Blogs

Blogs

Blogs

Blijf op de hoogte van de nieuwste trends, technische gidsen en casestudy's over blaasvormtechnologie. Deskundige inzichten uit Kinggle's 20+ jaar ervaring.
Continue blaasvormmachine: configuraties, outputwiskunde en lopende kosten22 2026-07

Continue blaasvormmachine: configuraties, outputwiskunde en lopende kosten

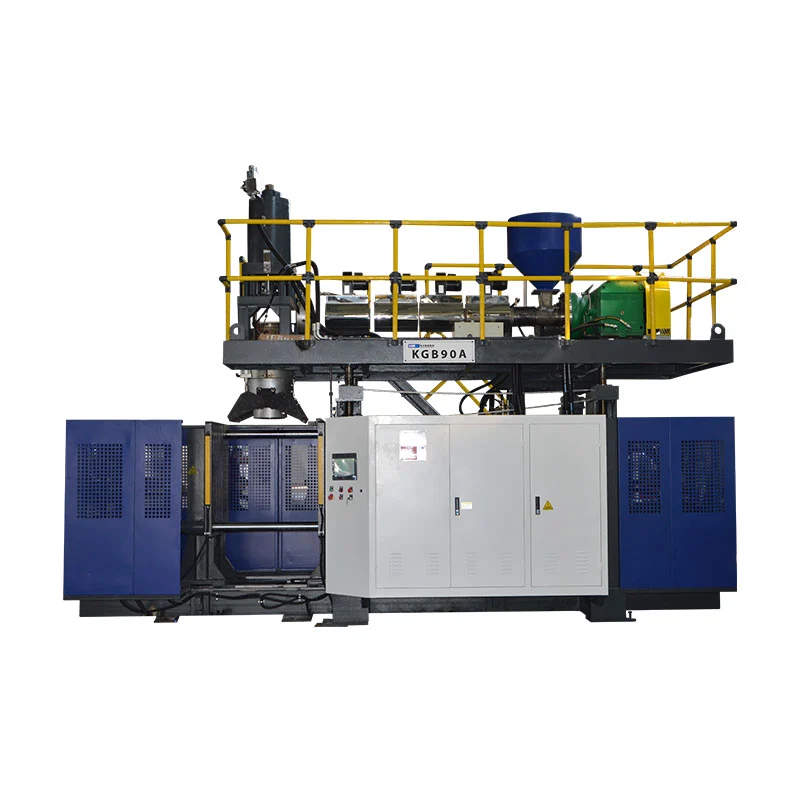
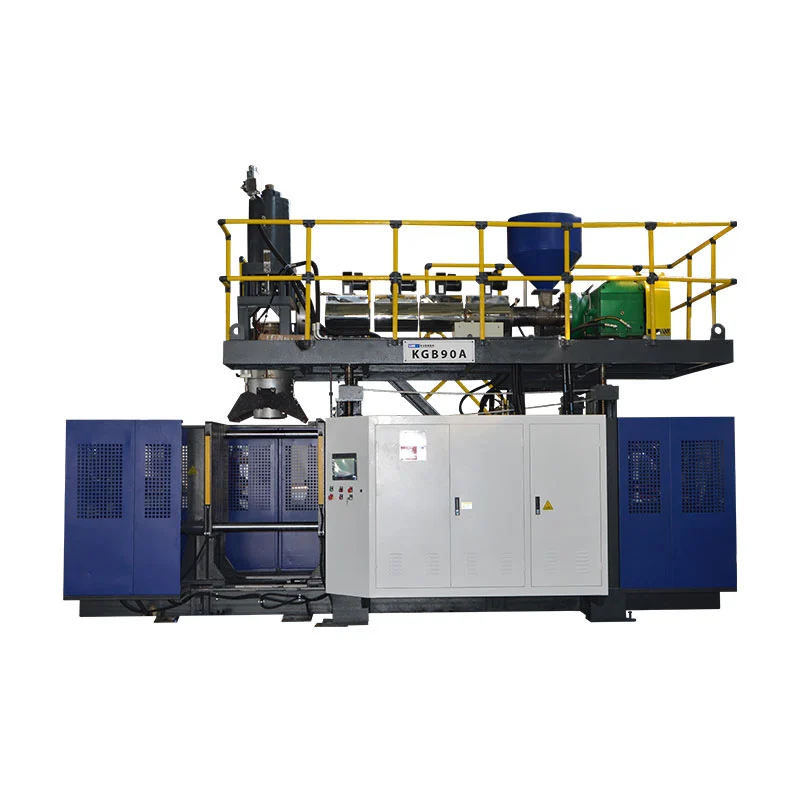
Een continue blaasvormmachine extrudeert non-stop een parison, terwijl vormstations naar binnen bewegen om deze op te vangen en op te blazen. De extruder staat nooit stil, waardoor dit de snelste route is voor HDPE- en PP-containers van ongeveer 0,5 tot 30 liter. Drie variabelen bepalen uw output: aantal stations, matrijskopholtes en cyclustijd. Drie andere bepalen uw kosten: energie per onderdeel, onderhoud en afval. Deze gids behandelt beide kanten, met echte specificaties van onze eigen machines.
Blaasgieten versus rotatiegieten: welk proces voor grote holle onderdelen?17 2026-07

Blaasgieten versus rotatiegieten: welk proces voor grote holle onderdelen?

Bij blaasgieten wordt een buis gesmolten plastic binnen enkele seconden tot minuten tegen een mal opgeblazen. Het kost meer aan gereedschap en wint bij volume. Bij rotatiegieten wordt plastic poeder in een verwarmde, langzaam draaiende mal gedraaid. De cycli duren tientallen minuten, maar het gereedschap is goedkoop en de onderdelen komen er naadloos uit. Het jaarlijkse volume beslist meestal: lage volumes zijn in het voordeel van de goedkope matrijzen van rotatiegieten; productievolumes bevorderen de snelheid van het blaasgieten. Voor tanks, IBC's, drijvers en barrières draait een blaasvormmachine van 250 liter een droogcyclus van 300 stuks per uur, terwijl een rotatiegietcyclus één onderdeel in dezelfde tijdspanne maakt.
Soorten blaasvormmachines: welke maakt uw product?17 2026-07

Soorten blaasvormmachines: welke maakt uw product?

De drie belangrijkste typen blaasvormmachines zijn extrusieblaasgieten (EBM), spuitgietblaasgieten (IBM) en injectie-rekblaasgieten (ISBM). EBM bestrijkt het breedste assortiment – ​​van kleine flessen tot tanks van 2000 liter – en splitst zich op in continumachines voor kleine onderdelen en accumulatormachines voor grote. IBM maakt kleine flesjes met precieze halzen. ISBM maakt heldere PET-flessen. Jouw product bepaalt het type. Vind het in de onderstaande tabel.
Hoe u een blaasvormmachine kiest: grootte, output en klemkracht10 2026-07

Hoe u een blaasvormmachine kiest: grootte, output en klemkracht

Om een ​​blaasvormmachine te kiezen, werk je vanuit de container naar buiten. Het volume van uw stuk bepaalt de machinegrootte. Uw doeluitvoer bepaalt het enkele of dubbele station. Drie specificaties bepalen de rest: klemkracht, accumulatorgrootte en smeltcapaciteit. Als ankers: een fles van 2 liter heeft ongeveer 40 kN klemkracht nodig, een vat van 30 liter ongeveer 215 kN en een IBC van 1000 liter ongeveer 1000 kN. Corrigeer eerst de container en de uitvoer, en het model kiest zichzelf.
IBC-tankblaasgieten: hoe bakken van 1000 liter worden gemaakt06 2026-07

IBC-tankblaasgieten: hoe bakken van 1000 liter worden gemaakt

Een IBC-tank is de grote plastic fles van ongeveer 1000 liter die je vastgebonden in een stalen kooi op een pallet hebt gezien en die wordt gebruikt voor het vervoeren en opslaan van vloeistoffen in bulk. Die fles is geblazen - en omdat hij zo groot is, heeft hij de grootste accumulatormachines nodig: opslagkoppen met drie cilinders, klemkrachten van ongeveer 1000 kN, en HDPE met een hoog molecuulgewicht dat sterk genoeg is om een ​​ton vloeistof vast te houden zonder door te zakken of te barsten. De KGS1000L-IBC-machine van Kinggle is precies hiervoor gebouwd: een capaciteit van 1000 liter, een klemming van 1000 kN, twee schroeven van 100 mm en een accumulator van 33 liter op een frame van 55 ton.
Meerlaags co-extrusie blaasgieten: wanneer u 2, 3 of 6 lagen nodig heeft29 2026-06

Meerlaags co-extrusie blaasgieten: wanneer u 2, 3 of 6 lagen nodig heeft

Bij meerlaags blaasgieten wordt een containerwand opgebouwd uit twee of meer plastic lagen, die elk een andere taak vervullen: een barrièrelaag om zuurstof of brandstofdamp tegen te houden, een gerecyclede kern om kosten te besparen, nieuwe huiden voor een schoon oppervlak. Ze worden samen gecoëxtrudeerd door één matrijskop, zodat de muur er naadloos en versmolten uitkomt. Je hebt het nodig als één materiaal niet alles kan: een brandstoftank die geen damp mag lekken, een sapfles die een jaar lang zuurstof buiten moet houden, een container die doelstellingen voor gerecyclede inhoud moet halen zonder de inhoud ervan te besmetten. De KGH-machines met gebogen armen van Kinggle draaien 1 tot 6 lagen op containers van 5 tot 30 liter.
X
We gebruiken cookies om u een betere browse-ervaring te bieden, het siteverkeer te analyseren en de inhoud te personaliseren. Door deze site te gebruiken, gaat u akkoord met ons gebruik van cookies. Privacybeleid
AfwijzenAccepteren