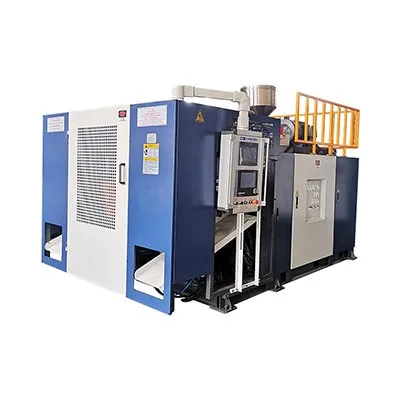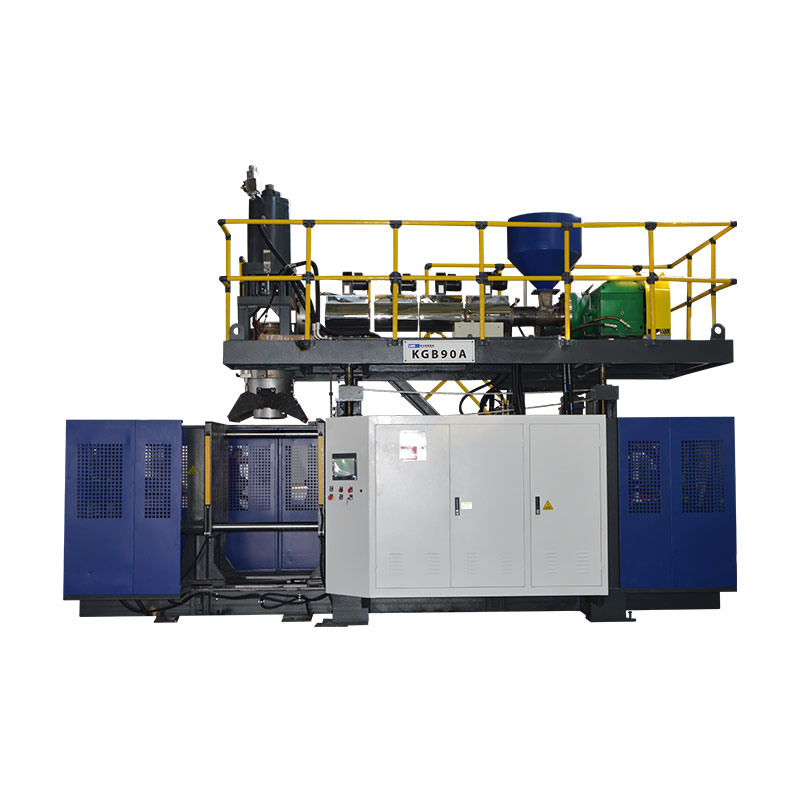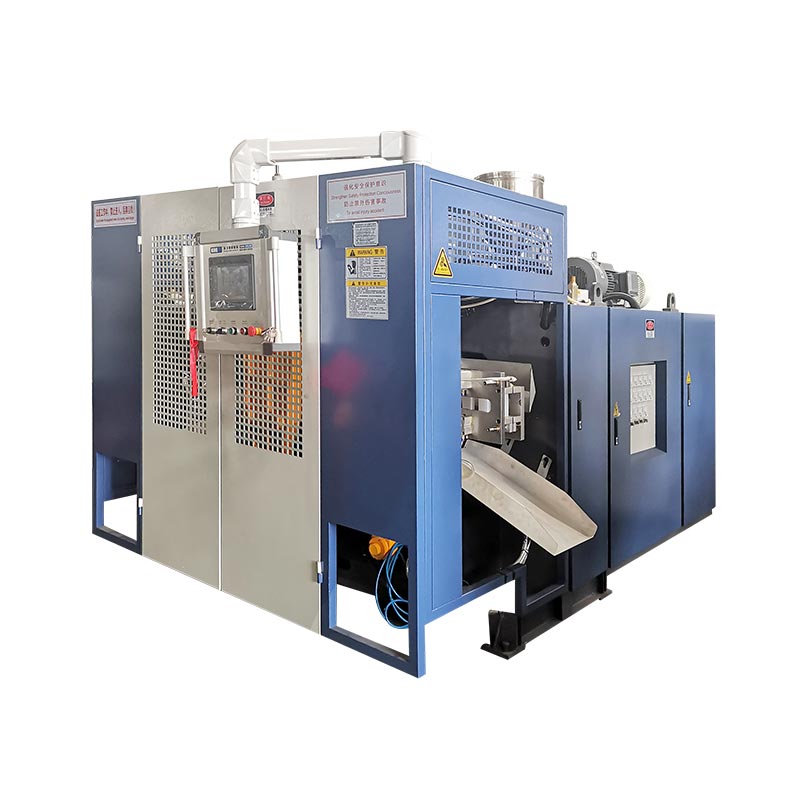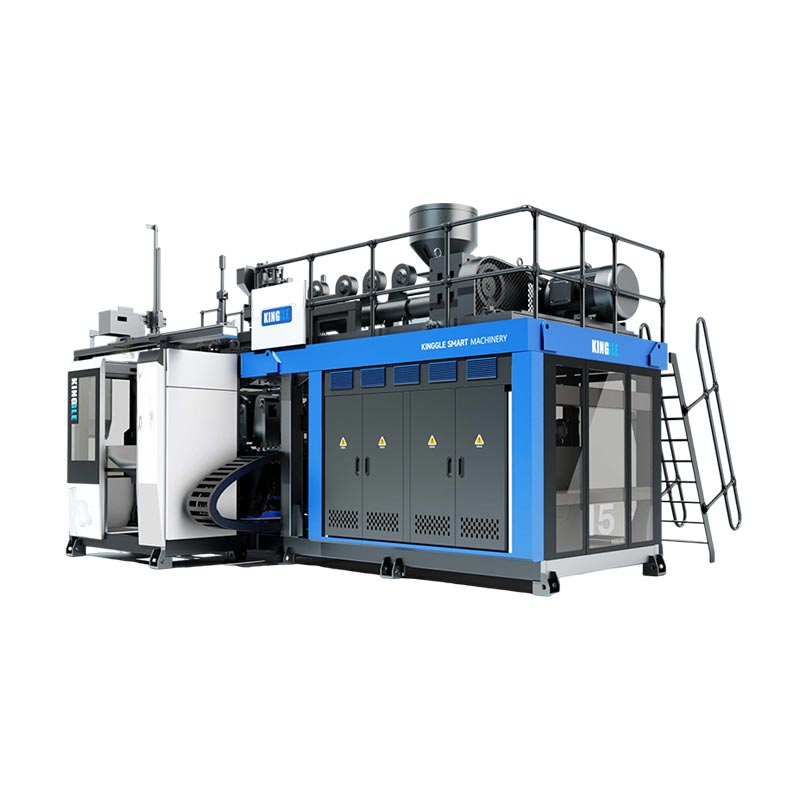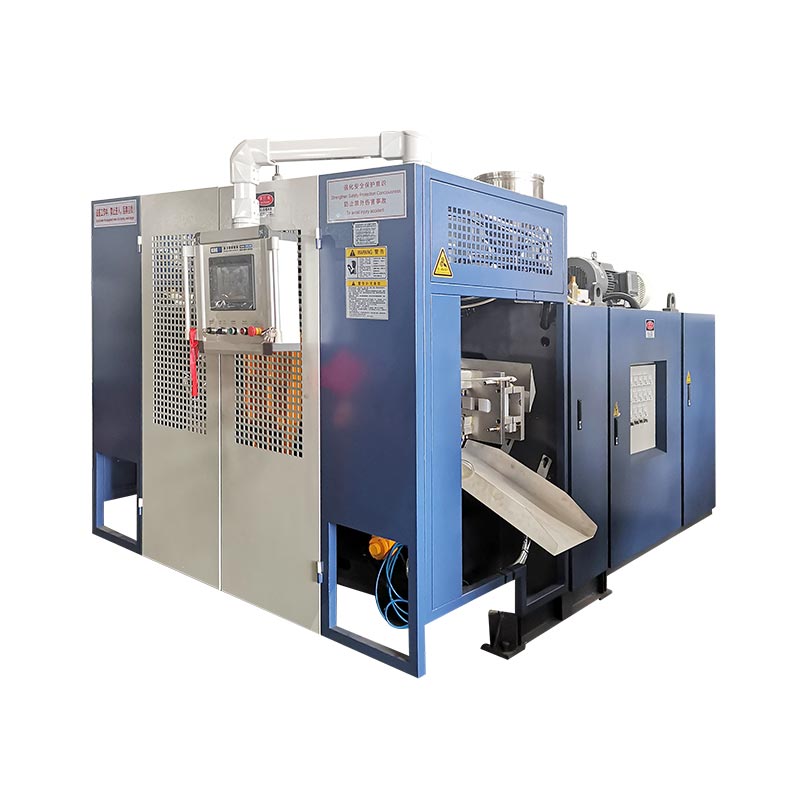
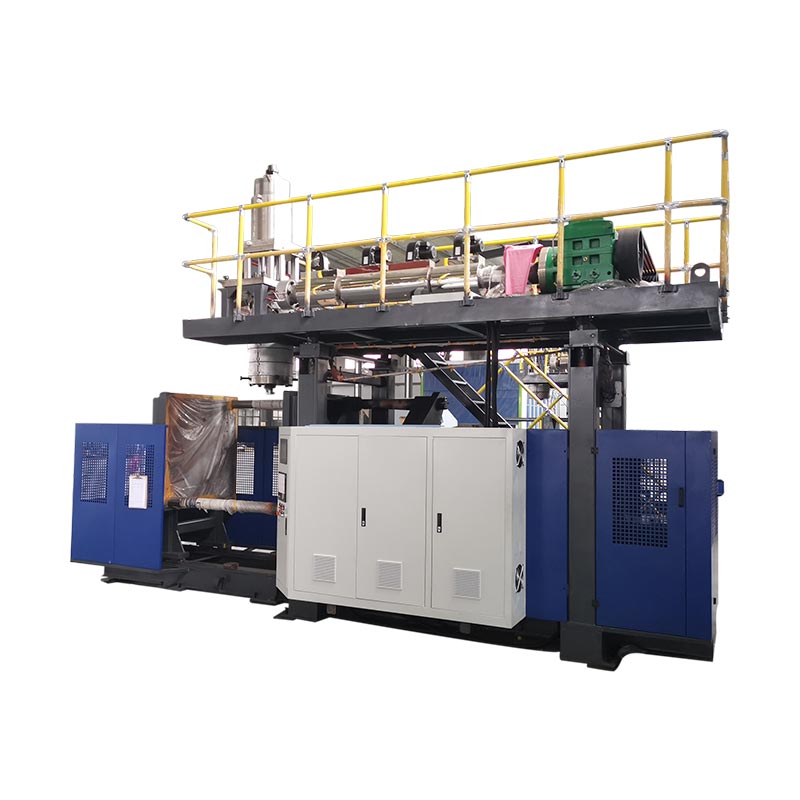
A chemische trommelblaasmachineis een accumulator-extrusiemachine voor vaten van 200 tot 220 liter. De accumulator schiet een zware parison snel naar buiten, voordat de zwaartekracht hem uit vorm trekt. Al het andere aan de machine bestaat voor één moment: de valtest.
Dat is het eerlijke kader. Een trommel die een val niet kan overleven, verzendt geen gevaarlijke goederen, hoe goed hij er ook uitziet.
Dit artikel werkt dus achterstevoren vanaf de test. Wat de trommel heeft om te overleven. Waar drums daadwerkelijk breken. En wat de machine eraan moet doen.
Belangrijkste afhaalrestaurants
- Drums falen bij deonderste bel en de afknijplas. Bijna nooit in de zijmuur.
- De valtest wordt gedaan met de trommelvol en geconditioneerd koud. Koud plastic is bros plastic.
- Een vat van 200 liter weegt12 tot 15 kgmet een wand van 3,5 tot 4 mm. Elke extra millimeter is geld.
- HMW-HDPE, geen gewone HDPE.Stress-scheurweerstand is wat een jaar van agressieve chemie overleeft.
- Uitgang is17 tot 20 trommels per uur. Koeling bepaalt dat tempo, niet de extruder.
Op deze pagina
Wat de valtest eigenlijk vraagt
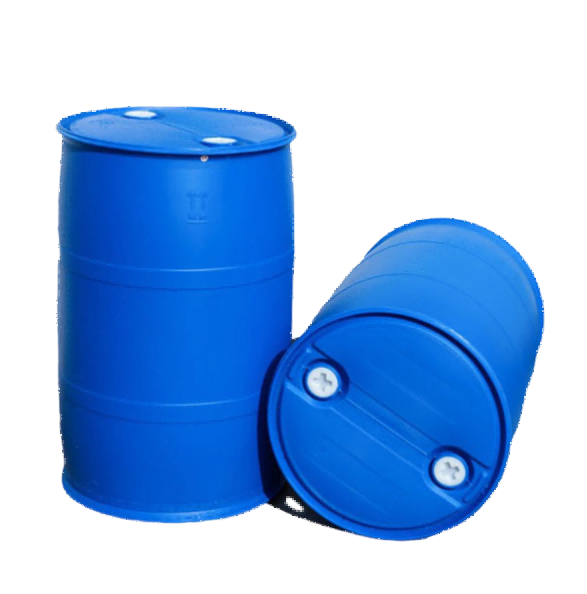
De VN-certificering voor verpakkingen van gevaarlijke goederen omvat een valtest. Het vat wordt gevuld, gedropt en geïnspecteerd. Het mag niet lekken.
Drie details maken dat moeilijker dan het klinkt.
Ten eerste is er de trommelvol. Dat is grofweg 200 kilo vloeistof achter de inslag. De lading stopt niet wanneer de trommel de grond raakt. Het blijft bewegen en de muur moet het vasthouden.
Ten tweede is er de trommelgeconditioneerde koudeEerst. Polyethyleen wordt harder als het warmer wordt en wordt broos als het afkoelt. Het testen van kou is bewust. Dit is het ergste geval in een echte toeleveringsketen.
Ten derde is de daling meestaldiagonaal, op de onderste bel. Niet plat. Dat leidt de hele impact naar een kleine straal plastic. En die straal is precies daar waar de glasklomp zich het verst moest uitstrekken om de basis te vormen.
Onze trommelgereedschappen zijn gevalideerd tot een valtest van 3 meter met UN-certificering. Commercieel gezien is dat geen bonusfunctie. Kopers van verpakkingen voor gevaarlijke goederen kunnen geen onbeproefde trommel accepteren, dus dit is de toegangsprijs.
Waar trommels breken
Vraag een nieuwe koper waar een trommel het begeeft. Ze wijzen meestal naar de zijmuur, omdat dit het grootste oppervlak is.
Dat is het niet. Er zijn twee plaatsen die verantwoordelijk zijn voor bijna elke storing die we moeten diagnosticeren.
Het onderste belsignaal
Dit is de hoekradius waar de basis de zijwand raakt. Geometrisch gezien is dit het verst dat de parison moet uitrekken, dus het is natuurlijk het dunste deel van de trommel.
Het is ook waar de diagonale druppel zijn energie concentreert. Dun plastic, geconcentreerde impact, koude conditionering. Daarom gaat de bel eerst.
De afknijplas
Wanneer de mal sluit, knijpt hij de parison dicht en snijdt de flits weg. Die naad is een las tussen twee smeltvlakken. Het is de zwakste lijn in de voltooide trommel.
Een las kan er perfect uitzien en toch koud zijn. Koude lasnaden vallen bij impact uiteen in plaats van te scheuren. Het storingsoppervlak vertelt u wat er is gebeurd. Een gescheurde las had een goede smeltverbinding. Een geschilde deed dat niet.
Tabel 1 · Foutdiagnose
| Waar het mislukte | Waarschijnlijke oorzaak | Wat te veranderen |
|---|---|---|
| Onderste bel, gesplitst | Wand te dun bij de basisradius | Voeg diktepunten toe aan de bel |
| Las losgeraakt | Smelt te koud bij het afknijpen | Verhoog de smelttemperatuur, breng de matrijszones in evenwicht |
| Las netjes gespleten | Niet genoeg materiaal bij de naad | Herprofileer het materiaal in de knellijn |
| Scheuren weken na het vullen | Spanningsscheuren, verkeerde harskwaliteit | Ga over op HMW-HDPE met een hoger molecuulgewicht |
| Zware flits, zwakke naad | Klem kruipt open | Controleer tonnage en afknijprandslijtage |
| Vervormd na het stapelen | Onvoldoende koeling vóór uitwerpen | Verleng de koeling, verlaag de watertemperatuur |
De vierde rij is degene die pijn doet. Spanningsscheuren komen niet naar voren in de valtest. Het verschijnt weken later, bij een klant, in een trommel vol met iets agressiefs. Tegen die tijd heb je duizenden verzonden.
Waarom HMW-HDPE, en niet gewoon HDPE
Chemische vaten zijn gemaakt van HDPE met een hoog molecuulgewicht. De reden hiervoor is een eigenschap die 'environmental stress crack Resistance' (ESCR) wordt genoemd.
Dit is wat dat in de praktijk betekent. Zet polyethyleen onder constante druk, stel het bloot aan bepaalde chemicaliën en het kan na verloop van tijd barsten. Geen impact nodig. Het maakt gewoon plaats.
Een volle trommel is precies die situatie. De muur wordt permanent belast door het gewicht van de inhoud. Deze inhoud kan een wasmiddel, een oplosmiddel of een zuur zijn. En de trommel zou zo een jaar kunnen blijven zitten.
Langere polymeerketens zijn hier veel beter bestand tegen. Dat is wat het hoge molecuulgewicht in HMW-HDPE u oplevert.
Er zit een addertje onder het gras, en het landt op de machine. HMW-hars is stijver te verwerken. Het zwelt meer en verlaat de dobbelsteen. Het heeft meer extruderkracht en andere parison-instellingen nodig dan HDPE in een klein blikje.
Controleer dus de weekmakende capaciteit ten opzichte van uw werkelijke trommelhars. Offertes vermelden dit meestal voor standaard HDPE, wat niet is wat u gaat gebruiken.
Programmeren van de muur voor impact
Een parison-controller stelt niet één dikte in. Het zet een curve langs de lengte van de parison. Op een trommel is die curve ontworpen rond de valtest.
Het wordt eenvoudiger als je de trommel als een reeks taken ziet:
- Basis- en onderbel: meer.Dit neemt de impact op en is standaard het dunste gebied. Het heeft de meeste compensatie nodig.
- Afknijplijn: meer.De zwakste las mag niet ook het dunste gedeelte zijn.
- Bovenste bel en sluitgebied: meer.Bungs concentreren de stress, en drums vallen er ook bovenop.
- Rechte zijwand: minder.Het draagt de minst geconcentreerde belasting. Dit is waar het gewicht eraf komt.
- Boven de snijlijn: minimaal.Dat materiaal wordt flash en wordt opnieuw gemalen.
De cijfers maken de inzet duidelijk. Een vat van 200 liter weegt 12 tot 15 kg, met een wand van ongeveer 3,5 tot 4 mm. Voeg één onnodige millimeter toe aan de body en je hebt kilo's HMW-HDPE toegevoegd aan elke trommel die je verzendt.
Daarom is de controllerresolutie hier geen voetnoot. Een 100-punts wanddikteregelaar plaatst het materiaal precies daar waar de bel zal ontstaan. Een grove controller verspreidt het in plaats daarvan over een brede band, en u betaalt voor het verschil bij elke cyclus.
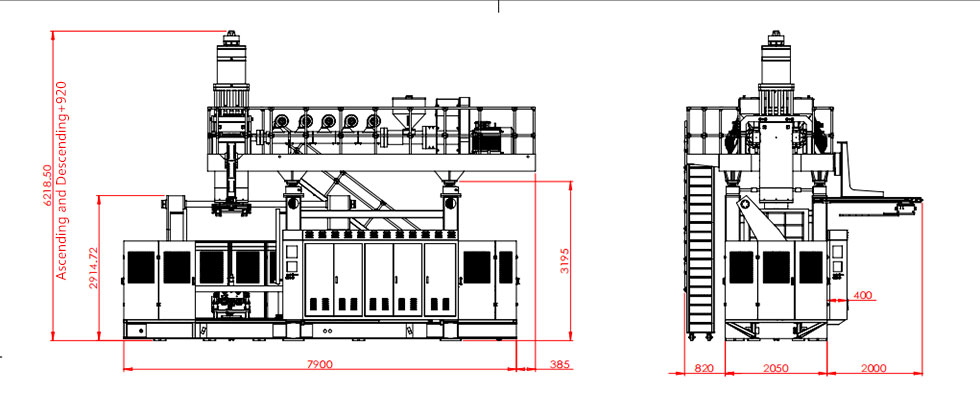
Nog iets dat de moeite waard is om te weten. Sag werkt hier tegen je. De parison wordt aan de bovenkant dunner terwijl hij hangt, en de bovenkant van de parison vormt de basis van de trommel.
Het gebied dat het meeste materiaal nodig heeft, is dus het gebied waar de zwaartekracht het vandaan haalt. Die tegenstrijdigheid is wat het hele muurprogramma wil oplossen.
De dubbele ring, en waarom die daar is
Kijk naar een vat van 220 liter en je ziet twee opstaande ringen rond het lichaam. Ze zijn niet aan het stylen.
Ze doen drie banen. Ze verstevigen de zijwand tegen deuken. Ze geven heftrucktrommelhandlers houvast. En ze dragen de last wanneer de vaten worden gestapeld, waardoor het gewicht van de muur zelf wordt gehouden.
Vanuit het oogpunt van vormen zijn ringen een complicatie. Elk is een verandering in sectie, dus de parison strekt zich daar anders uit. Als het programma verkeerd is, verschijnen er onmiddellijk onder elke ring dunne plekjes.
Het is een goed voorbeeld van waarom matrijsontwerp en machinecapaciteiten in hetzelfde gesprek thuishoren. Een ringprofiel dat gemakkelijk te tekenen is, kan lastig zijn om gelijkmatig te blazen. Die discussie kost niets voordat de mal doorgesneden is, en daarna nog heel wat.
Specificatie van de machine
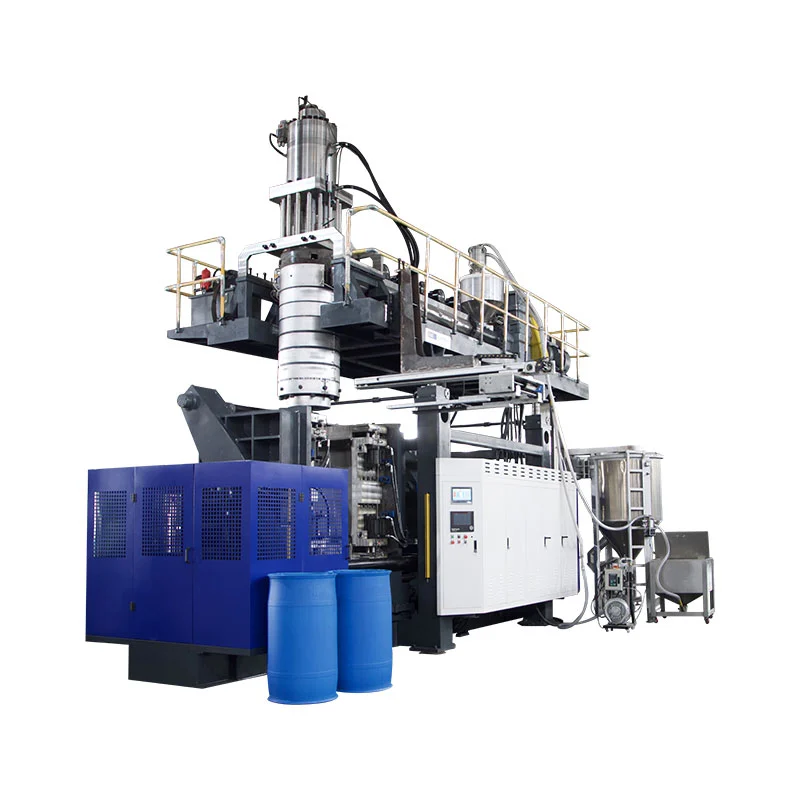
Drums zijn veeleisend, maar de specificatie komt neer op vier vragen.
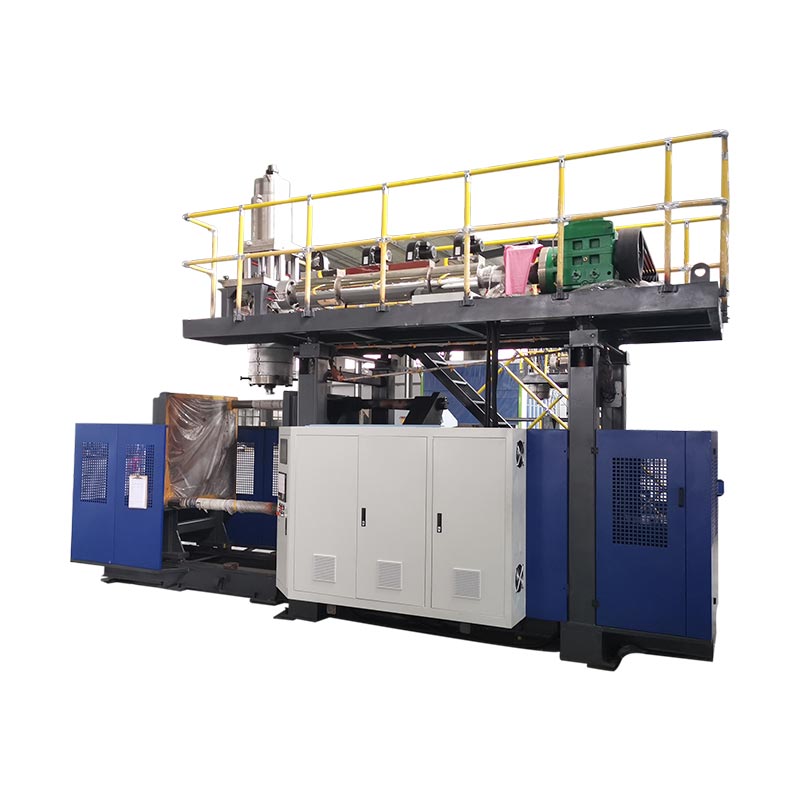
- Wat is de grootste trommel?Voor een vat van 200 tot 220 liter is een machine uit de klasse 250 liter nodig. Die van ons is deKGB200L/LP chemisch vat speciaal, ook verkocht als deKunststof drummachine van 220 liter.
- Ook kleinere trommels?De meeste planten hebben een bereik. A30LofAccu van 120 literbedekt de onderkant, en twee machines hebben gewoonlijk een inhoud van 30 tot 220 liter.
- Welke harskwaliteit?Bevestig de weekmakende capaciteit aan de hand van uw daadwerkelijke HMW-HDPE, niet aan de hand van generieke HDPE-cijfers.
- Wat loopt er nog meer op het frame?Dezelfde machine maakt watertanks, pallets, barrières en brandstoftanks door de mal te veranderen. Door dit te plannen, blijft het gebruik tussen drumcontracten op peil.
Tabel 2 · Drumgrootte naar machineklasse
| Drumgrootte | Machine | Klemkracht | Indicatieve output |
|---|---|---|---|
| 20 tot 30 liter | Accu van 30 liter | 215 kN | ~650 per uur |
| 50 tot 60 liter | Accu van 60 liter | 280 kN | ~500 per uur |
| 120 liter | Accu van 120 liter | 440 kN | ~320 per uur |
| 160 L | Accu van 160 liter | 760 kN | ~300 per uur |
| 200 tot 220 liter | 250L vat speciaal | 760 kN | 17 tot 20 per uur |
Die laatste rij verrast mensen, en het is de moeite waard om het eerlijk uit te leggen. Het specificatieblad van de KGB200L/LP toont een droogcyclus van 300 stuks per uur. Echte vaten van 220 liter komen eraf bij 17 tot 20.
De machine presteert niet ondermaats. Droogcyclus houdt in dat de machine draait zonder plastic en zonder koeling. Een HMW-HDPE-wand van 4 mm heeft enkele minuten nodig om uit te harden, en koeling is op elk groot onderdeel de gangmaker. Geen enkele hoeveelheid extruderkracht verandert dat.
Praat met ons over uw drumprogramma
Stuur de drumgrootte, harskwaliteit en certificering die u nodig heeft. We komen terug met machineklasse, muurprogramma-aanpak en realistische uitvoer van uw kant.
Ontvang een offerte Chatten op WhatsAppVeelgestelde vragen
Welke machine maakt plastic chemische vaten?
Een accumulator-extrusie-blaasvormmachine. Het slaat smelt op en schiet het snel naar buiten, zodat een zware drumparison niet doorbuigt voordat de mal sluit. Voor een vat van 200 tot 220 liter is een machine uit de klasse 250 liter nodig met een sluitkracht van ongeveer 760 kN.
Wat is de VN-valtest?
Een gevulde trommel wordt vanaf een vaste hoogte op een stevig oppervlak laten vallen, meestal inclusief een diagonale val op de onderste bel. Het mag daarna niet lekken. Onze trommelgereedschappen zijn gevalideerd tot een valtest van 3 meter met UN-certificering.
Waarom slagen plastic vaten niet voor de valtest?
De meeste fouten doen zich voor bij het onderste belsignaal of de afknijplas, niet bij de zijwand. De gebruikelijke oorzaken zijn te weinig materiaal in de basisradius, een koude las of hars met onvoldoende weerstand tegen spanningsscheuren.
Hoeveel weegt een vat van 200 liter?
Typisch 12 tot 15 kg in HMW-HDPE, met een wand van ongeveer 3,5 tot 4 mm. Het exacte gewicht is afhankelijk van het wandprogramma en de certificering waaraan de trommel moet voldoen.
Welke output kan een drummachine bereiken?
Een dubbelringvat van 220 liter draait ongeveer 17 tot 20 stuks per uur. Afkoeling beperkt dit, omdat een wand van 4 mm veel langer nodig heeft om uit te harden dan een kleine container.
Kan één machine drums en andere producten maken?
Ja. Accumulatormachines veranderen het product door de mal te veranderen. Hetzelfde frame maakt watertanks, pallets, verkeersbarrières, boeien en brandstoftanks.
Waar dit je achterlaat
Drums zien eruit als eenvoudige onderdelen. Dat zijn ze niet. Een trommel moet overleven als hij vol en koud op de zwakste hoek valt. Houd dan iets agressiefs een jaar vast zonder te barsten.
Drie dingen beslissen of dit het geval is. Hars met echte spanningsscheurweerstand. Een wandprogramma dat materiaal in de bel en de las plaatst. En voldoende controleresolutie om hem nauwkeurig te plaatsen, in plaats van overal gewicht toe te voegen.
Als je die goed hebt, gaat de trommel voorbij. Begrijp ze verkeerd en het gaat soms over, wat nog erger is. Je komt er pas achter als een klant het weet.