Op deze pagina
- Wat is een blaasvormmachine?
- Hoe blaasgieten werkt
- Typen per proces: EBM, IBM, ISBM
- In de machine: onderdelen die de kwaliteit bepalen
- Typen per structuur en het modellengamma
- Materialen die we gebruiken
- Wat blaasvormmachines maken
- Output en kosten: de cijfers die er toe doen
- Hoe wij u helpen kiezen
- Kwaliteit, testen en waar we op letten
- Wat de machineprijs drijft
- Kopen bij een fabrikant
- Veelgestelde vragen
Wat is een blaasvormmachine?
Een blaasvormmachine verandert plastic hars in holle delen door het te smelten, er een zachte vorm van te maken en er perslucht in te blazen, zodat het tegen een mal drukt. Wanneer het plastic afkoelt en de mal opengaat, heb je een hol eindproduct: een fles, een blik, een vat, een tank. Bijna elke harde plastic container die u hanteert, is begonnen op een of andere blaasvormmachine.
De categorie is breed omdat de onderdelen zo verschillend zijn: een pipetflesje van 100 ml en een chemicaliënvat van 220 liter zijn beide 'geblazen', maar niets aan de twee machines is hetzelfde. Goed kiezen betekent twee dingen begrijpen: hoe de zachte vorm wordt gevormd (deprocestype), en hoe de machine is gebouwd om deze te leveren (destructuur). We nemen beide om de beurt.
Hoe blaasgieten werkt
Extrusieblaasgieten – het proces achter de meeste industriële containers – verloopt in een nauwe lus. Als u dit begrijpt, wordt elke latere beslissing (kosten, output, kwaliteit) duidelijk:
- Smelt en meter.Een extruderschroef smelt de hars en duwt een gestage, homogene stroom naar de matrijskop.
- Vorm de parison.De smelt verlaat de matrijskop als een holle buis: de parison. Een wanddikteregelaar heeft een profiel dat over de hele lengte buist, zodat plastic zit waar het onderdeel sterkte nodig heeft.
- Klem.De mal sluit zich rond de parison. Synchrone klemming en directe drukvergrendeling houden de platen parallel, zodat het onderdeel niet gaat knipperen.
- Blazen.Een blaaspin injecteert lucht (met een blaassysteem aan de onderkant op veel onderdelen) en de parison wordt opgeblazen tegen de holte en neemt zijn uiteindelijke vorm aan.
- Koel.Het onderdeel zet zich tegen de gekoelde mal. Dit is meestal de langste stap, en deze (niet de extruder) bepaalt uw cyclustijd.
- Uitwerpen en klaar.De mal gaat open, een robotarm verwijdert het onderdeel en de flits wordt bijgesneden. Op een geautomatiseerde lijn verloopt dit onbemand.
Twee van deze stappen bepalen stilletjes de economische aspecten van de hele linie. Parison-profilering bepaalt hoeveel hars elk onderdeel bevat; koeling bepaalt hoe snel je ze kunt maken. Als je die twee goed hebt, zorgt de rest van de machine grotendeels voor zichzelf. Daarom verdienen ze meer aandacht dan de specificaties die kopers gewoonlijk als eerste vergelijken.
Typen per proces: EBM, IBM en ISBM
Er zijn drie kernprocestypen van blaasvormmachines. Het verschil zit er helemaal inhoe de zachte vorm wordt gemaaktvoordat het ontploft.
| Type | Hoe de vorm ontstaat | Beste voor | Typische producten |
|---|---|---|---|
| Extrusie (EBM) | Parison geëxtrudeerd als een buis en vervolgens geblazen | Behandelde en grote holle delen | Jerrycans, vaten, tanks, flessen |
| Injectie (IBM) | Voorgevormd spuitgegoten en vervolgens geblazen | Kleine, uiterst nauwkeurige containers | Farmaceutische flessen, cosmetische potten |
| Injectierek (ISBM) | Preform geïnjecteerd, uitgerekt en geblazen | Heldere, sterke PET-flessen | Water- en frisdrankflessen |
Extrusieblaasgieten (EBM)is het werkpaard voor industriële containers en het proces dat we bouwen. Omdat het lichaam, het handvat en de nek in één keer worden gevormd, maakt EBM behandelde en grote onderdelen die de andere processen niet kunnen.Spuitgieten (IBM)vormt eerst een nauwkeurige voorvorm, wat een uitstekende nauwkeurigheid bij de hals van kleine flessen oplevert, maar geen handvatten en geen grote onderdelen.Injectierek (ISBM)rekt een PET-voorvorm uit voor de helderheid en sterkte die u ziet in waterflessen - een andere productfamilie dan industriële HDPE-onderdelen.
In de praktijk is de keuze zelden dubbelzinnig. Een blik, vat, tank of elke andere behandelde of grote container is een extrusieonderdeel; IBM en ISBM behoren tot kleine precieze flesjes en heldere PET. Als u weet in welke familie uw product valt voordat u machines op de shortlist plaatst, bespaart u het vergelijken van offertes voor twee processen die nooit zouden passen.
In de machine: de onderdelen die de kwaliteit bepalen
Twee machines kunnen dezelfde nominale capaciteit delen en zich totaal verschillend gedragen, omdat de kwaliteit in de componenten leeft. Dit zijn de onderdelen waar onze ingenieurs het meest om geven:
| Onderdeel | Wat het doet | Waarom het ertoe doet |
|---|---|---|
| Extruder en schroef | Smelt en doseert de hars | Schroeven van 50–100 mm bij 24–25 L/D zorgen voor een stabiele, homogene HDPE-smelt – de basis van consistente onderdelen |
| Snijkop + parisoncontroller | Vormt en profileert de parison-muur | Een MOOG 100-punts wanddikteregelaar is de grootste hefboom voor de harskosten en de sterkte van de onderdelen |
| Klemeenheid | Sluit en houdt de mal vast | Dubbele trekstang synchrone klemming + oliecilinder directe drukvergrendeling houdt de platen parallel onder hoge tonnage |
| Blazen en afkoelen | Blaast het onderdeel op en stelt het in | Blaaspin + bodemblazen vormen het onderdeel; het koelontwerp bepaalt de echte cyclustijd |
| Rijden en controleren | Voorziet en bestuurt de machine | Servohoofdpomp bespaart energie; Mitsubishi PLC + Weinview HMI beschermen de uptime op 24/7 lijnen |
| Automatisering | Afhalen, ontbramen, inspectie | Robotarm + stroomafwaarts trimmen houden de kwaliteit stabiel tijdens onbemande runs |
Op een lijn die 24 uur per dag loopt, beschermt de betrouwbaarheid van de regeling de opbrengst. Daarom zijn de geïmporteerde componenten in die laatste rij belangrijker dan ze lijken. Mitsubishi PLC, Weinview HMI en MOOG wanddiktecontrole zijn geen badges; Het zijn beproefde onderdelen die bijna overal ter wereld bruikbaar blijven, dus een storing in Lagos of Lima legt de lijn niet wekenlang stil.
Typen per structuur en het modellengamma
Binnen extrusie worden machines gegroepeerd op basis van de manier waarop de parison wordt afgeleverd en hoe de muur wordt gebouwd. Hier stemt u de machine af op uw onderdeelgrootte en -volume.
- Continue blaasvormmachine.De parison extrudeert non-stop en de mal pendelt heen en weer om hem op te vangen - hoge cadans op kleine tot middelgrote onderdelen tot ongeveer 30 liter, en waarbij een kop met meerdere matrijzen de flessen meerdere keren laat lopen.
- Accumulator (accumuleren) blaasvormmachine.Smelt slaat zich op in het hoofd en schiet snel, waardoor het doorzakken van grote parisons wordt voorkomen - het type voor vaten, IBC-tanks, brandstoftanks en barrières.
- Meerlaagse blaasvormmachine.Een matrijskop met 2 tot 6 lagen coëxtrudeert barrière-, maal- of kleurlagen in één wand - gebruikt voor brandstoftanks en hoogwaardige chemische vaten.
- Automatische blaasvormmachine.Al het bovenstaande met volledige automatisering: robotuitschakeling, ontbraming en inspectie voor onbemande, consistente werking.
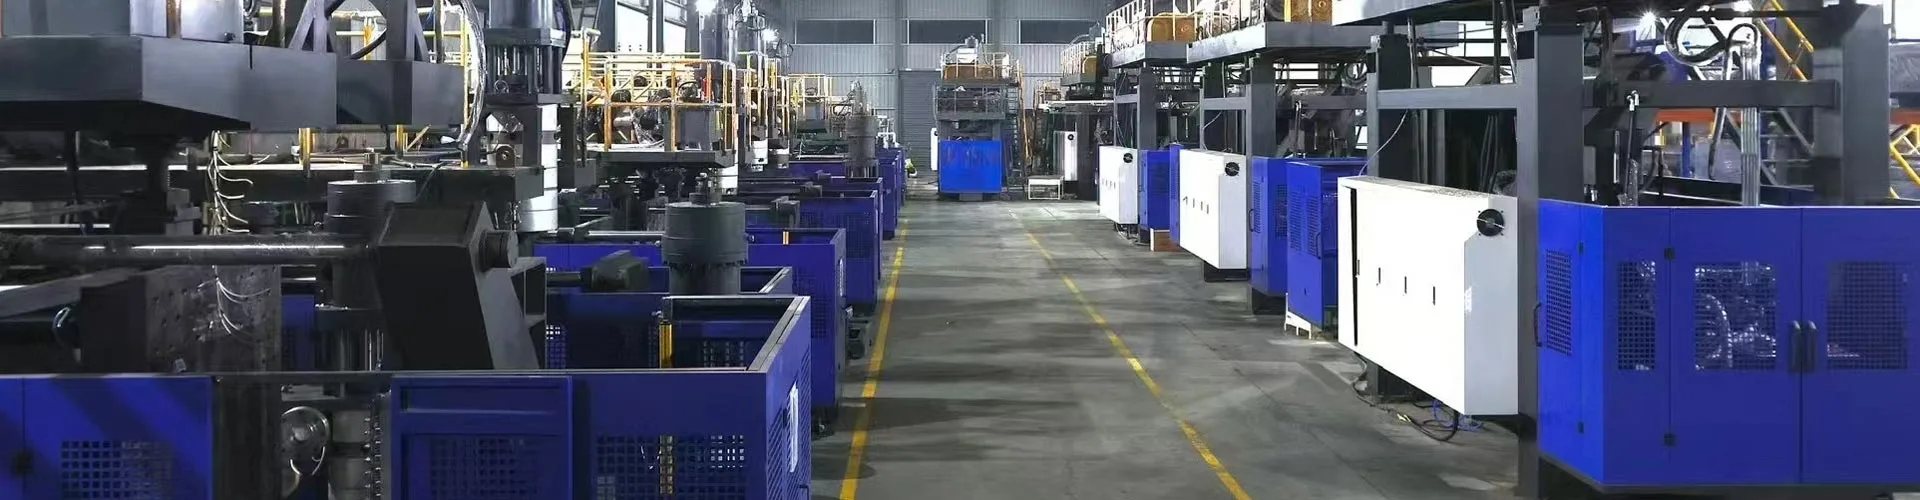
Ons eigen assortiment omvat vaten van 100 ml tot 220 liter (en groter op aanvraag), dus dezelfde fabriek levert een kleine oliefles en een chemisch vat met UN-classificatie:
| Capaciteit | Machinetype | Voorbeeldmodellen | Droogcyclusopbrengst* | Klemmen |
|---|---|---|---|---|
| 100 ml – 2 liter | Continu, enkele/meerdere matrijzen | 2L enkel/ dubbel station | tot 1.200/u | 40 kN |
| 3 – 15 L | Continu, enkel/dubbel | 5L / 15Lstation | 450–1.000/u | 65–200 kN |
| 20 – 60 liter | Accumulator | KGB70A / 80A /90A | 500–700/u | 130–280 kN |
| 120 – 160 liter | Accumulator | KGB100B /110A | 300–320/u | 440–760 kN |
| Vaten van 220 L+ | Speciaal voor chemische vaten | 250L speciaal | 17–20/u | op aanvraag |
*Droogcyclus is het theoretische maximum; de werkelijke productie is lager. De volledige specificaties en gewerkte cijfers zijn te vinden in onze diepe duiken op dejerrycanmachineEnmachine verzamelen.
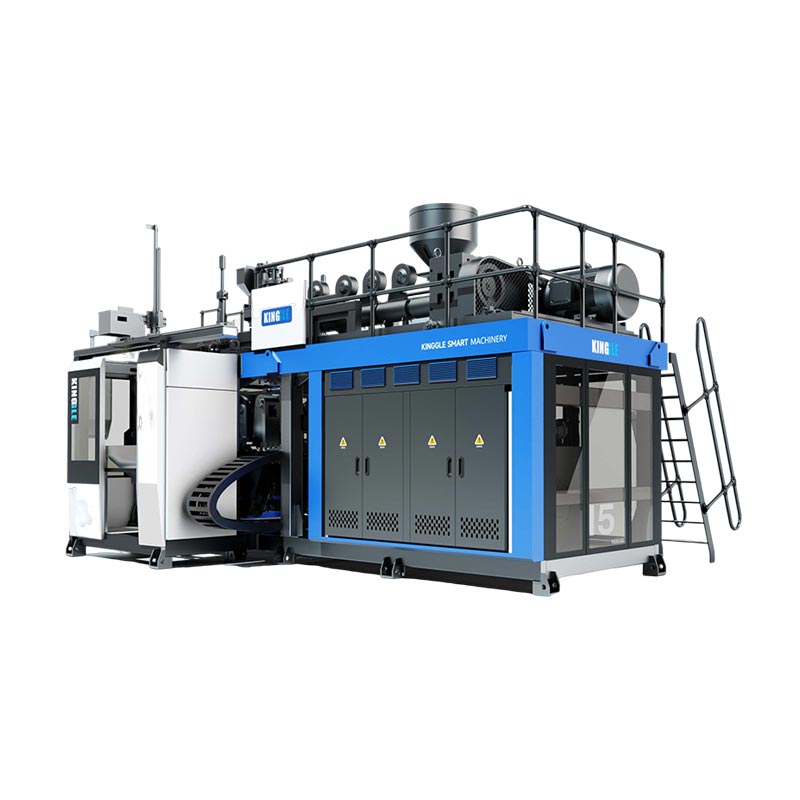
 Continu — 5L enkel station
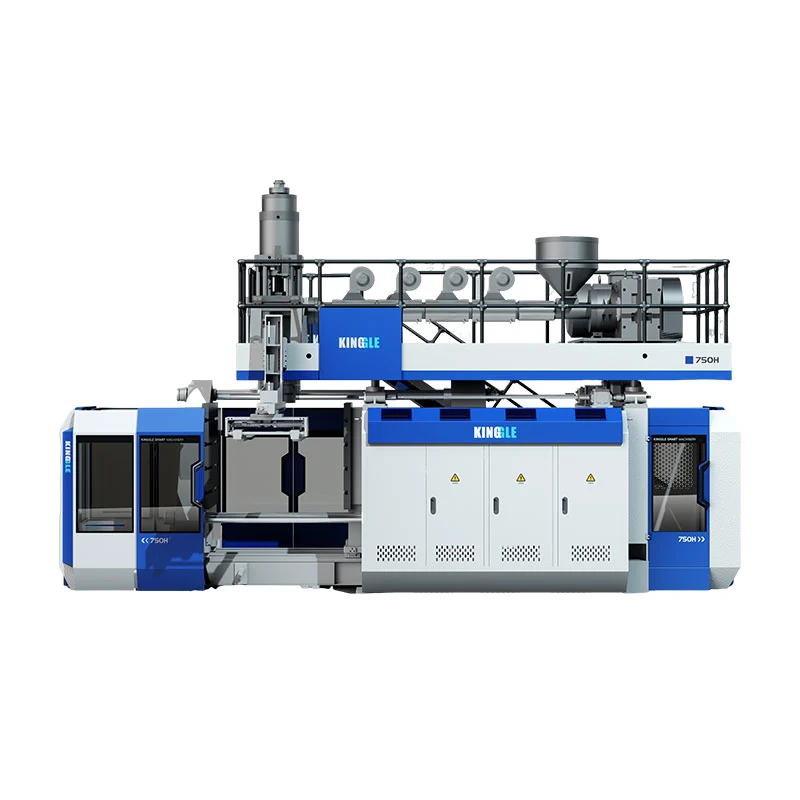
 Accumulator — 60L voor grote onderdelen
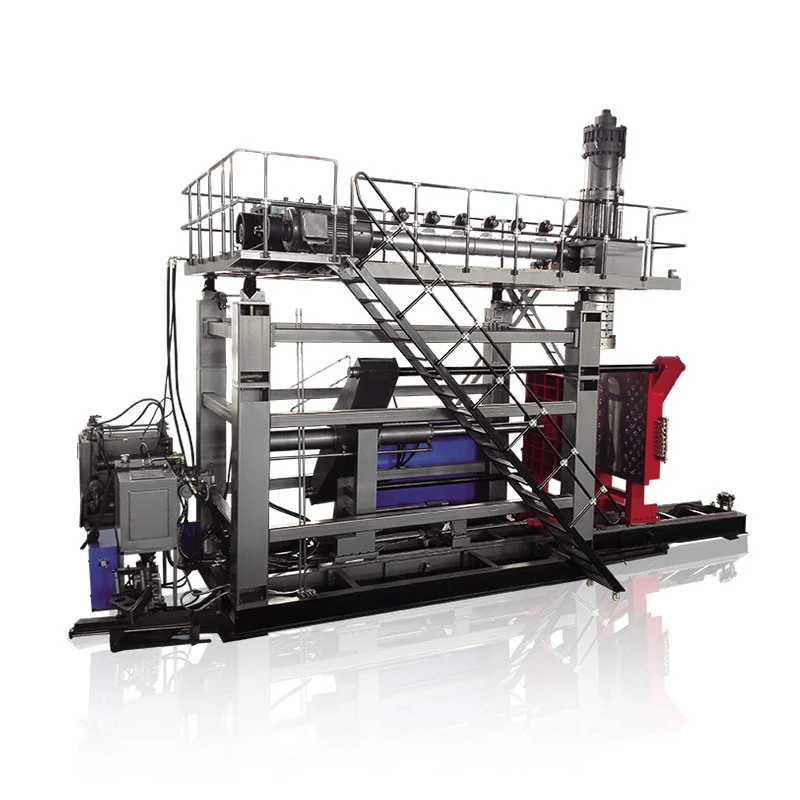
 Accumulator — vaten en tanks van 250 liter
Materialen die we gebruiken
De machine bepaalt het proces; de hars bepaalt de eigenschappen. Onze extrusiemachines draaien de industriële familie hieronder in enkel- of meerlaagse wanden.
| Materiaal | Waarom het wordt gebruikt | Typische onderdelen |
|---|---|---|
| HDPE | Stijf, chemicaliënbestendig, lage kosten | Jerrycans, flessen, tanks |
| HMW-HDPE | Hoge impact- en spanningsscheurweerstand | Chemische vaten, brandstoftanks |
| PP | Hittebestendigheid, helderheidsopties | Dunwandige en warmgevulde containers |
| PVC/PA | Barrière- en speciale eigenschappen | Speciale flessen, barrièrelagen |
Wat blaasvormmachines maken
Verander de matrijs en één machinefamilie bedient vele industrieën. Dit zijn de toepassingsgebieden waarvoor wij het meeste gereedschap gebruiken:
| Industrie | Producten |
|---|---|
| Verpakking | Olie- en wasmiddelflessen, jerrycans, chemicaliënvaten, IBC-tanks |
| Automobiel | Brandstoftanks, luchtkanalen, spoilers |
| Wegenadministratie | Verkeersbarrières, kegels, isolatiepijlers |
| Zwevend | Boeien, drijvers, pontons |
| Logistiek en meer | Pallets, gereedschapskisten, tafels en stoelen, speelgoed |
Output en kosten: de cijfers die er toe doen
Er zijn twee berekeningen die bepalen of een machine bij uw bedrijf past, en beide zijn eenvoudig te gebruiken voordat u ze aanschaft.
Voorbeeld — een blik van 5 liter met een cyclus van 7,2 s, enkele kop:
(3600 ÷ 7,2) × 0,8 =400 blikjes/uur· twee ploegen ≈6.400/dag
Hars = deelgewicht × harsprijs → b.v. 0,20 kg × $ 1,30 =$ 0,26
Energie = machine kW × $/kWh ÷ delen/u → b.v. 15 × 0,12 ÷ 400 =$ 0,0045
Merk op dat hars de energie en arbeid in de schaduw stelt qua kosten per onderdeel. Dat ene feit is het hele geval voor een nauwkeurige controle van de wanddikte: het wegsnijden van 5% hars van een onderdeel dat per miljoen wordt verzonden, bespaart veel meer dan welke elektriciteitsrekening dan ook - en dat is de reden waarom een goedkopere machine met een zwakke muurcontrole meestal de duurste blijkt te zijn.
Hoe wij u helpen kiezen
Wanneer een koper een aanvraag verzendt, werken wij via het onderdeel, niet via de machine. Beantwoord deze en de juiste configuratie is meestal duidelijk:
- Grootste deel en vorm.Grootte en of het een handvat heeft, beslissen over extrusie versus injectie, en continu versus accumulator.
- Hars- en muurspecificatie.Barrière- of maallagen hebben een meerlaagse kop nodig; Vaten met UN-classificatie hebben een sterke controle op de wanddikte nodig.
- Dagelijkse output.Voer de uitvoerberekening uit tegen de uren van twee ploegen voordat u een enkel station of een dubbel station kiest.
- Certificering.Valproef- of VN-vereisten veranderen de tooling en validatie.
- Zelfstandig of turn-key.Schaallijnen profiteren van centrale voeding, water en vermaling die samen worden geleverd.
Kwaliteit, testen en waar we op letten
Consistentie is het hele spel bij blaasgieten, en het is waar twintig jaar van het bouwen van dezelfde machines naar voren komt. Een aantal dingen die wij doen en bekijken:
- Uniformiteit van de wanddikte.Punt voor punt geprofileerd, zodat elk onderdeel voldoet aan de valtestspecificaties met zo min mogelijk hars - gecontroleerd vóór verzending.
- Valtest en VN-validatie.Gereedschappen voor chemische vaten doorstaan een valtest van 3 meter en zijn UN-gecertificeerd voordat ze onze vloer verlaten.
- Waar de dalende productie meestal begint.Langzamere cycli zijn vaker te wijten aan de opslag of afkoeling dan aan de extruder – dat is de eerste plaats waar u moet kijken, niet de laatste. (Meer binnenwat de langzame materiaalopslag veroorzaakt.)
Wat de machineprijs drijft
Er is geen enkele catalogusprijs voor een "blaasvormmachine", omdat de specificatie de kosten bepaalt. De belangrijkste drijfveren:
- Onderdeelgrootte en klemkracht.Grotere onderdelen vereisen zwaardere frames en een veel hoger tonnage – de grootste kostenpost.
- Aantal matrijskoppen.Twin/multi-die vermenigvuldigt de productie en de prijs.
- Enkel versus meerlaags.Een meerlaagse kop voegt mogelijkheden en kosten toe.
- Automatisering en controles.Robotuitschakeling, deflashing en premiumbediening verhogen de prijs, maar verlagen de bedrijfskosten.
- Kant-en-klare systemen.Centrale voeding, water en vermaling verhogen de prijs, maar zorgen voor minder afval en arbeid.
Kopen bij een fabrikant
Een machine is een relatie van tien jaar, dus wie er achter staat is net zo belangrijk als de specificaties. Als fabriek ondersteunen we elke machine met:
- Garantie.Op de hoofdcomponenten zit 1 à 2 jaar garantie; Slijtageonderdelen worden binnen het eerste jaar gratis vervangen.
- Installeren en trainen.Onze technici reizen naar uw fabriek om uw operators te installeren, in bedrijf te stellen en op te leiden.
- Ondersteuning op afstand.Dankzij het ingebouwde alarmsysteem kunnen we problemen op afstand diagnosticeren en oplossen.
- Maatwerkoplossingen.Mallen naar uw tekeningen en configuraties afgestemd op uw onderdeel, hars en output.
Vertel ons uw aandeel, wij specificeren de machine
Stuur uw product, maat, hars en dagelijkse output. Wij adviseren u het juiste type, configuratie en klemkracht, met echte cycluscijfers.
Ontvang een offerte Chatten op WhatsAppVeelgestelde vragen
Wat is een blaasvormmachine?
Het maakt holle plastic producten door hars te smelten, het in een zachte vorm te vormen en het met lucht op te blazen in een mal – gebruikt voor flessen, jerrycans, vaten, tanks, brandstoftanks en meer.
Wat zijn de soorten blaasvormmachines?
Per proces: extrusie (EBM), injectie (IBM) en injectiestrek (ISBM). Op structuur: continu, accumulator en meerlaags. Door bediening: automatisch. Extrusie is de meest voorkomende vorm van industriële HDPE-containers.
Hoeveel kost een blaasvormmachine?
De prijs wordt bepaald door de onderdeelgrootte en klemkracht, het aantal matrijskoppen, enkellaags versus meerlaags, en automatisering. Een kleine machine met één station kost veel minder dan een grote accumulatorlijn. Deel uw onderdeel en output voor een nauwkeurige prijsopgave.
Hoe kies ik de juiste?
Begin bij het onderdeel: grootste maat, handvat of niet, hars, wandspecificatie, certificering en vervolgens de dagelijkse output. Voor behandelde en grote onderdelen wordt extrusie gebruikt (continu voor klein tot middelgroot, accumulator voor groot); precieze kleine flesjes gebruiken injectie; doorzichtige PET-flessen gebruiken injectie-stretch.
Welke materialen kan het gebruiken?
Extrusiemachines verwerken PE (HDPE en HMW-HDPE), PP, PVC en PA in enkel- of meerlaagse wanden. Injectie-stretchmachines gebruiken PET voor heldere flessen.
Hoe wordt de output gemeten?
Specificatiebladen tonen de droge cyclus (theoretische) output. De werkelijke output is tijdens de droge cyclus × ongeveer 0,75–0,85, omdat de koeltijd en het gewicht van het onderdeel de werkelijke cyclus verlengen.