Op deze pagina
Als u smeermiddelblikken, agrochemische containers, wasmiddelflessen of waterdragers produceert, is de machine in het midden van uw lijn een jerrycan-blaasmachine. Het vormt het lichaam, het handvat en de nek in één extrusiecyclus, en het model dat u kiest, bepaalt uw productieplafond, uw materiaalkosten per blik en uw energierekening gedurende de levensduur van de lijn. In deze gids worden de beslissingen besproken die deze cijfers daadwerkelijk beïnvloeden.
Machineconfiguraties: enkel versus dubbel station
Jerrycans worden gemaakt op twee gerelateerde platforms. Acontinue blaasvormmachineextrudeert non-stop de parison en is de standaardkeuze voor blikken tot ongeveer 30 liter. Voor grotere vaten en containers met dikke muren is eenaccumulator (accumulator) blaasvormmachinewinkels smelten in een hoofd en schieten het in één snelle slag af. Binnen het aaneengesloten gezin is de belangrijkste beslissing enkelvoudig versus dubbelstation.
| Configuratie | Gaatjes / cyclus | Beste voor | Relatieve output | Investering |
|---|---|---|---|---|
| Enkel station | 1 | Nieuwe lijnen, gemengde of korte runs, sampling | Basislijn | Lager |
| Dubbelstation | 2 | Enkele SKU's met groot volume | ≈ 2× basislijn | Hogere, betere kosten per blik bij volume |
| Hoofd met meerdere matrijzen | 2 / 3 / 4 | Kleine flesjes (100 ml – 1 L) lopen meerdere keren omhoog | Vermenigvuldigt de uitvoer van kleine delen | Afhankelijk van het aantal hoofden |
| Accumuleren | 1 (grote opname) | Zwaarwandige en grote blikken (30 L+) | Maatgedreven, niet snelheidgedreven | Hoger |
Kleine containers van minder dan ~1 liter worden meestal in meerdere exemplaren op een kop met meerdere matrijzen geplaatst. Daarom kan een machine van 2 liter ook op kosteneffectieve wijze flessen van 100 ml tot 1 liter maken.
Model- en maattabel (1–30 L)
Stem uw blikgrootte en dagelijks volume af op de juiste machine. Modellen met twee stations hebben twee caviteiten per cyclus, waardoor de output grofweg wordt verdubbeld.
| Jerrycan formaat | Model met één station | Dubbelstationmodel | Machinegewicht (S / D) | Droogcyclusopbrengst* |
|---|---|---|---|---|
| 1 – 2 liter | 2L enkel station | 2L dubbelstation | 2,5 ton / 4,5 ton | ~600 / 1.200 blikjes · uur⁻¹ |
| 3 – 5 L | 5L enkel station | 5L dubbelstation | 3,0 t/5,2 t | ~500 / 1.000 blikjes · uur⁻¹ |
| 10 – 15 L | 15L enkel station | Dubbel station van 15 liter | 7,5 ton / 12,5 ton | ~450 / 900 blikjes · uur⁻¹ |
| 20 – 30 L | 30L Accumuleren | — | op aanvraag | ~450 blikjes · uur⁻¹ |
*De droogcyclusopbrengst is het theoretische maximum zonder downtime. De werkelijke output is lager als er rekening wordt gehouden met de koeltijd en het gewicht van het blik – zie de outputwiskunde hieronder.
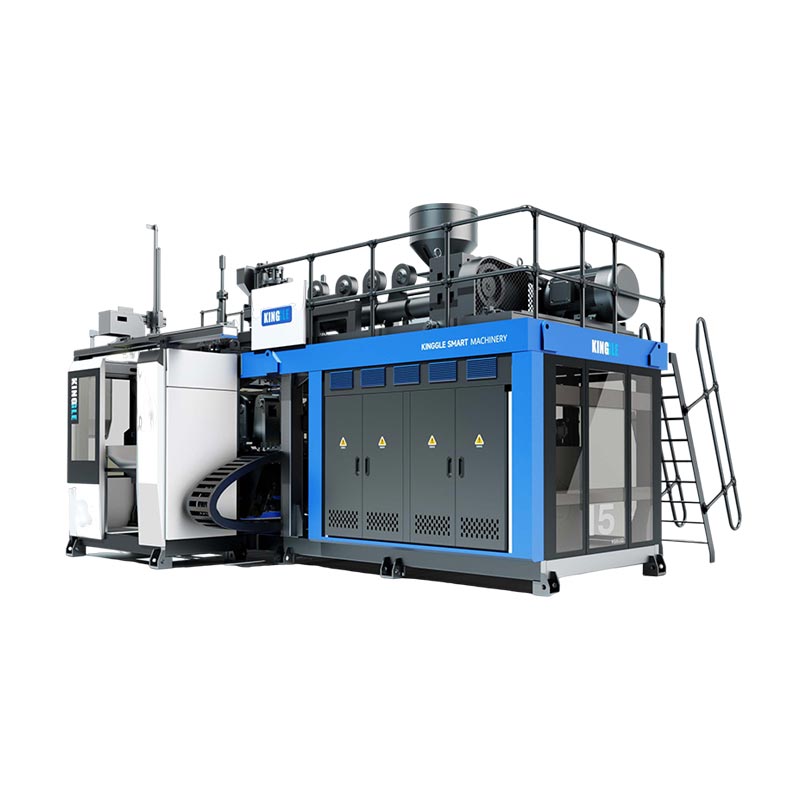
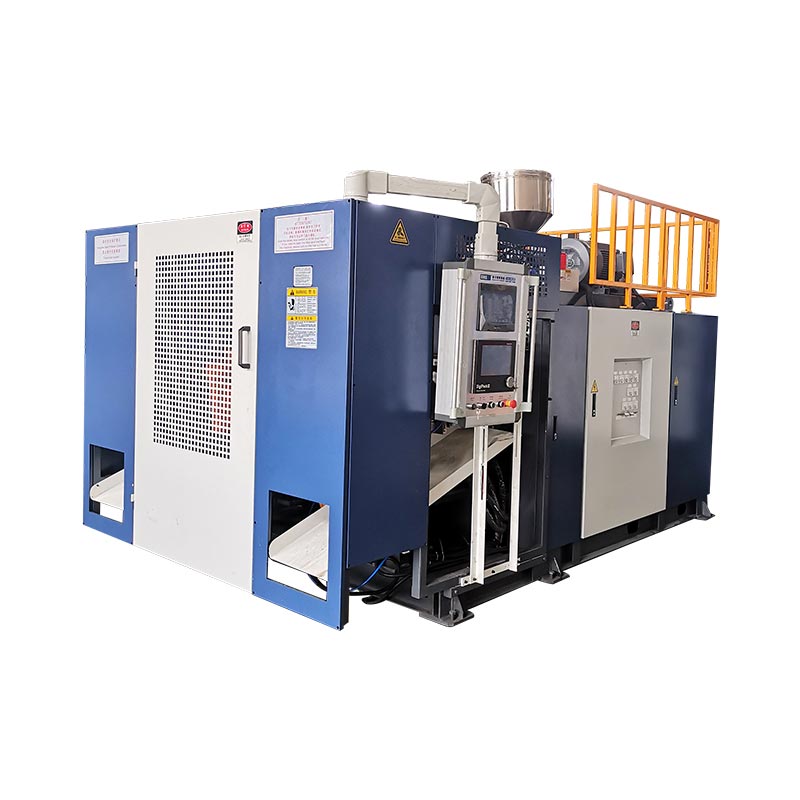
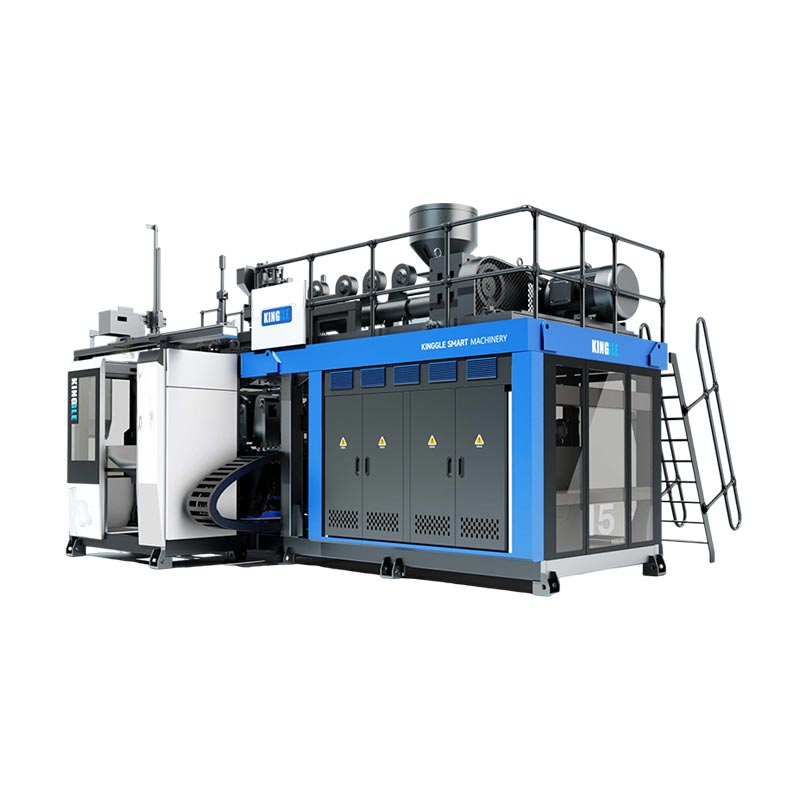
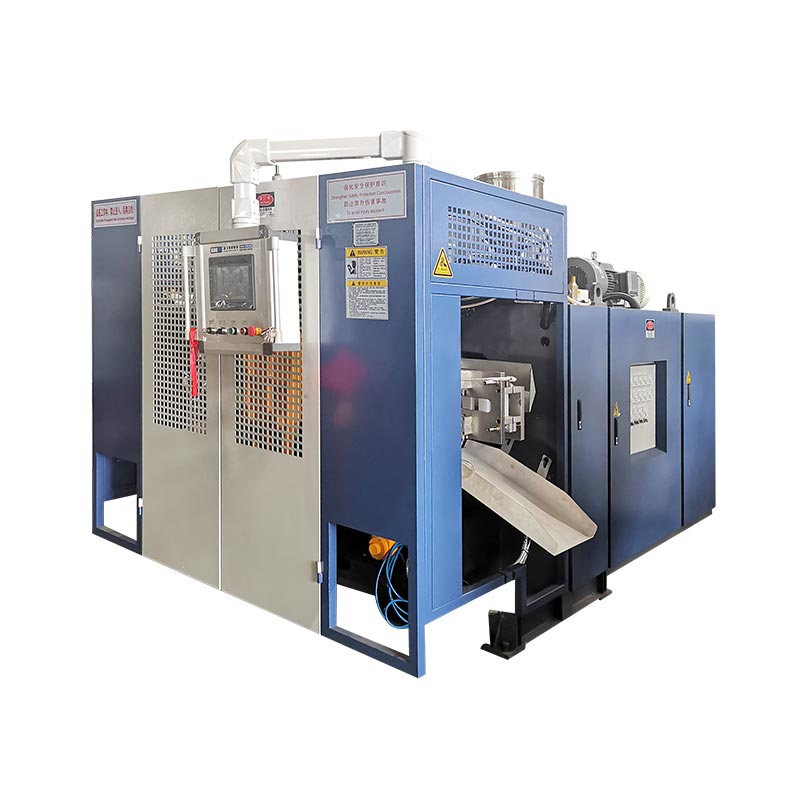 Enkel station van 2 liter — blikken van 100 ml–2 liter
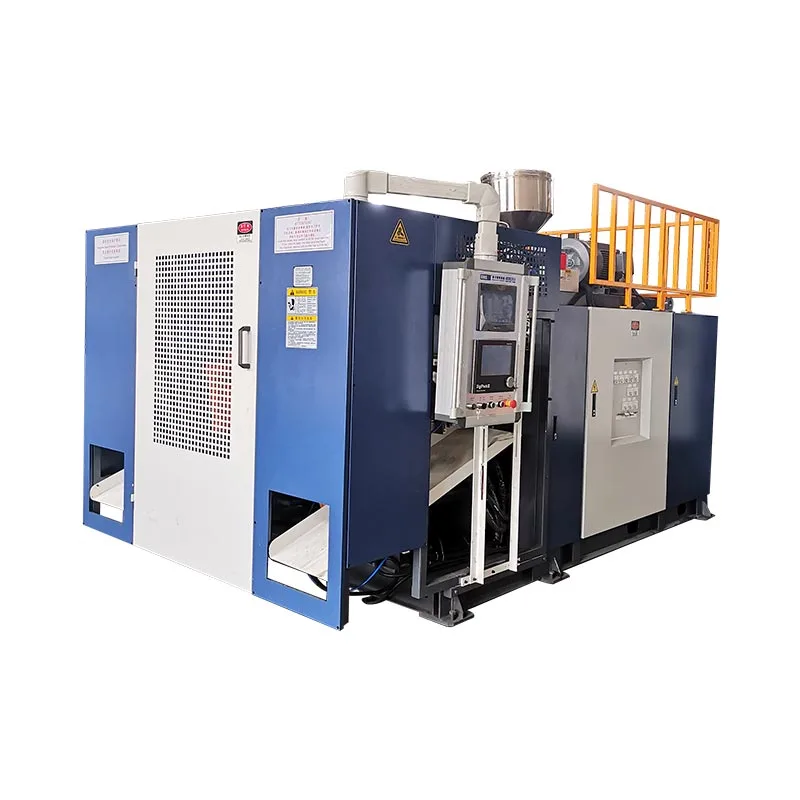
 5L enkel station — olie- en wasmiddelblikken
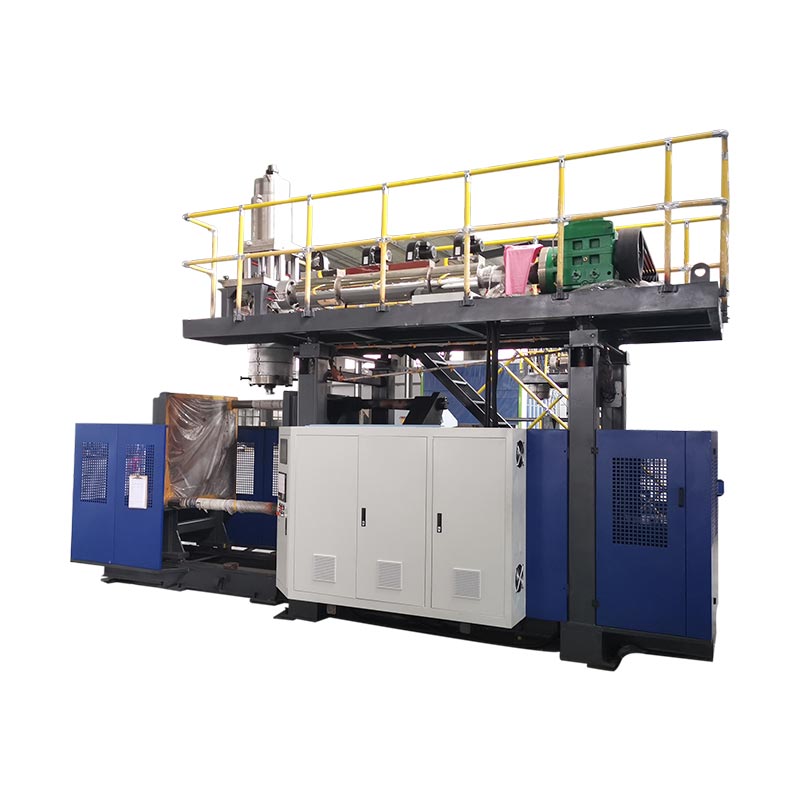
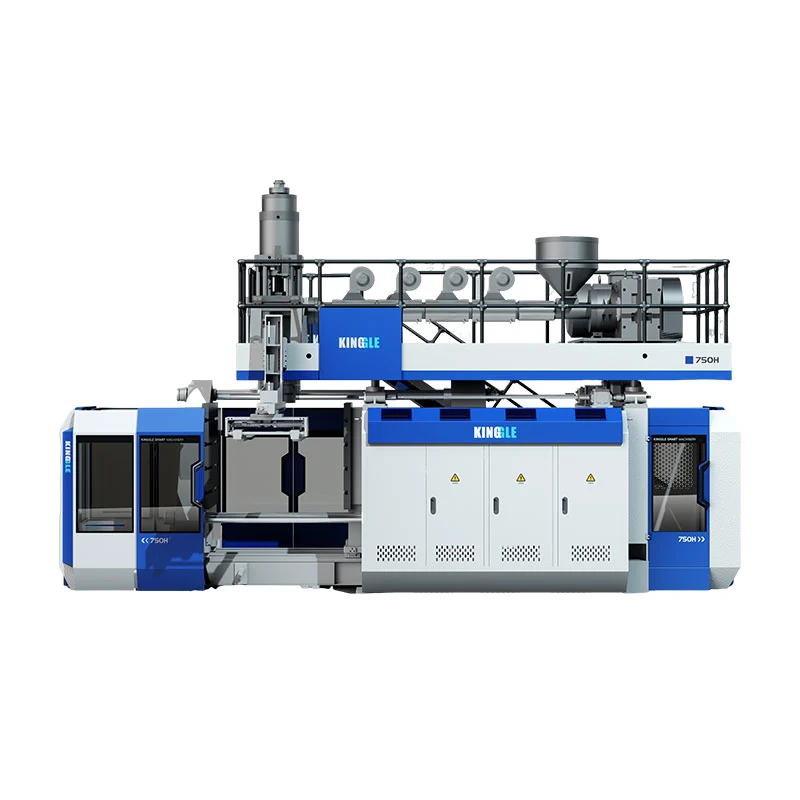
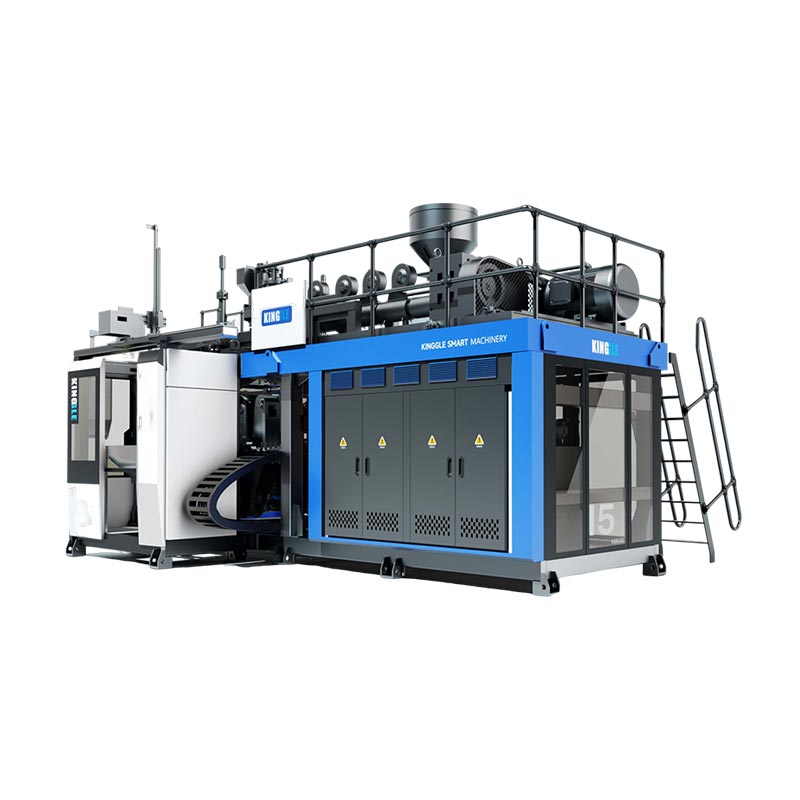 15L enkel station — chemicaliën- en waterkannen
Productie-output: de wiskunde die er toe doet
Het nummer dat op een specificatieblad staat, is hetdroogcyclus(vrije lucht) snelheid – de machine draait zonder plastic en zonder koeling. Uw werkelijke aantal is lager, en als u weet hoe u dit moet omzetten, voorkomt u dat u te veel of te weinig koopt.
Echte output= droge cyclus × efficiëntie (≈ 0,75–0,85)
Dagelijkse output= werkelijk vermogen × draaiuren
Uitgewerkt voorbeeld - aMachine met één station van 5 litermet een cyclus van 7,2 seconden:
Reëel bij 80% efficiëntie: 500 × 0,8 =400 blikjes/uur
Twee ploegen (16u): 400×16=6.400 blikjes/dag
Op eendubbel station: ≈12.800 blikjes/dag
De cyclustijd wordt vooral bepaald door de wanddikte en de koeling. Een zwaarder blikje met chemicaliën van 15 liter koelt langzamer af dan een olieblikje van 5 liter, dus ga er niet vanuit dat een grotere machine sneller is. Als uw opslagslag langzaam aanvoelt, is dit meestal een probleem met de kop of de koeling; we behandelen de oorzaken inwat de langzame materiaalopslag in blaasvormmachines veroorzaakt.
Materialen en jerrycanontwerp
Jerrycans zijn bijna altijd van HDPE, maar het exacte hars- en muurontwerp verandert afhankelijk van wat erin gaat. De machine draait PE, PP, PVC en PA; het mal- en parison-programma doen de rest.
| Jerry kan typen | Typische maat | Materiaal | Ontwerpnotitie |
|---|---|---|---|
| Smeermiddel/motorolie blikje | 1 – 5 L | HDPE | Geïntegreerd handvat, F-stijl, printklaar gezicht |
| Chemisch/agrochemisch | 5 – 30 L | HDPE / HMW-HDPE | Gecontroleerde wanddikte voor UN-transportclassificatie |
| Water/draagblikje | 5 – 20 L | HDPE (voedselkwaliteit) | Gladde binnenkant, tap-boss optie |
| Wasmiddel / reiniging | 2 – 5 L | HDPE/PP | Kijkstrook voor vulniveau |
| Stapelbare bus | 10 – 30 L | HDPE | Nest-/stapelgeometrie, versterkte basis |
De grootste hefboom voor de kosten per blik is deparison wanddikteprogramma: het legt plastic neer waar het blik sterkte nodig heeft (basis, handvat, hals) en verdunt het waar dat niet het geval is, zodat u met de minste hars aan uw valtestspecificatie voldoet. Fabrikanten van chemische vaten investeren specifiek in deze controle – ziewaarom fabrikanten van chemische vaten investeren in speciale blaasvormmachines.
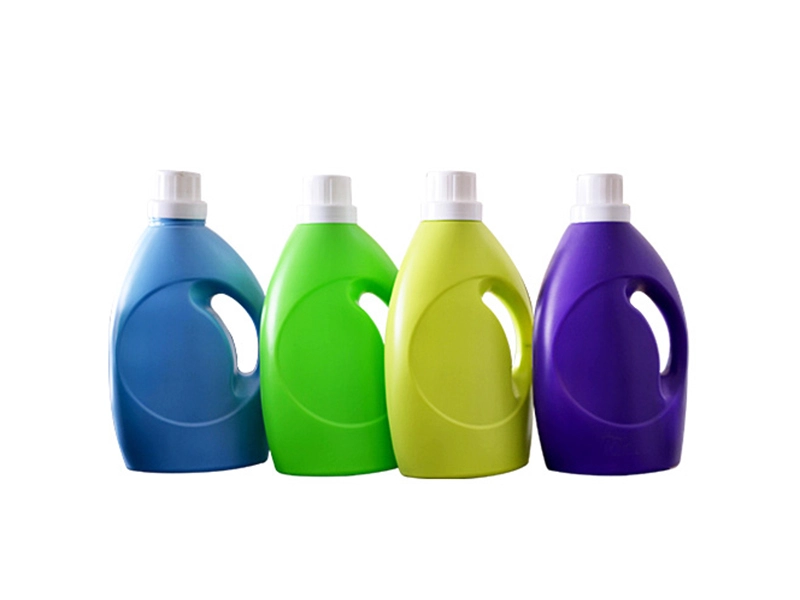 5 liter of minder — blikjes olie en wasmiddel
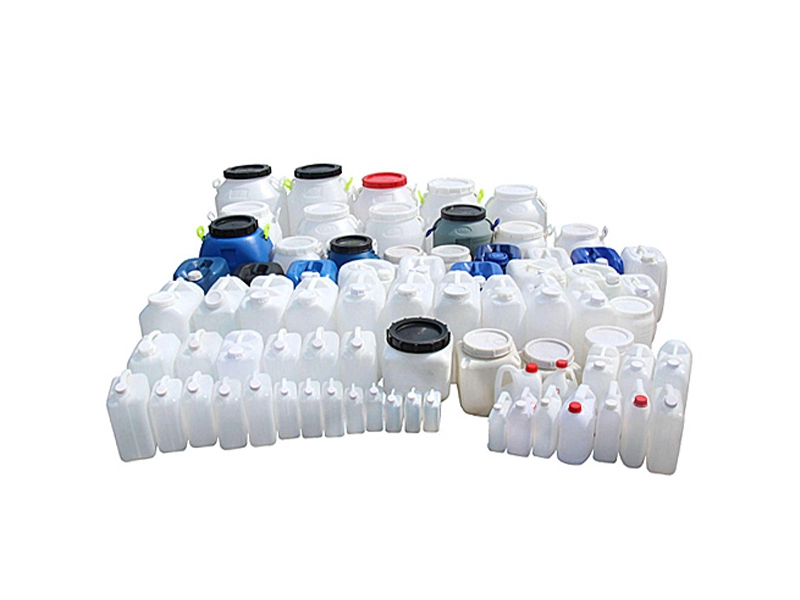 15 L of minder — chemische blikjes
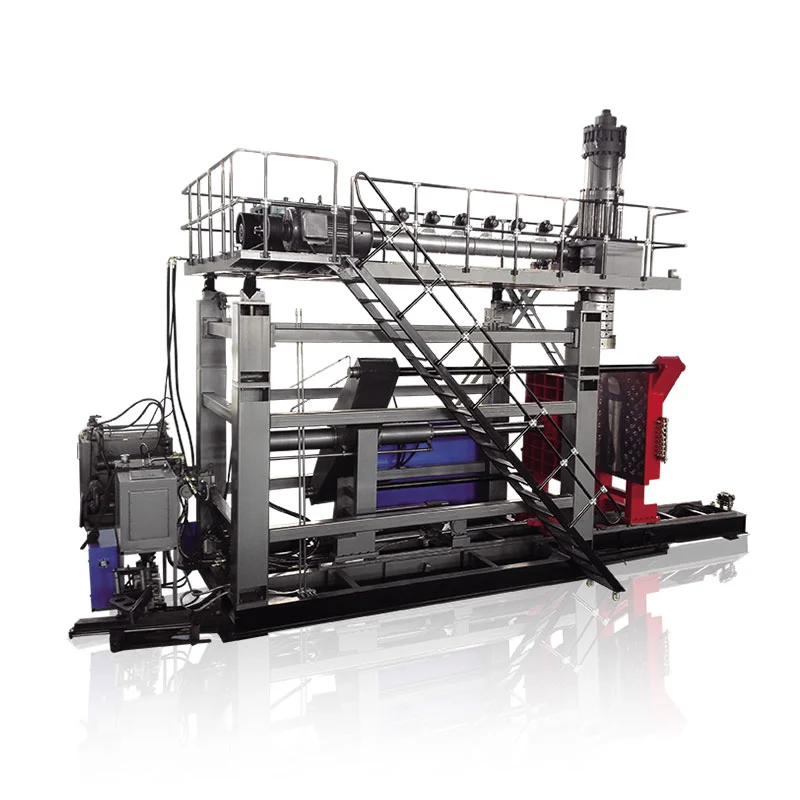
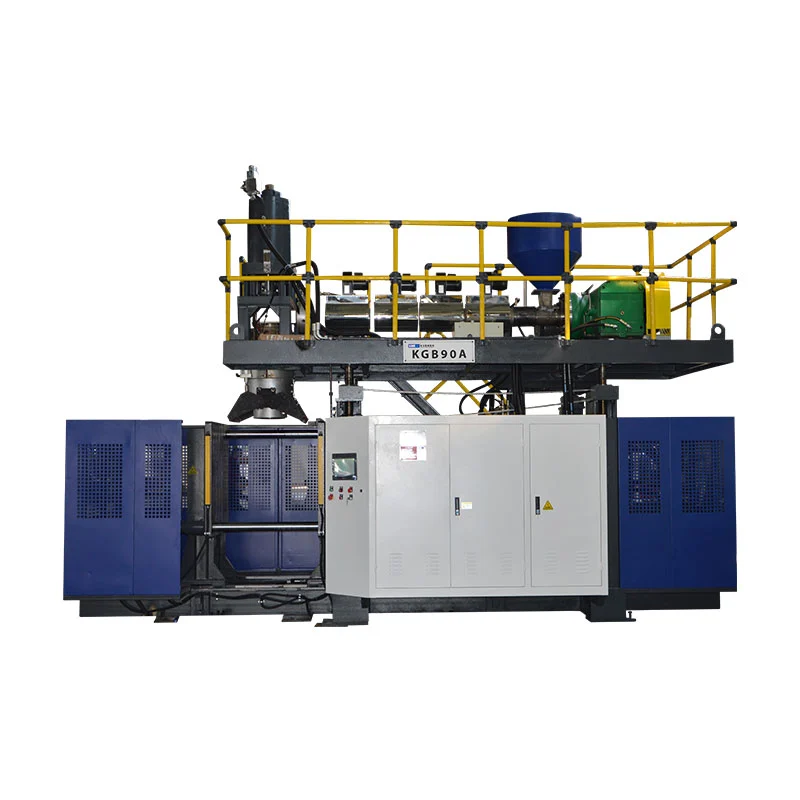
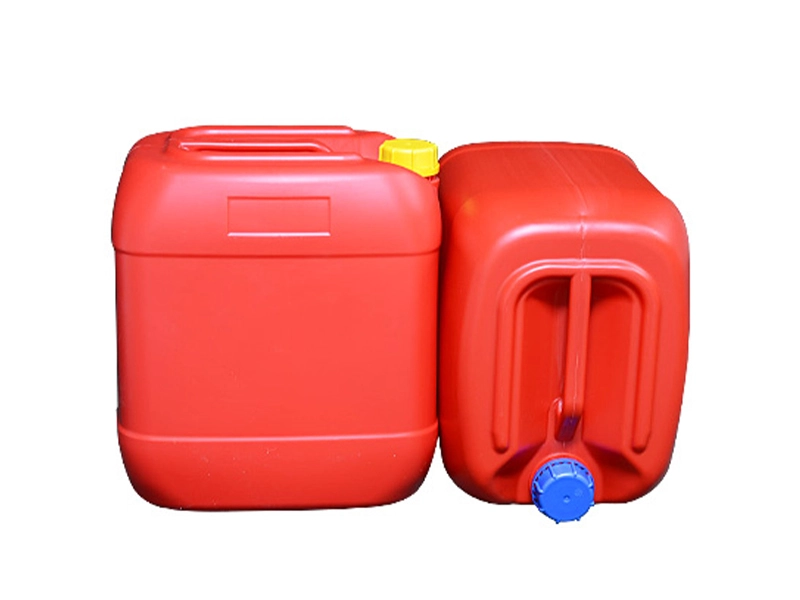 30 L — chemische vaten en jerrycans
Automatisering, besturing en energie
Wat een stabiele jerrycanlijn scheidt van een lastige lijn is zelden het frame; het is het besturings- en automatiseringspakket eromheen.
- Parison wanddikteregelaar.Punt-voor-punt wandprofilering voor consistente blikken en minimaal harsgebruik – de grootste kostenpost op de lijn.
- Servo-energiebesparende aandrijving.Een servohoofdpomp onttrekt stroom op verzoek in plaats van op volle kracht te draaien, waardoor de elektriciteitsrekening die jarenlang de lijn volgt, wordt verlaagd.
- Uitnemen en ontbramen van robotarmen.Geautomatiseerde take-out, staart-/flitstrimming en inspectie houden de kwaliteit stabiel tijdens lange onbemande runs.
- Geïmporteerde belangrijke componenten.Mitsubishi PLC, Weinview HMI, Omron, Schneider, MOOG en AirTAC voor betrouwbaarheid en wereldwijde onderhoudsmogelijkheden.
- Integratie van de hele fabriek.Centrale toevoer, gecentraliseerde watervoorziening en gecentraliseerd breken kunnen worden geleverd als één kant-en-klare lijn, niet als een op zichzelf staande machine.
Het geïnstalleerde vermogen varieert qua grootte – van ongeveer 11 kW op een machine van 2 liter tot 75 kW of meer op een machine van 30 liter – maar het werkelijke verbruik hangt sterk af van de vraag of de hoofdpomp servoaangedreven is. Voor een diepere procesvergelijking, zieblaasgieten versus rotatiegieten voor grote holle onderdelen.
Bedrijfskosten en kosten per blik
De machineprijs is een eenmalig getal; kosten per blik lopen eeuwig door. Het valt uiteen in hars, energie, arbeid en overhead – en hars domineert.
Hars= blikgewicht (kg) × harsprijs ($/kg)
bijv. 5 L HDPE-blik ≈ 0,20 kg × $ 1,30 =$ 0,26
Energie= machine kW × $/kWh ÷ blikjes per uur
bijv. 15 kW × $ 0,12 ÷ 400 =$ 0,0045
Werkmet robotafhaal ≈ fracties van een cent per blikje
De conclusie: energie en arbeid zijn klein naast hars, dus de snelste terugverdientijd komt van een machine waarmee je dunnere, consistentere muren kunt maken - niet van het najagen van een lagere stickerprijs. Snijd 5% hars af van een blikje dat in de miljoenen wordt verkocht, en de besparing doet de energiekosten van de machine in de schaduw staan.
Uw configuratie kiezen
Doorloop vier vragen en meestal kiest de juiste machine zichzelf:
- Welke maat blikjes en hoeveel SKU's?Eén formaat met een groot volume geeft de voorkeur aan een dubbel station; een mix van formaten geeft de voorkeur aan een flexibel enkel station.
- Welk dagvolume?Voer de bovenstaande uitvoerberekening uit tegen de uren van twee ploegen voordat u een beslissing neemt over enkel versus dubbel.
- Welke hars- en muurspecificatie?Chemische blikjes met een VN-classificatie hebben een sterke controle op de wanddikte nodig; Voedsel-/waterkannen hebben een schoon interieur nodig.
- Zelfstandig of turn-key?Als u aan het schalen bent, houd dan vanaf het begin rekening met centrale voeding, water en pletten.
Vraag een offerte aan voor een jerrycanmachine
Stuur ons uw blikgrootte, dagelijkse doel en hars. Wij adviseren u het exacte model en de opstelling van de caviteit, met echte cycluscijfers.
Ontvang een offerte Chatten op WhatsAppVeelgestelde vragen
Welk plastic wordt er gebruikt voor jerrycans?
De meeste jerrycans zijn geblazen uit HDPE. Heavy-duty chemicaliënblikken gebruiken HMW-HDPE voor extra schok- en spanningsscheurweerstand; sommige dunwandige blikjes of wasmiddelblikken gebruiken PP. Kinggle-machines werken met PE, PP, PVC en PA.
Is het een blaasvormmachine of een blaasvormmachine?
Dezelfde machine: "molding" is de Amerikaanse spelling en "moulding" de Britse/Commonwealth-spelling. Een jerrycanblaasmachine en een jerrycanblaasmachine zijn identiek.
Hoe bereken ik de jerrycanproductie per uur?
Uitgang droogcyclus = snijkoppen × (3600 ÷ cyclustijd in seconden). Vermenigvuldig dit met een reële efficiëntiefactor van ongeveer 0,75–0,85 voor daadwerkelijke blikjes per uur, en vervolgens met de dagelijkse bedrijfsuren voor blikjes per dag.
Welke materialen kan de machine verwerken?
Kinggle jerrycanmachines verwerken PE (HDPE / HMW-HDPE), PP, PVC en PA. HDPE is de standaard voor olie-, chemicaliën- en waterbussen.
Hoeveel energie verbruikt een jerrycan blaasvormmachine?
Het geïnstalleerde vermogen varieert van ongeveer 11 kW op een machine van 2 liter tot 75 kW+ op een machine van 30 liter. Een servohoofdpomp vermindert de werkelijke trek aanzienlijk, en de energie bedraagt gewoonlijk een klein deel van de kosten per blik vergeleken met hars.
Levert u de matrijs en montage?
Ja. Wij leveren de machine, kunnen deze koppelen aan mallen volgens uw tekeningen en zorgen voor installatie, inbedrijfstelling, training van operators en after-sales ondersteuning. Volledige turnkey-lijnen zijn ook beschikbaar.