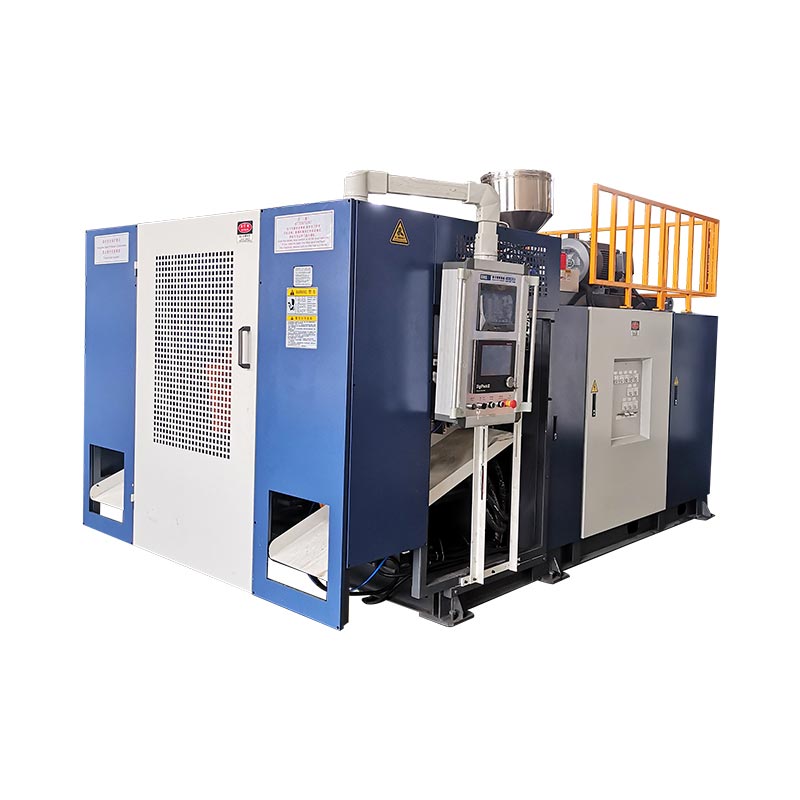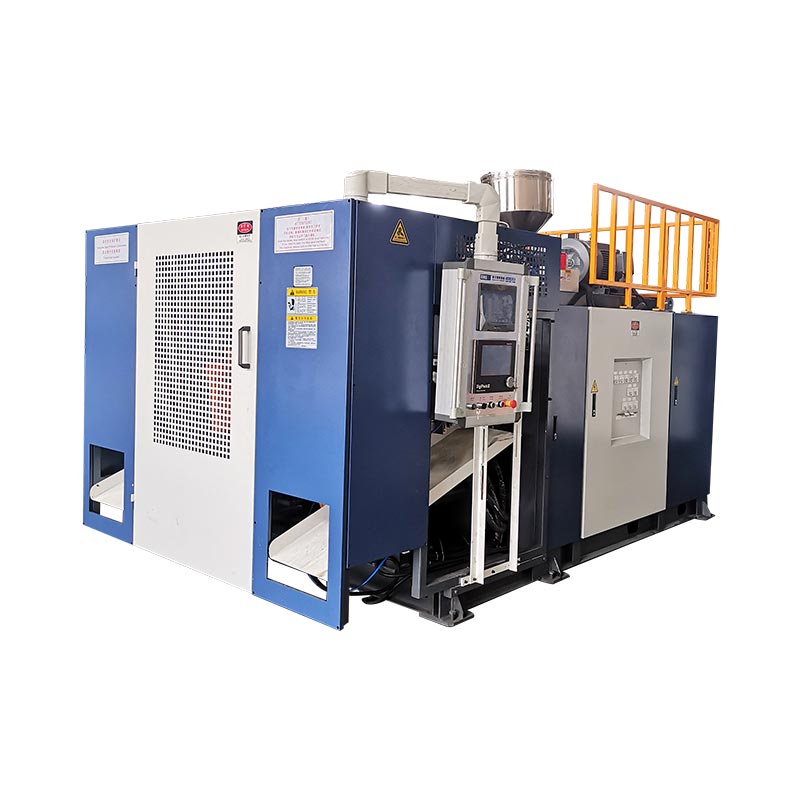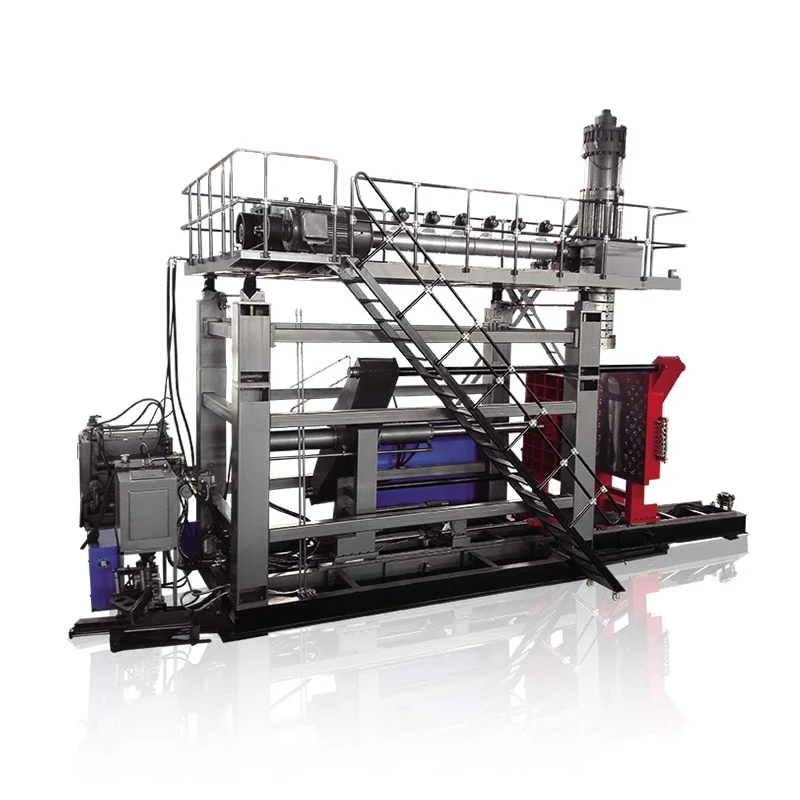
Kies een meerlaagse blaasvormmachine door de functie van elke laag af te stemmen op de containerspecificatie. Controleer of het opgegeven extrusiesysteem het recept op de vereiste capaciteit kan houden en vergelijk vervolgens de kosten per geaccepteerde container. Controleer de configuratie met de beoogde materialen en mal; extra lagen zijn alleen gerechtvaardigd door een gedefinieerd product of productievereiste.
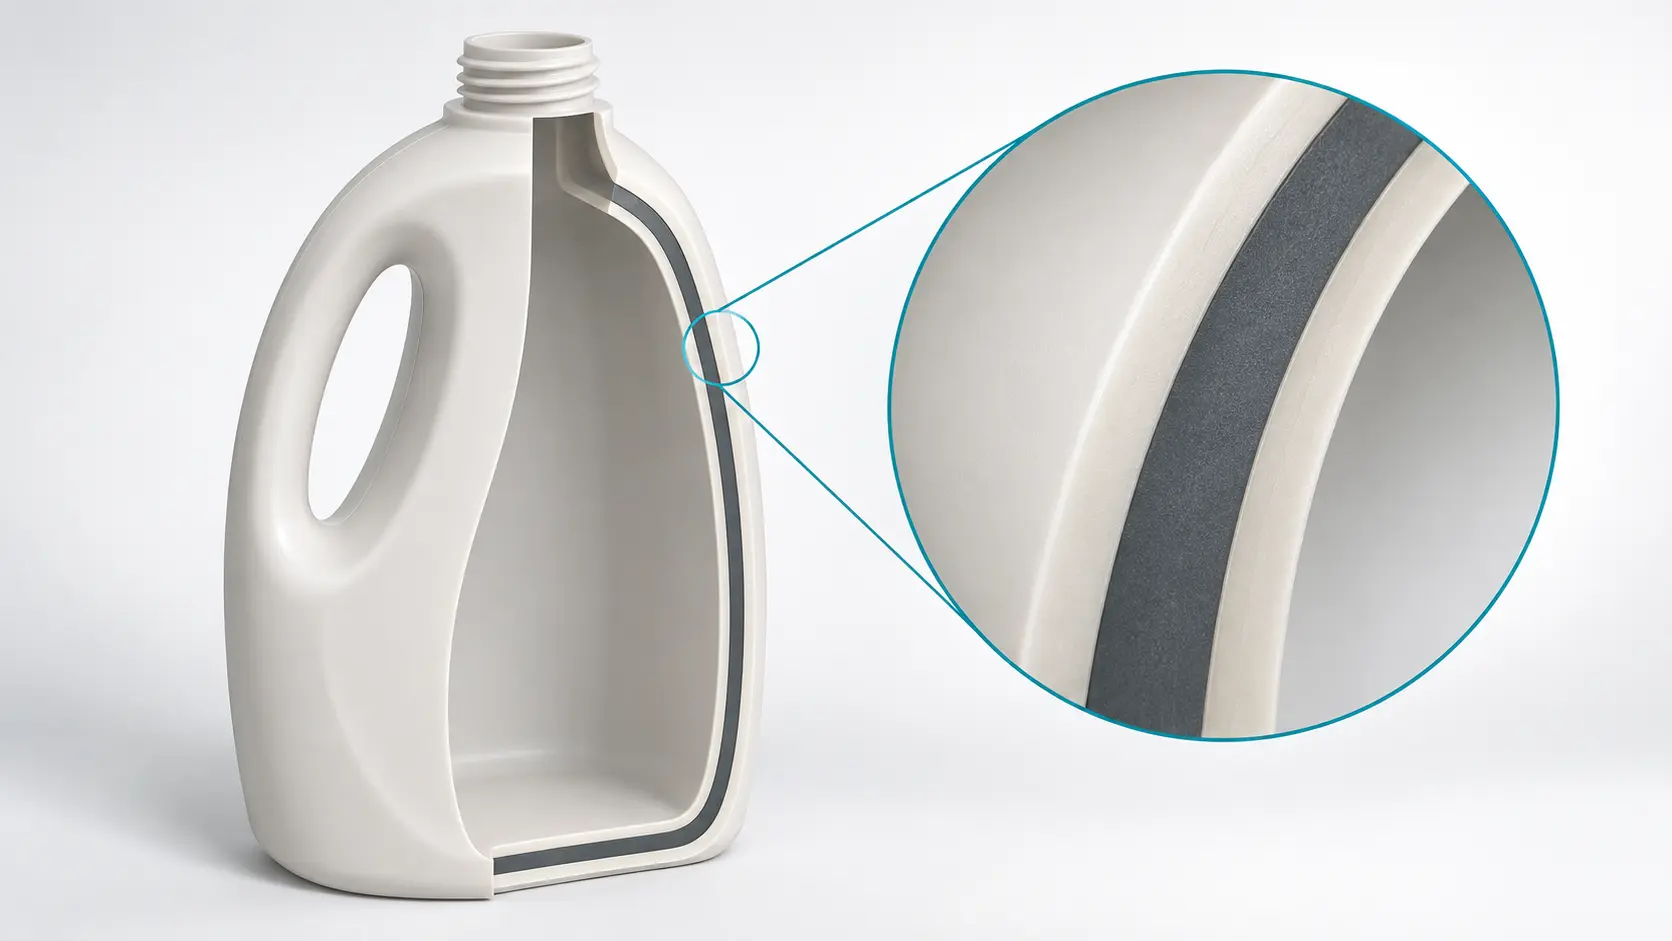
Een nuttige aankoopbeslissing volgt op vier controles:
- Schrijf de containerspecificatie voordat u een aantal lagen selecteert.
- Breng elke materiaalstroom in kaart in zijn laag en verifieer het werkingsbereik ervan.
- Controleer de feitelijke laagdistributie en de prestaties van de voltooide containers.
- Neem productieverliezen mee in de kostenvergelijking en proefregistratie.
Begin met de containerspecificatie, niet met het aantal lagen
Een verzoek om een "drielagenflessenmachine" laat te veel beslissingen open. Het identificeert niet de inhoud, de geometrie van de container, de harskwaliteiten, de vereiste output of de reden voor het verdelen van de muur in lagen. Een leverancier kan die vraag beantwoorden met een machinecategorie en toch het verkeerde materiaalsysteem opgeven.
Begin met de voltooide container. Geef de tekening, halsafwerking, handgreepopstelling, nominale capaciteit en afgewerkt gewicht op. Voeg de vereiste uitstraling, servicevoorwaarden en prestatiecontroles toe. Een lichtgekleurde fles wasmiddel en een zuurstofgevoelige verpakking hebben verschillende bewijzen nodig, zelfs als hun volume en totaalgewicht overeenkomen.
Zet eisen om in acceptatiepunten
Vervang losse termen als ‘goede barrière’ of ‘hoge sterkte’ door een gedefinieerde test- en acceptatielimiet. Geef aan of de fles een bepaalde hanteringsvolgorde moet doorstaan, een bepaald uiterlijk moet behouden of moet voldoen aan een productbeschermingsdoel. De testconditie valt buiten de limiet, inclusief de inhoud of simulant indien relevant.
| Vereiste | Selectie vraag | Bewijs op te vragen |
|---|---|---|
| Consistente oppervlaktekleur | Welke laag draagt de kleur en welke invoervariatie is toegestaan? | Goedgekeurd uiterlijkmonster en proefmonsters gedurende de hele run |
| Gerecycled materiaal in de kern | Welke bron, kwaliteit en materiaalaandeel moet het systeem verwerken? | Materiaalspecificatie, feed mapping en resultaten van afgewerkte onderdelen |
| Productbescherming | Welke substantie moet de muur binnen of buiten houden? | Barrièredoel, testomstandigheden en validatie op pakketniveau |
| Hanteren en stapelen | Welke containerlocaties en ladingen bepalen de prestaties? | Grenzen stellen en overeengekomen mechanische tests |
| Productie-output | Hoeveel geaccepteerde containers zijn er nodig binnen de gedefinieerde tijd? | Bruto smeltvraag, geaccepteerde tellingen, afwijzingen en stoplog |
Houd verplichte vereisten gescheiden van voorkeuren. Als een enkellaagse structuur al aan de specificatie voldoet, gebruik deze dan als referentieoptie. Een meerlagenvoorstel heeft dan een duidelijke reden nodig: een ander oppervlak, een gedefinieerd kernmateriaal, een barrièrefunctie of een andere eis waar de referentie economisch niet aan kan voldoen.
Vermeld ook de productmix. Een lijn die lange herhaalorders bedient, heeft een andere omstellast dan een lijn die korte batches in meerdere kleuren maakt. Voeg de kleinste en grootste geplande producten toe, in plaats van alleen de gemakkelijkste fles te testen. Dit geeft de discussie over apparatuur een bruikbare grens.
Geef elke laag een taak voordat je de structuur kiest
Co-extrusie blaasvormen combineert materiaalstromen tot een gelaagde parison voordat de mal het holle deel vormt. De selectievraag is hoe die lagen de container dienen. Kinggle'soverzicht van meerlaagse co-extrusielegt het basisproces en de gemeenschappelijke laagfuncties uit.
Een dubbellaagse blaasvormmachine kan relevant zijn wanneer de binnen- en buitenoppervlakken verschillende formuleringen nodig hebben. Een drielaagse blaasvormmachine voegt een aparte kern toe tussen die oppervlakken. Geen van beide beschrijvingen bevestigt op zichzelf de sterkte, chemische compatibiliteit of barrièreprestaties. Die eigenschappen hebben nog steeds de geselecteerde materialen, geometrie en testresultaten nodig.
| Structuurconcept | Reden om het te evalueren | Vraag die overblijft |
|---|---|---|
| Enkele laag | Eén formulering voldoet aan de volledige productbehoefte | Komt de afgewerkte container op het voorgestelde gewicht door? |
| Twee lagen | Aparte binnen- en buitenformuleringen | Blijven de oppervlakken en interface acceptabel? |
| Drie lagen | Ken een kernformulering toe, onafhankelijk van beide huiden | Kan het beoogde kernaandeel draaien met acceptabele skins en prestaties? |
| Barrièrestructuur met verbindingslagen | Combineer een geselecteerde barrièrehars met structurele materialen | Zijn de harskwaliteiten, interfaces en pakketprestaties gevalideerd? |
Specificeer materialen als een systeem
Voor een huid/kern/huidstructuur identificeert u op elke positie het hars- en additievenpakket. Onderscheid gekochte gerecyclede grondstoffen van productieresten die via een maalmachine worden geretourneerd. Een recept dat eenvoudigweg wordt beschreven als "nieuw/oud/nieuw" verbergt de informatie die nodig is om de consistentie en materiaalbehandeling te beoordelen.
Beschouw een begraven gerecyclede kern niet als automatisch bewijs van geschiktheid voor de inhoud. Vraag de materiaaldocumentatie en productspecifieke beoordeling aan die nodig zijn voor het beoogde gebruik. Op dezelfde manier zijn gerecyclede inhoud en recycleerbaarheid afzonderlijke vragen. Eén daarvan betreft wat er in de container komt; de andere gaat over wat er daarna met het volledige pakket kan gebeuren.
Een barrièrelaag verandert het materiaalsysteem
Kuraray identificeertEVAL EVOH als gasbarrièremateriaalgebruikt in verpakkingen en andere toepassingen. Zijntechnische presentatieillustreert ook verbindingslagen tussen polyolefine en EVOH. Deze lijmposities horen thuis in de structuur- en uitrustingsbeoordeling, en niet buiten het aantal lagen.
Vraag naar de volledige harscombinatie, inclusief lijmkwaliteiten, gebruiksinstructies en overeengekomen barrièrevoorwaarden. Een materiaalpermeabiliteitswaarde is geen houdbaarheidsresultaat voor een voltooide fles. De container, sluiting, inhoud en gebruiksvoorwaarden hebben hun eigen validatie nodig. Het toevoegen van een barrièrehars zonder die specificatie laat de aankoopbeslissing onvoltooid.
Controleer of de opgegeven machine het lagenrecept kan uitvoeren
Een meerlaagse extrusieblaasmachine moet passen bij zowel de container als de materiaalstromen die de kop voeden. Vraag een apparatuurschema aan waarin elke extruder, feeder, materiaalpad en laagpositie wordt vermeld. De tekening moet ook matrijsuitlaten, stations en vormholtes identificeren. Deze tellingen beschrijven verschillende delen van het systeem.
Een machine met meerdere koppen produceert verschillende parisons voor een gietevenement. Een meerlaagse matrijskop vormt lagen binnen een glaswand. Een citaat kan deze kenmerken combineren, maar het ene bevestigt het andere niet. Op soortgelijke wijze verschaft het aantal lagen alleen geen betrouwbare telling van de extruder. Lees de daadwerkelijke feedtoewijzing.
Grootte van de materiaalstromen met complete eenheden
Gebruik de bruto parison-vraag voor extrusiegrootten. Alleen al de afgewerkte flesmassa laat materiaal achter dat trim wordt. Definieer de bruto massa per vormcontainer en het aantal gevormde containers per uur. Voor een opstelling met meerdere verkooppunten moet u alle containers in dat productietempo opnemen.
Beschouw een hypothetische fles met een afgewerkte massa van 40 g en een bruto parison-toewijzing van 55 g. Stel dat de lijn 1.200 flessen per uur produceert voordat de kwaliteit achteruit gaat. Het verschil van 15 gram is in dit voorbeeld trim, en niet een standaardafvaltoeslag. Deze invoer illustreert de methode; het zijn geen Kinggle-productieresultaten.
Vraag naar materiaalstroom = bruto vraag naar smelt × toegewezen massafractie
| Positie | Toegewezen massaaandeel | Vereiste stroom |
|---|---|---|
| Buitenhuid | 20% | 13,2 kg/u |
| Kern | 60% | 39,6 kg/u |
| Binnenhuid | 20% | 13,2 kg/u |
| Totaal | 100% | 66,0 kg/u |
Het 20/60/20-recept is een berekeningsaanname en geen aanbevolen verhouding van gerecycleerd materiaal. Als één materiaalstroom meerdere posities voedt, combineer dan die posities bij het berekenen van de belasting van die stroom. Controleer ook het kleinste geplande fles- en laagaandeel. Een maximaal productiecijfer zorgt niet voor een stabiele werking bij een lage voedingssnelheid.
Gebruik de productopties van Kinggle als uitgangspunt
Kinggle'sKGB2L 2L-machine met één stationgeeft opties voor één, twee en drie lagen weer. DeKGB5D 5L dubbelstationmachinevermeldt dezelfde laagopties op een ander platform. Beide pagina's beschrijven afzonderlijk configuraties met meerdere matrijzen, wat versterkt waarom het aantal lagen en het aantal uitlaatopeningen aparte vermeldingen in de offerte nodig hebben.

De gepubliceerde capaciteitsklassen zijn nuttig om het platform te verkleinen. Ze vervangen geen harsspecifieke configuratiebeoordeling. Vraag welke schroefontwerpen, voedingssystemen en kopopties bij het voorgestelde recept passen. Beschouw een basis-HDPE-plastificeerfiguur niet als de gecombineerde capaciteit van een niet-gespecificeerd meerlagensysteem.
Voor een offerte voor een co-extrusie blaasvormmachine noteert u het overeengekomen stroombereik voor elke materiaalstroom, de voorbereidingsvereisten, de filtratie waar nodig, de receptcontroles en de zuiveringsprocedure. Geef aan welke hulpmiddelen in de prijs zijn inbegrepen. Voor een materiaalcircuit dat in een demonstratie werkt, is mogelijk nog steeds apparatuur nodig buiten de genoemde machinegrens.
Controleer de lagen in de gegoten container, niet alleen op het receptenscherm
Controle van de laagverhouding begint bij de materiaalaanvoer, maar de acceptatie hoort bij de voltooide container. Een scherm met de juiste percentages geeft niet de laagdikte bij een schouder of hoek weer. Het totale deelgewicht is ook onvoldoende: het beschrijft de hele container, niet waar elk materiaal terechtkwam.
Houd drie records gescheiden: het massarecept, het totale wanddikteprofiel en de laagverdeling gemeten in het onderdeel. Zelfs in een ideale doorsnede zorgen verschillende materiaaldichtheden ervoor dat een massafractie niet automatisch een diktefractie is. Lokale vorming en stroming voegen nog een reden toe om de container te inspecteren in plaats van een receptpercentage om te zetten in een muurgarantie.
Bouw een locatiegebaseerd voorbeeldplan
Selecteer meetlocaties uit de daadwerkelijke tekening. Voeg gebieden toe waar de geometrie of het gebruik een dunne sectie tot gevolg hebben, en voeg vervolgens voldoende lichaamslocaties toe om het distributiepatroon weer te geven. Identificeer station, outlet, tijd en receptrevisie op elk monster. Anders kan een gemengd bakje met flessen een positiespecifiek probleem verbergen.
Gebruik een snij- en meetmethode die geschikt is voor de materialen. Bij gewone visuele inspectie zijn vergelijkbare harslagen mogelijk niet te onderscheiden. Wanneer een dunne functionele laag de prestaties controleert, spreek dan af hoe het laboratorium deze zal identificeren en hoe de relevante verpakkingseigenschap zal worden getest. Een foto van alleen een uitgesneden muur is geen volledig barrièreresultaat.
Stel een diagnose van het symptoom voordat u het recept wijzigt
Als de buitenkleur er inconsistent uitziet, vergelijk dan eerst de goedgekeurde materiaalpartij, kleurformulering en gemeten huidverdeling. Het onmiddellijk verhogen van de kleurstof kan één symptoom maskeren terwijl de kosten en procesomstandigheden veranderen. Controleer voor schijnbare scheiding de materiaalcombinatie, lijmvereisten en verwerkingsgegevens voordat u elke extruder in één keer aanpast.
Inspecteer voor een plaatselijk dun gebied de parison-positionering en de totale wandverdeling naast de laagmetingen. Kinggle'sparijs-programmeergidsverklaart waarom profieltiming, uitlijning van gereedschappen en extrusiestabiliteit belangrijk zijn. Sla een basislijn op en wijzig één gecontroleerde variabele tegelijk, zodat het volgende monster het effect kan verklaren.
Stem prestatiecontroles af op hun reikwijdte.ASTM D2463-23richt zich op de valweerstand van met water gevulde, geblazen thermoplastische containers.ASTM D2659-16(2023)adresseert column-crush-eigenschappen. Geen van beide tests op zichzelf stelt barrièreprestaties of compatibiliteit met de beoogde inhoud vast. Maak vóór de proef overeenstemming over de toepasselijke methoden en productlimieten.
Vergelijk de kosten per geaccepteerde container, niet alleen de harsprijs
Een lagere kernharsprijs kan een meerlaagse investering ondersteunen, maar de financiële vergelijking heeft uiteindelijk hetzelfde geaccepteerde product nodig. Vergelijk constructies pas als beide voldoen aan de containerspecificatie. Anders kan de ogenschijnlijk goedkopere optie simpelweg minder materiaal bevatten dat nodig is om de test te doorstaan.
Houd de aankoopkosten gescheiden van de interne circulatie. Trim die door een slijpmachine wordt gestuurd en naar de lijn wordt teruggestuurd, heeft nog steeds handling, energie en controle nodig. Het is echter niet een nieuwe aankoop van hetzelfde polymeer. Het tellen van de bruto extrusiemassa als nieuw aangekochte hars bij elke passage kan de materiaalkosten te hoog inschatten.
Gebruik een batchgrootboek met een duidelijke grens
Registreer de verbruikte gekochte inputs, geaccepteerde output, niet-teruggewonnen schroot, zuiveringsmateriaal en voorraadwijzigingen gedurende dezelfde periode. Houd interne retouren afzonderlijk bij. Materiaalverliezen in rekening brengen daar waar ze die grens daadwerkelijk overschrijden, in plaats van een universeel schrootpercentage toe te passen dat gerecycleerd afval twee keer meetelt.
In het onderstaande voorbeeld worden hypothetische kostendragers gebruikt, geen marktprijzen of een Kinggle-offerte. Beide opties produceren 10.000 geaccepteerde containers met een gewicht van elk 40 gram. Ga ervan uit dat er geen voorraadwijziging is. Enkellaags hars kost 100 eenheden/kg. Voor de meerlaagse optie bestaat het aangekochte inputmengsel uit 20% buitenmateriaal bij 100, 60% kern bij 75 en 20% binnenmateriaal bij 100 eenheden/kg.
= 85 kosteneenheden/kg
| Invoer of resultaat | Enkele laag | Aanname met drie lagen |
|---|---|---|
| Geaccepteerde containers | 10.000 | 10.000 |
| Massa in geaccepteerde containers | 400kg | 400kg |
| Gekochte input verbruikt, inclusief niet-gerecupereerde verliezen | 410 kg | 430 kg |
| Gewogen aankoop-inputkosten | 100 eenheden/kg | 85 eenheden/kg |
| Aangekochte materiaalkosten | 41.000 eenheden | 36.550 eenheden |
| Materiaalkosten per geaccepteerde container | 4,10 eenheden | 3.655 eenheden |
Bij de berekening wordt ervan uitgegaan dat de vermelde mengkosten van toepassing zijn op alle verbruikte gekochte input. Het geeft de meerlaagse optie opzettelijk meer onherstelbaar verlies. Toch bedraagt het materiaalkostenvoordeel 4.450 eenheden per bestelling. Dat bedrag is de beschikbare vergoeding voor extra bedrijfs- en eigendomskosten voordat het voordeel verdwijnt.
Als de meerlaagse optie 2.000 eenheden toevoegt aan de bestelling, worden de gecombineerde kosten in deze beperkte vergelijking 38.550 eenheden, of 3,855 per geaccepteerde container. Echte offertes hebben een bredere grens nodig: arbeid, nutsvoorzieningen, onderhoud en de eigendomskosten van de extra apparatuur. Vervang elke veronderstelde invoer door het eigen grootboek van de fabriek.
Bekijk het productieschema achter de besparing
Frequente recept- of kleurveranderingen kunnen spoelverliezen en insteltijd doorslaggevend maken. Vergelijk batchlengtes en de geplande ordervolgorde, niet alleen een stabiele run. Een materiële besparing die bij een lange bestelling wordt aangetoond, dekt mogelijk niet de verliezen van meerdere korte batches. Probeer de omschakelingen uit die de fabriek daadwerkelijk gaat plannen.
Bewaar de berekening, zelfs als de materiaalprijzen veranderen. Met een nuttig kostenmodel kan de koper de kernprijs, de geaccepteerde opbrengst en de batchgrootte variëren zonder de productvereisten te veranderen. Het moet blootleggen waar het voorstel niet meer lonend is, in plaats van één enkel aantrekkelijk besparingspercentage op te leveren.
Bewijs de configuratie in een materiaalspecifieke machineproef
Regel de proef rondom de beoogde container en materialen. Een eenvoudig demonstratiehars kan vaststellen dat de machine draait, maar kan niet beantwoorden of het genoemde systeem een veeleisende kernformulering of een dunne functionele laag bevat. Identificeer de aangeschafte build, hoofdconfiguratie, hulpapparatuur en downstream-bewerkingen in het proefplan.
Voordat u materiaal gaat uitvoeren, moet u overeenstemming bereiken over het monsterplan, de meetmethoden, de productlimieten en de outputdefinitie. De benodigde duur is afhankelijk van wat uit de proef moet blijken. Voeg stabilisatie, materiaalaanvulling of een relevante herstart toe wanneer deze gebeurtenissen deel uitmaken van de acceptatievraag. Een willekeurige runlengte is geen vervanging voor een gedefinieerde test.
- Zorg ervoor dat de proef overeenkomt met de goedgekeurde containertekening, malrevisie en exacte harskwaliteiten. Registreer de materiaalpartijen en voorbereidingsomstandigheden.
- Bevestig de extruder-naar-laag mapping, het massarecept en de meegeleverde materiaalbehandelingsapparatuur. Sla de initiële besturingsinstellingen op.
- Breng de overeengekomen stabiele toestand tot stand. Registreer actuele proceswaarden, interventies en eventuele receptwijzigingen tijdens de test.
- Verzamel traceerbare monsters per station, stopcontact en tijdstip. Bewaar mislukte monsters in het kwaliteitsrapport in plaats van alleen de beste flessen te presenteren.
- Meet de aangegeven locaties op en voer de afgesproken functionele tests uit. Verbind elk acceptatieresultaat met het bijbehorende monster en de bijbehorende methode.
- Registreer geaccepteerde output, niet-herstelde verliezen en relevante omschakelings- of herstartresultaten. Bevries de configuratie en het recept dat is doorgegeven.
Afzonderlijke procesmogelijkheden van één aantrekkelijk monster
Een monster kan passeren terwijl het proces nog in beweging is. Vergelijk monsters binnen het overeengekomen observatievenster en na de opgenomen gebeurtenissen. Als een materiaalpartij of navulling het uiterlijk of de laagverdeling verandert, bewaar dan het bewijsmateriaal en onderzoek de oorzaak. Alleen al gemiddelden kunnen mislukkingen op een bepaald verkooppunt of op een bepaald tijdstip verhullen.
Gebruik voor output geaccepteerde containers gedeeld door de afgesproken productietijd. Geef aan hoe stops, afkeuringen en downstream-vasthoudingen in de berekening worden opgenomen. Als het doel de volledige lijn betreft, neem dan het trimmen en inspectie op in de geteste grens. Een machineteller en een doos met afgewerkte, geaccepteerde containers meten verschillende uitkomsten.
Kinggle'sfabrieksacceptatietestgidslegt uit hoe je een resultaat koppelt aan de machine, het product, de methode en de limiet. Voor meerlaagse selectie voegt u het materiaalstroomschema, laagmetingen en receptherziening toe aan dat record. Documenteer openstaande posten en het bewijsmateriaal dat nodig is om ze te sluiten.
Vraag een configuratie aan die kan worden gereproduceerd in de ontvangende fabriek: de geaccepteerde materiaalkwaliteiten, leveringspaden, kop- en gereedschapsidentificaties, receptbestanden, gebruiksomstandigheden en monsterresultaten moeten met de machine meegaan.
Een materiaalspecifieke proef verkleint het inkooprisico tot voorwaarden die partijen daadwerkelijk hebben gecontroleerd. Het belooft geen prestaties op elke toekomstige hars of product. Elke verandering in het materiaalsysteem of de containerspecificatie heeft een gedefinieerde beoordeling nodig, in plaats van de aanname dat hetzelfde aantal lagen hetzelfde resultaat garandeert.
Stuur Kinggle de containertekening, de inhoud, de harskwaliteiten, de beoogde laagfuncties en het geaccepteerde uitvoerdoel. Voeg de productmix en de vereiste tests toe, zodat het apparatuurvoorstel geschikt is voor de daadwerkelijke taak.
Bespreek een meerlaagse machineconfiguratie
Ningbo Kinggle Machinery Co., Ltd. ·verkoop@kinggle.com · +86-574-87103665
Veelgestelde vragen
Is een meerlagenblaasmachine altijd beter dan een enkellaagsmachine?
Nee. Een enkellaagsmachine is een redelijke referentie als één formulering voldoet aan de containerspecificatie. Meerlaagse apparatuur wordt gerechtvaardigd door een gedefinieerd oppervlak, kern of barrièrevereiste en een werkbare kostencasus. Vergelijk de geaccepteerde productprestaties en bedrijfskosten, in plaats van extra lagen als kwaliteitsklasse te beschouwen.
Vereist een drielaagse structuur drie verschillende materialen?
Nee. Een drielaagse structuur identificeert drie posities in de muur, niet noodzakelijkerwijs drie verschillende polymeerfamilies. De twee huiden kunnen dezelfde formulering gebruiken, terwijl de kern een andere gebruikt. Vraag het actuele materiaalschema en voermapping op; die documenten leggen vast hoe de geselecteerde kop en extruders de structuur creëren.
Is een meerkoppige blaasvormmachine hetzelfde als een meerlagenmachine?
Nee. Meerdere matrijzen produceren verschillende parisons voor een gietevenement. Meerlaagse apparatuur vormt materiaallagen binnen een glaswand. Een machine kan beide functies combineren. Registreer het aantal stopcontacten, de lagenstructuur, de stations en de caviteiten afzonderlijk, zodat de offerte een productieafspraak niet met een materiaalafspraak verwart.
Kan een bestaande enkellaagsmachine worden geüpgraded voor meerlaagse productie?
Het antwoord hangt af van het bestaande extrusiesysteem, de beschikbare ruimte, de kopinterface, bedieningselementen, hulpprogramma's en de vereiste doorvoer. Vraag een technische beoordeling van de daadwerkelijke constructie voordat u een conversie in de begroting begroot. Ga er niet van uit dat alleen een kopvervanging de extra materiaalcircuits of het werkbereik oplevert dat nodig is voor het voorgestelde recept.
Welke informatie is nodig voor een offerte voor een meerlaagse blaasvormmachine?
Geef de containertekening en de uiteindelijke staat, inhoud, harskwaliteiten, voorgestelde laagfuncties, geaccepteerde outputdoelstelling en productmix op. Vermeld de bruto parisonmassa, indien bekend, de vereiste tests, de beschikbare voorzieningen en de downstream-scope. Als het laagrecept niet vastligt, definieer dan eerst de prestatie-eis, zodat de leverancier geschikte configuraties kan evalueren.