Bij het testen op lekkage van plastic flessen wordt een gedefinieerde container of verpakking gecontroleerd aan de hand van een overeengekomen lekkagecriterium. Selecteer de methode voor de eigenlijke fles, valideer de testomstandigheden en de bevestiging, verifieer vervolgens de detectie en de afhandeling van de afwijzing. Een lege-flespas verifieert op zichzelf niet de uiteindelijke afdichting van de dop of de distributieprestaties.
Vier beslissingen vóór goedkeuring van inspectie
- Bepaal of de test de lege fles of de gesloten verpakking bestrijkt.
- Houd u aan de acceptatielimiet met de testomstandigheden en eenheden.
- Daag het systeem uit met onafhankelijk gekarakteriseerde monsters.
- Bevestig dat defecte en niet-geteste flessen niet ongemerkt in de geaccepteerde stroom kunnen komen.
Waar past lektesten in het blaasvormproces?
Bij een extrusieblaasvormproces wordt de fles gevormd, gekoeld, vrijgegeven en afgewerkt voordat deze het afgesproken inspectiepunt bereikt. Kies dat punt rond de bewerkingen die worden geverifieerd. Een test vóór het trimmen kan niet vaststellen dat de fles na het trimmen onbeschadigd blijft. Behandeling na inspectie verdient dezelfde beoordeling.
Blaasgevormde flessen en containers: definieer de inspectiegrens
Bij blaasvormcontainers sluit een lege-flestest de opening af met een testopstelling. De daadwerkelijke sluiting kan een ander contactoppervlak of een andere afdichtingsopstelling gebruiken. Identificeer welke nekkenmerken het armatuur evalueert en welke het omzeilt. De flestekening, sluitingstekening en opspangeometrie moeten dezelfde inspectietaak beschrijven.
Een gesloten verpakkingstest omvat de gespecificeerde sluitings- en montageconditie. Distributievalidatie voegt zijn eigen laad- en conditioneringsvereisten toe. Houd deze conclusies gescheiden: een resultaat verkregen op de ene grens mag niet stilzwijgend bewijs worden voor een andere.
Houd lekkage, afmetingen en sterkte als afzonderlijke vereisten
Een fles kan voldoen aan een lekkagecriterium, maar niet voldoen aan de vereiste afmetingen of sterkte. Omgekeerd leidt een bevredigende gewichts- of wandmeting niet tot een lekresultaat. Specificeer de controles die het product vereist, in plaats van één instrument als een compleet kwaliteitssysteem te behandelen.
Gebruik voor wandverdeling deparison-programmering en controlegids voor wanddikte. Wanneer de klacht betrekking heeft op het vormen, trimmen of de nek zelf, bewaart u het mislukte monster voor een afzonderlijk procesonderzoek. Inspectie identificeert een niet-conforme reactie; Voor het vinden van de oorzaak is aanvullend bewijs nodig.
Testmethoden voor flessenlekken: vergelijk de opties voor de daadwerkelijke container
Vergelijk methoden met het pakket en de mislukkingen die er toe doen, niet een gevoeligheidscijfer los van de testomstandigheden. Een nuttige vergelijking geeft aan wat er wordt verzegeld, waar de druk wordt gemeten, hoe de container wordt ondersteund en welke gebreken de proef moet onderscheiden.
Drukverval voor geschikte toepassingen met lege containers
Bij drukvervaltesten wordt de drukverandering waargenomen nadat een gedefinieerde positieve drukomstandigheid tot stand is gebracht. De leverancier moet uitleggen hoe de test lekkage scheidt van andere wijzigingen in de testopstelling. Vullen, stabiliseren en meten zijn afzonderlijke onderdelen van de reeks, zelfs als de controller ze als één programma presenteert.
ASTM E2930-26beschrijft een drukvervalpraktijk waarbij gemeten druk, temperatuur en tijd worden gebruikt om massaverlies te bepalen. Het gepubliceerde toepassingsgebied sluit vervormbare vaten expliciet uit. Deze beperking betekent niet dat inspectie op basis van druk onmogelijk is voor een flexibele fles; het betekent dat de standaard niet automatisch kan worden geclaimd voor die toepassing.
Voor een dunne of flexibele HDPE-fles kunt u toepassingsspecifiek bewijsmateriaal opvragen bij het geselecteerde inspectiesysteem. Het armatuur, de flesreactie en de gevalideerde beslissingsregel horen thuis in dat bewijsmateriaal. Breng een druk-tot-lekkageberekening niet over van een andere container zonder de aannames ervan te herzien.
Vacuümverval vereist een gedefinieerde kamer- en pakketopstelling
ASTM F2338-24beschrijft de detectie van vacuümbederf in een geëvacueerde kamer die de verpakking bevat. Gas of damp die uit de verpakking ontsnapt, draagt bij aan een drukstijging in de kamer. Deze opstelling verschilt van het simpelweg evacueren van de binnenkant van een open fles.
De gepubliceerde methode omvat verschillende verpakkingstypen, maar de gerapporteerde gevoeligheden zijn afkomstig van gespecificeerde productverpakkingsstudies. Deze cijfers zijn geen universele detectielimieten voor een andere HDPE-fles, sluiting of armatuur. Evalueer de daadwerkelijke configuratie voordat u een limiet selecteert.
| Benadering | Wat wordt geëvalueerd | Wat bevestiging nodig heeft |
|---|---|---|
| Verval door positieve druk | Drukrespons van het afgedichte testvolume over een gedefinieerd interval | Flesvervorming, temperatuuromstandigheden, afdichting van het armatuur en de gevalideerde beslissingsregel |
| Kamervacuümverval | Kamerdrukreactie met het gespecificeerde pakket erin | Pakketvoorbereiding, opstelling van armatuur/kamer en gedemonstreerde detectieprestaties |
| Offline evaluatie van gesloten pakketten | Het gespecificeerde fles-en-sluitsysteem volgens de gedefinieerde procedure | Sluiting, conditionering, belasting en de exacte conclusie die de procedure ondersteunt |
Offline pakkettests beantwoorden een andere vraag
Sommige vereisten hebben betrekking op vloeistoflekkage uit het voltooide container-en-sluitsysteem onder distributieomstandigheden. Bijvoorbeeld,ASTM D5094/D5094M-24richt zich op grove vloeistoflekkage voor gespecificeerde sluitingen met schroefdraad of nokken op harde en halfharde containers tot 4 liter. De reikwijdte ervan identificeert ook beperkingen voor het transport van gevaarlijke stoffen.
Gebruik een dergelijke procedure alleen binnen het toepasselijke toepassingsgebied. Het is geen standaard online testrecept voor elke fles of een vervanging voor alle andere distributievereisten.
Definieer de testlimieten voordat u het recept instelt
Begin met de mislukking die het pakket moet weerstaan en het bewijs dat nodig is voor acceptatie. Spreek vervolgens af hoe het inspectiesysteem een onaanvaardbare reactie zal identificeren. De kleinste geadverteerde gatgrootte van een leverancier kan niet de volledige eis definiëren zonder zijn pakket, testopstelling en bedrijfsomstandigheden.
Bewaar de gerapporteerde hoeveelheid met de bijbehorende voorwaarden
Een drukvallimiet en een volumetrische leksnelheid zijn verschillende gerapporteerde grootheden. Leg vast wat het instrument daadwerkelijk meet en wat de basis is voor een eventuele conversie. Behoud de eenheden, referentieomstandigheden en meetinterval met de limiet. Een nummer gekopieerd uit een ander recept is zonder die context onvolledig.
Een weergegeven nul moet ook worden geïnterpreteerd binnen de resolutie- en beslissingsregel van het instrument. Het mag niet worden herschreven als bewijs dat er onder alle omstandigheden absoluut geen lekkage is. Vermeld het gedefinieerde acceptatiecriterium en behoud het daadwerkelijk behaalde resultaat.
| Veld | Definieer het voor de daadwerkelijke toepassing |
|---|---|
| Productidentiteit | Herzieningen van flessen en sluitingen, harskwaliteit en relevante geometrie of gewichtsbereik |
| Inspectie grens | Lege fles of gesloten verpakking; geëvalueerd oppervlak- en armatuurcontact |
| Resultaat en limiet | Gemeten hoeveelheid, eenheden, acceptatieregel en behandeling van ongeldige resultaten |
| Laden en timing | Druk-/vacuümconditie, vul- of evacuatiefase, stabilisatie en meetinterval |
| Voorbeeldconditie | Temperatuuromstandigheden, tijd vanaf het vormen en relevante conditionering of hantering |
| Identiteit van apparatuur | Tester, testkop, armatuur, afdichting, programmarevisie en referentiecontrolestatus |
| Verificatie en beschikking | Monsterset, controles, hertestregel, afwijzingsbevestiging en vrijgave van verantwoordelijkheid |
Los de armatuurgrens op voordat u de limiet goedkeurt
Vraag of de sealkop in contact komt met het onderdeel dat belangrijk is tijdens het gebruik. Controleer of het contact een opening zou kunnen bedekken die de test zou moeten onthullen. Bespreek de variatie in fleshoogte en halspresentatie met de leverancier van het armatuur in plaats van een slechte plaatsing te compenseren door de afkeurlimiet te wijzigen.
Het goedgekeurde programma moet reizen met de bijbehorende wisselonderdelen. Een opgeslagen recept geeft niet aan dat het juiste afdichtings- of nekgereedschap is geïnstalleerd. Behandel het programma, het armatuur en de productdefinitie als één gecontroleerde opstelling.
Waarom falen goede flessen, terwijl defecte flessen voorbijgaan?
Wij raden aan het bewijsmateriaal te bewaren voordat u het vormrecept of de afkeurlimiet wijzigt. Label de fles, noteer de holte en de identiteit van de testkop en bewaar het oorspronkelijke resultaat. Een mislukte meting start een onderzoek; het identificeert het defecte onderdeel niet.
Bewaar het bewijs van de omschakeling
Controleer bij een afkeurpiek na een flessenwissel de proefopstelling voordat u een procescorrectie uitvoert. Bevestig het geselecteerde programma, halsgereedschap, afdichtingsconditie en flespresentatie tegen de goedgekeurde opstelling. Vergelijk vervolgens onafhankelijk gekarakteriseerde aanvaardbare en defecte monsters onder dezelfde inspectieomstandigheden.
Voor de vergelijking zijn een gedefinieerde monstertemperatuur en tijd vanaf het vormen tot het testen nodig. Drukverandering kan niet onafhankelijk van het model en de omstandigheden achter de meting worden geïnterpreteerd. Een warme fles die onmiddellijk na het trimmen wordt getest, mag niet terloops worden vergeleken met een referentie die naast de machine is afgekoeld. Bewaar deze voorwaarden in het dossier.
Scheid een armatuurbevinding van een procesbevinding
Als het bewijsmateriaal in de richting van het armatuur wijst, richt u dan op die bevinding in plaats van te compenseren met een lossere limiet. Als de tester correct presteert met geverifieerde monsters, traceer dan de afgewezen containers terug naar hun vorm-, trim- en verwerkingsgegevens. Wijzig alleen een geautoriseerde variabele die door het bewijsmateriaal wordt ondersteund en herhaal vervolgens de relevante controles.
Een patroon beperkt tot één testkop geeft het onderzoek een nuttig startpunt. Dat geldt ook voor een patroon dat bij één vormholte hoort. Geen van beide stelt de oorzaak alleen vast. Flessenroutering kan een bepaalde holte met een bepaalde kop associëren; behoud beide identiteiten voordat u beslist welke kant van de interface u wilt aanpassen.
We raden ook aan om detectie te scheiden van afwijzingsverificatie. Een juist faalsignaal is onvoldoende als de verkeerde fles wordt verwijderd of een afgekeurde fles terugkeert in de geaccepteerde stroom. Neem tracking, fysieke verwijdering en foutherstel op in het verificatieplan. Houd de herziene opzet en resultaten bij elkaar, zodat een andere ploeg de controles kan herhalen.
Gebruik geautoriseerde toegang- en isolatieprocedures voor onderhoud.OSHA's richtlijnen voor gevaarlijke energiepakt het onverwachte opstarten en het vrijkomen van opgeslagen energie aan. Een inspectieprobleem rechtvaardigt niet dat u in bewegende apparatuur moet grijpen of de toegang tot onder druk staande componenten moet improviseren.
Valideer de detectie met monsters waarvan u weet dat ze goed zijn en waarvan u weet dat ze defect zijn
Het verwachte resultaat moet voortkomen uit bewijsmateriaal dat onafhankelijk is van de test die wordt geëvalueerd. Anders ontstaat er een circulaire controle als u een fles 'goed' noemt omdat dezelfde tester er doorheen is gekomen. Geef elk verificatiemonster een identiteit en noteer hoe de aanvaardbare of gebrekkige toestand ervan werd vastgesteld.
ASTM F2338-24illustreert dit principe voor de vacuümvervalmethode: acceptatiecriteria vergelijken basismetingen van niet-lekkende pakketten met lekkende pakketten en gesimuleerde lekken die zijn geïntroduceerd met behulp van een gekalibreerde debietmeter. Een referentiecontrole en een pakketuitdaging leveren ander bewijsmateriaal op; geen van beide mag stilzwijgend in de plaats worden gesteld van de ander.
| Monster of controle | Onafhankelijke basis | Wat op te nemen |
|---|---|---|
| Aanvaardbare container | Vastgesteld volgens de overeengekomen product- en referentieprocedure | Monster-ID, toestand, presentaties, resultaten en eventuele valse afwijzingen |
| Relevant fysiek defect | Defecte identiteit, locatie en karakterisering gedocumenteerd | Verwachte mislukking, daadwerkelijke beslissing, hoofdidentiteit en afwijzingsbevestiging |
| Bijna-limietgeval | Gekenmerkt ten opzichte van het overeengekomen beslissingscriterium | Variatie, consistentie van beslissingen en vereiste opvolging |
| Instrumentreferentie | Toepasselijke referentie-identiteit en verificatiestatus | Instrumentreactie en resultaat onder de voorgeschreven controle |
Tel zowel presentaties als fysieke monsters
Herhaalde presentaties van één monster helpen de herhaalbaarheid te onderzoeken, maar het zijn geen aanvullende onafhankelijke flessen. Noteer het aantal monsters en het aantal presentaties afzonderlijk. Neem de relevante testkoppen, formaten en normale productieomstandigheden op in het afgesproken plan.
Houd valse acceptatie en valse afwijzing gescheiden. Een defect testmonster dat door het systeem wordt geaccepteerd, is een andere bevinding dan een aanvaardbaar monster dat door het systeem wordt afgewezen. Rapporteer elk tegen de juiste uitdagingsgroep. Combineer ze niet met het gewone productie-afkeuringspercentage en noem de totale inspectienauwkeurigheid.
Stel de regel voor opnieuw testen in voordat er een mislukt resultaat optreedt
Bepaal wie hertesten kan autoriseren, welke procedure van toepassing is en wat er met het oorspronkelijke resultaat gebeurt. Het herhalen van een test totdat er een voldoende blijkt, is geen vrijgaveregel. Een onopgeloste storing vereist een gecontroleerde aanpak, inclusief het getroffen productiebereik waar het kwaliteitsplan dit vereist.
Een uitdagingsset zonder waargenomen missers blijft een resultaat voor die set en die omstandigheden. Voortdurende verificatie, monsterconditie en relevante wijzigingen aan armaturen of programma's horen nog steeds in het inspectieplan.
Kies een inline flessenlektestsysteem voor de productielijn
Het beste past het systeem dat voldoet aan de daadwerkelijke inspectie-eis bij de vereiste inkomende snelheid en verwerkingsconditie. Begin met de fles, beoordeel vervolgens de testposities en overdracht. Een snelle controller kan geen compensatie bieden voor een armatuur die inconsistent zit of een uitwerpmechanisme dat de identiteit van het product verliest.
Tel de volledige testreeks
Inclusief laden, sealen, vullen of evacueren, stabiliseren, meten, lossen en lossen. Bepaal welke gebeurtenissen elkaar kunnen overlappen en welke een bron delen. Een opgegeven meetinterval alleen is niet de volledige cyclustijd van het station. Deautomatische configuratiegids voor de productielijnverbindt deze controles met trimmen, overbrengen en verpakken.
Planningsvoorbeeld: een tester van acht seconden op een lijn van 600 flessen/uur
Stel dat een HDPE-flessenlijn van 1 liter 600 containers per uur aan inspectie levert. Neem ook aan dat een enkele testpositie acht seconden nodig heeft voor de volledige reeks, inclusief laden en lossen.
Theoretische capaciteit op één positie = 3.600 s/u ÷ 8 s/fles = 450 flessen/u
Het veronderstelde station heeft een tekort van 150 flessen per uur, zelfs vóór onderbrekingen. Een buffer kan een tijdelijke piek opvangen; het kan deze aanhoudende mismatch niet wegnemen.
Als twee onafhankelijke posities parallel dezelfde reeks van acht seconden voltooien, zonder gedeelde handling of pneumatisch knelpunt, wordt hun gecombineerde theoretische capaciteit 900 flessen per uur. Die berekening ondersteunt de evaluatie van een parallelle regeling met behoud van de inspectievoorwaarden. Het stelt geen daadwerkelijk geaccepteerde output vast.
Keur de geselecteerde regeling pas goed nadat het geïnstalleerde systeem de vereiste discriminatie, overdracht en afkeurbehandeling met de daadwerkelijke containers heeft aangetoond. De bovenstaande cijfers zijn planningsaannames en geen Kinggle-productieresultaat.
Bevestig de fysieke route van elk resultaat
Een foutindicatie moet aan de juiste fles gekoppeld blijven totdat de dispositie voltooid is. Definieer producttracking, afwijzingsactivering en bevestiging. Een niet-geteste fles of een ongeldig resultaat heeft zijn eigen gecontroleerde route nodig; geen van beide mag een pas worden, simpelweg omdat de transportband blijft draaien.
Daag de gespecificeerde reactie uit op ontbrekende flessen, mislukte zitplaatsen, leveringsstoringen, uitwerpfouten, een volle uitwerpbak en lijnstops. Spreek af hoe het betrokken product wordt geïdentificeerd en ingeperkt. Bij foutherstel moet het onderscheid tussen geaccepteerde, afgewezen en onopgeloste flessen behouden blijven.
Gebruik inspectiegegevens voor kwaliteitscontrole bij blaasgieten
Koppel resultaten aan tijd, flesformaat, holte, testkop en receptrevisie waar het systeem deze velden ondersteunt. Voeg materiaalpartij- en relevante procesrecords toe bij het onderzoeken van een wijziging. Dit maakt inspectie nuttig voor de controle van het blaasvormproces zonder een resultaatpatroon als diagnose te behandelen.
Inspecteer ook het handlingtraject op schade veroorzaakt door geleiders, overdracht of afkeuring. Inline verpakkingsinspectie kan screenen op een gedefinieerde fout; het verminderen van de vorming van dat falen vereist correctie en verificatie stroomopwaarts. Bewaar claims over detectieprestaties en defectreductie als afzonderlijke resultaten.
Specificeer en accepteer de lektestscope met de vormlijn
Een verzoek om "automatische lektesten" laat de belangrijkste acceptatiebeslissingen onopgelost. Geef leveranciers dezelfde flesdefinitie, inspectiegrens, monsterconditie en vereiste output. Neem de productmix en de omschakelingen op, zodat het voorstel betrekking heeft op de normale productie en niet op één ononderbroken demonstratie.
| Invoer van koper | Leveranciersreactie te verkrijgen |
|---|---|
| Fles-, hals- en sluitingstekeningen; materiaal en assortiment | Inspectiegrens, opstelling van de opspaninrichting en vereiste wisselonderdelen |
| Gedefinieerde fout, monsters en acceptatievereiste | Voorgestelde werkwijze, beslisregel en aanvraagverificatieplan |
| Inkomende snelheid, afstand, oriëntatie en containerconditie | Volledige cyclusbasis, overdrachtsarrangement en ondersteunde bedrijfsomstandigheden |
| Vereisten voor afwijzen, ongeldig resultaat en herstel | Verantwoordelijkheden voor tracking, bevestiging, containment en interface |
| Registratie-, omschakel- en vrijgavevereisten | Programmacontrole, bewaarde resultaten, acceptatiebewijs en reikwijdte van de overdracht |
Twee Kinggle-flessenmachinereferenties
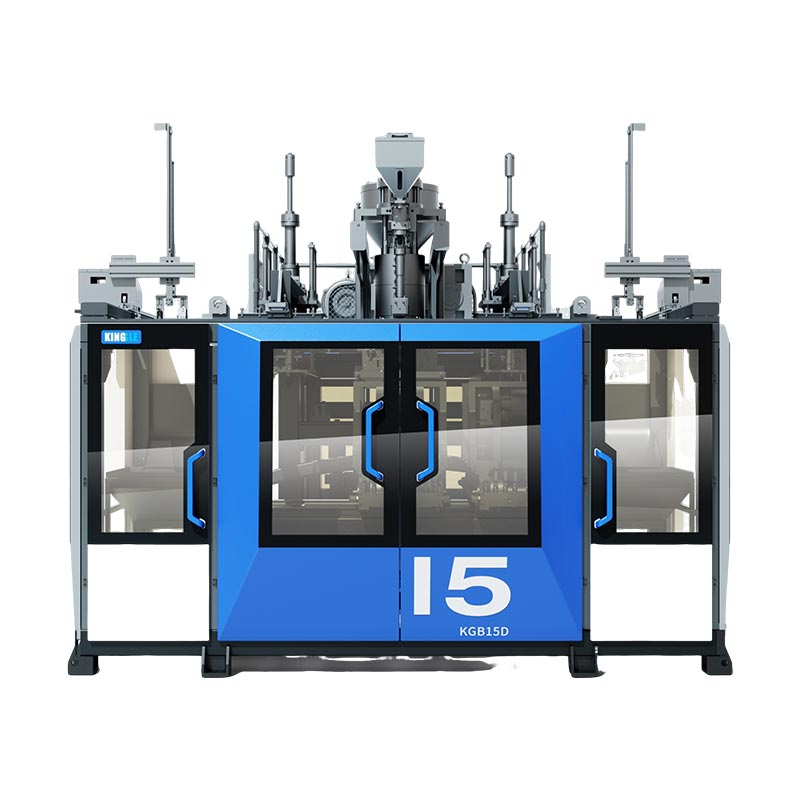
DeKGB5L-platform met één stationEnKGB5D perron met twee stationszijn gepubliceerde 5 L-machinereferenties. Ze bieden voorbeelden van platformvormen voor een flessenproject. Het inspectiesysteem moet nog steeds worden geselecteerd op basis van de daadwerkelijke fles, de matrijsindeling, het afvoerpatroon en de testvereiste.

Geef de interface op, niet een verondersteld accessoire
Identificeer welke partij de inspectiemodule, opspanningen, overdracht, besturingsintegratie en afkeurapparatuur levert.
Houd de gepubliceerde vormspecificaties van elke machine gescheiden van de overeengekomen inspectievoorwaarden. Een blaasdruk in de vormspecificatie is geen fleslektestdruk.
Voor de bredere vormvereiste gebruikt u deSelectiegids voor HDPE-flessenmachines.
Accepteer het instrument, de toepassing en de lijn
In het acceptatierecord moet onderscheid worden gemaakt tussen referentiecontroles, daadwerkelijke containerdiscriminatie en de volledige afwijzingsvolgorde. Voeg normale formaten en overeengekomen onderbrekings- of herstelcontroles toe. Vermeld hoeveelheden, omstandigheden, storingen en corrigerende maatregelen in plaats van te vertrouwen op een video van verschillende passerende flessen.
Neem de product-, wedstrijd- en programmaherzieningen op in het overdrachtsrecord. Identificeer wie de release goedkeurt na een relevante wijziging. Defabrieksacceptatietestgidsomvat de bredere machinebeoordeling; bewaar het inspectiespecifieke bewijsmateriaal dat bij dat projectdossier is gevoegd.
Veelgestelde vragen over het testen van flessen op lekkage
Controleert een lektest op een lege fles de uiteindelijke afdichting van de dop?
Niet op zichzelf. De testopstelling kan in contact komen met een ander oppervlak dan de feitelijke sluiting. Bevestig de geïnspecteerde kenmerken en specificeer vervolgens eventuele aanvullende evaluatie van de gesloten verpakking die vereist is door het ontwerp van de fles en de sluiting. Houd de sluitingsidentiteit en toepassingsvoorwaarden bij dat resultaat.
Is drukverval geschikt voor elke HDPE-fles?
Er mag geen enkele methode worden geselecteerd op basis van de harsnaam alleen. Flesgeometrie, vervorming, temperatuur, bevestiging en de vereiste faaldiscriminatie zijn van belang. Verificatie aanvragen voor de daadwerkelijke container. Ga er niet van uit dat een norm voor drukverval die niet-vervormbare vaten bestrijkt, naleving voor een flexibele fles vastlegt.
Kan een camera of CT-scan de gespecificeerde lektest vervangen?
Dimensionaal en beeldvormend bewijsmateriaal kan de analyse van defecten ondersteunen, maar mag niet opnieuw worden bestempeld als een resultaat van functionele lekkage. Houd de gespecificeerde lektest aan, tenzij is aangetoond dat een alternatief aan dezelfde acceptatie-eis voldoet en is goedgekeurd via de toepasselijke kwaliteitsprocedure.
Kan een afgekeurde fles opnieuw worden getest?
Alleen volgens de afgesproken beschikkingsprocedure. Bewaar het eerste resultaat, identificeer de reden en voorwaarden voor het opnieuw testen, en behoud de autorisatie en het resultaat. Een latere goedkeuring mag een eerdere fout niet stilzwijgend uitwissen of herhaald testen toestaan totdat een gewenst resultaat verschijnt.
Is een lektest bij elke automatische blaasvormmachine inbegrepen?
Nee. Een automatische gietcyclus definieert niet de reikwijdte van de stroomafwaartse inspectie. Het technische aanbod moet de tester, de opspanningen, de overdracht, de afkeurapparatuur, de besturingsinterfaces en het acceptatiewerk identificeren. Bevestig deze items voor het bestelde systeem in plaats van ze af te leiden uit het woord 'automatisch'.
Bespreek samen de vorm- en inspectiescope
Stuur de flestekening, het materiaal, de sluitingsvereiste, de beoogde inkomende snelheid en de fout die de inspectie moet identificeren. Voeg waar beschikbaar representatieve monsters en actuele testgegevens toe, zodat de discussie over de apparatuur begint met een gedefinieerde productievereiste.
Bespreek de productie- en inspectievereisteNingbo Kinggle Machinery Co., Ltd. ·Bedrijfsinformatie