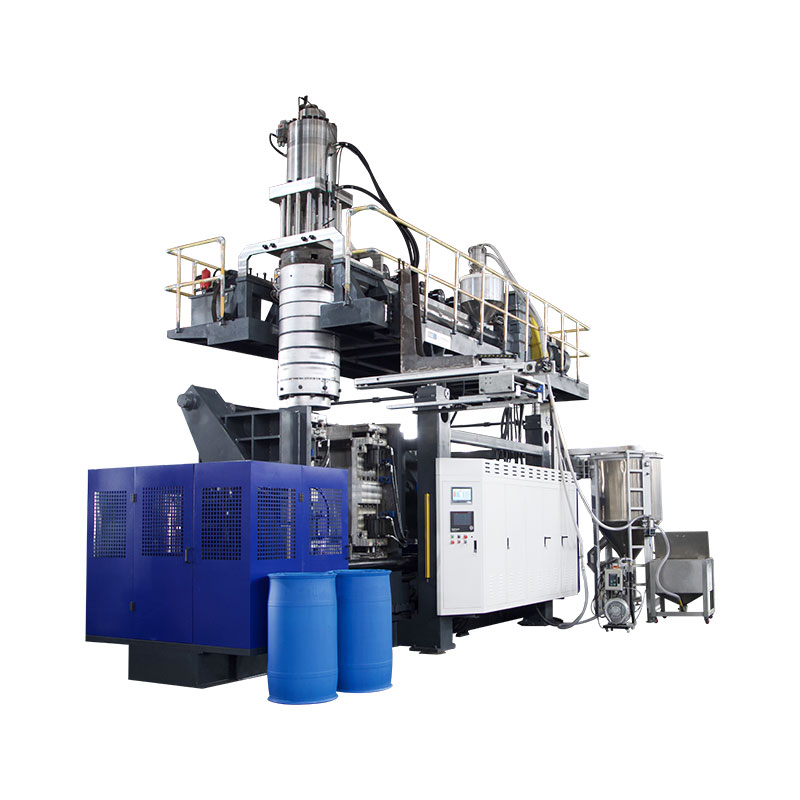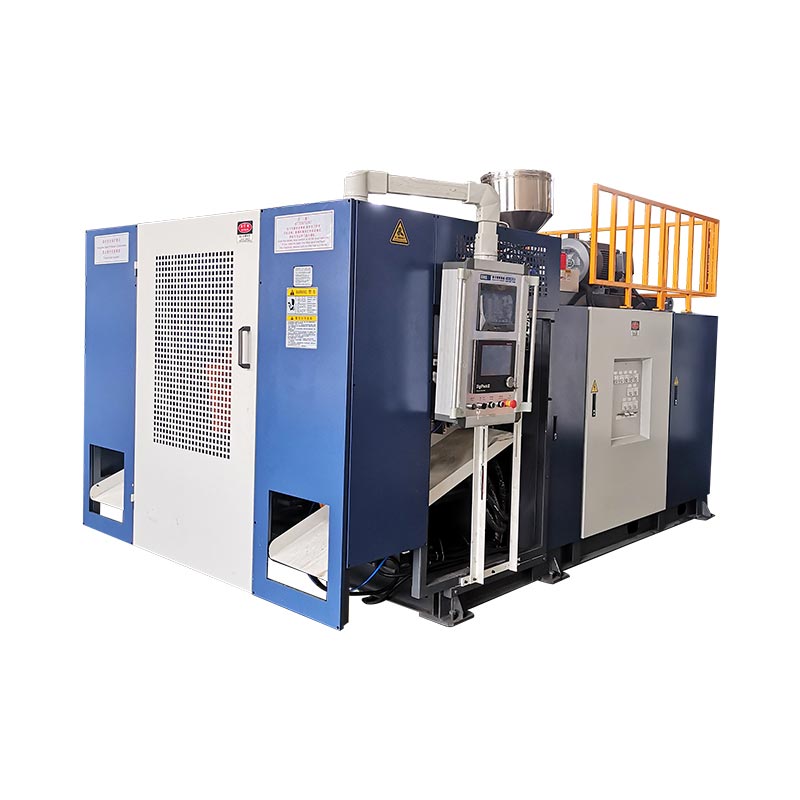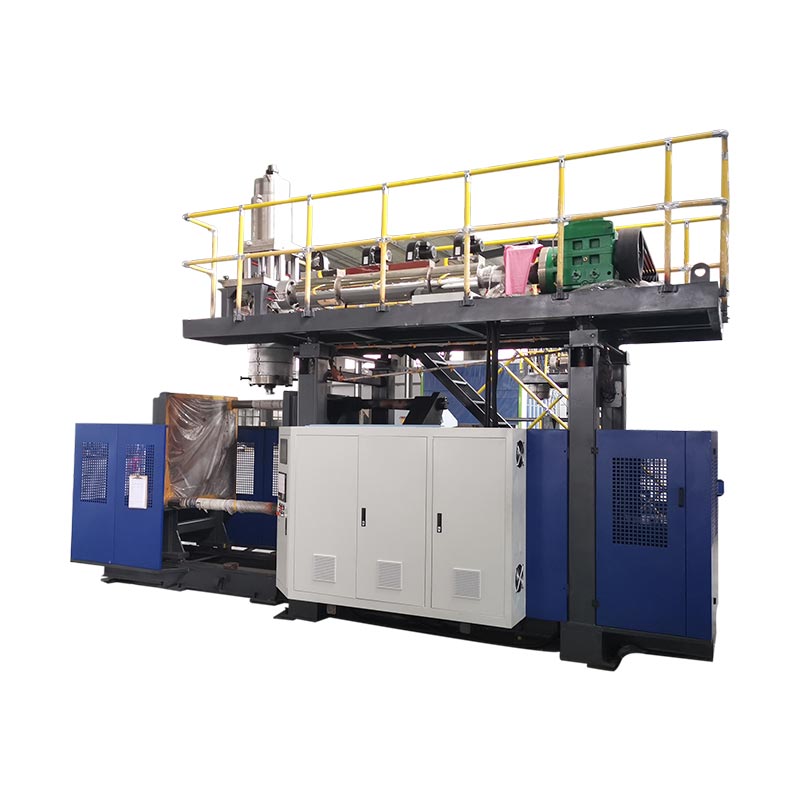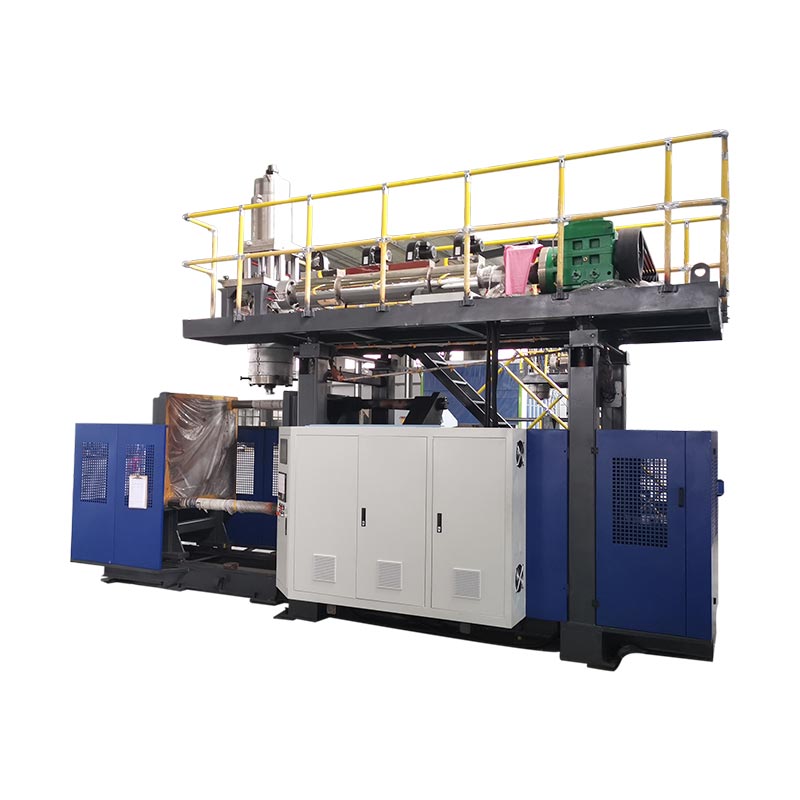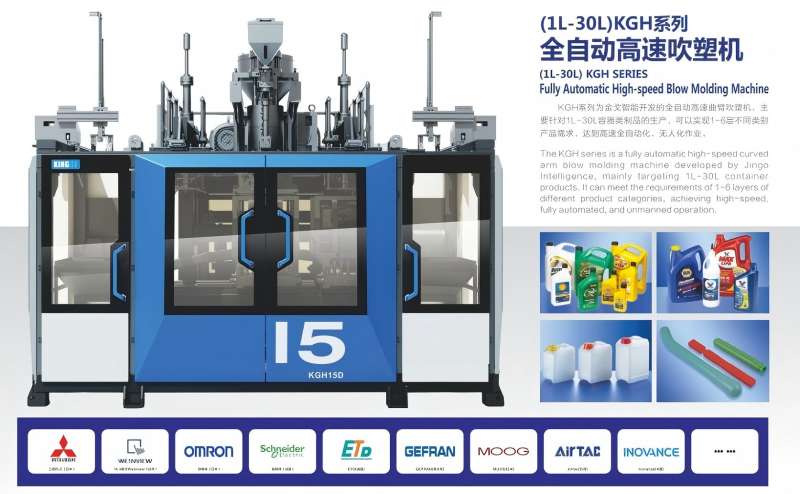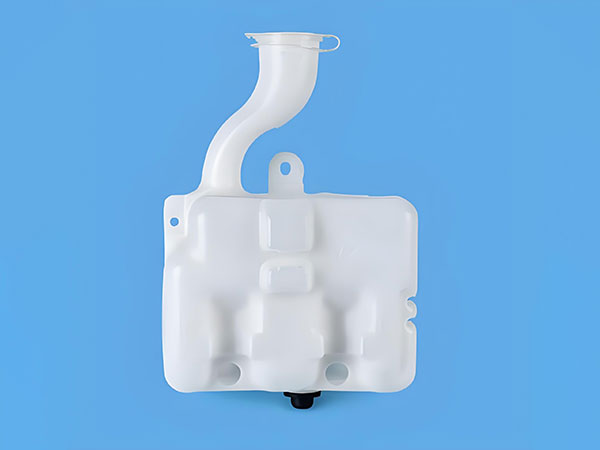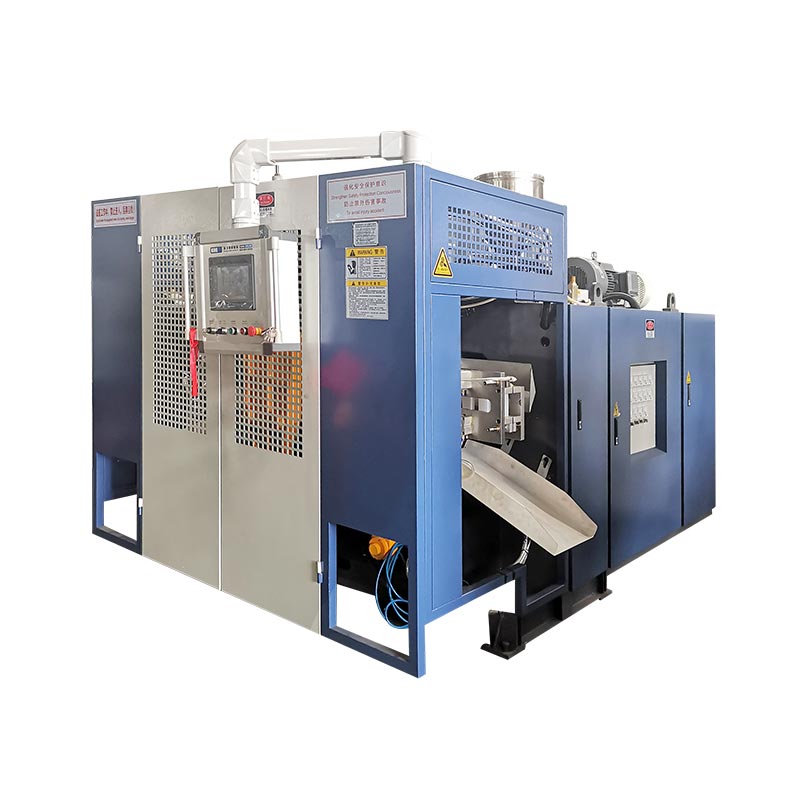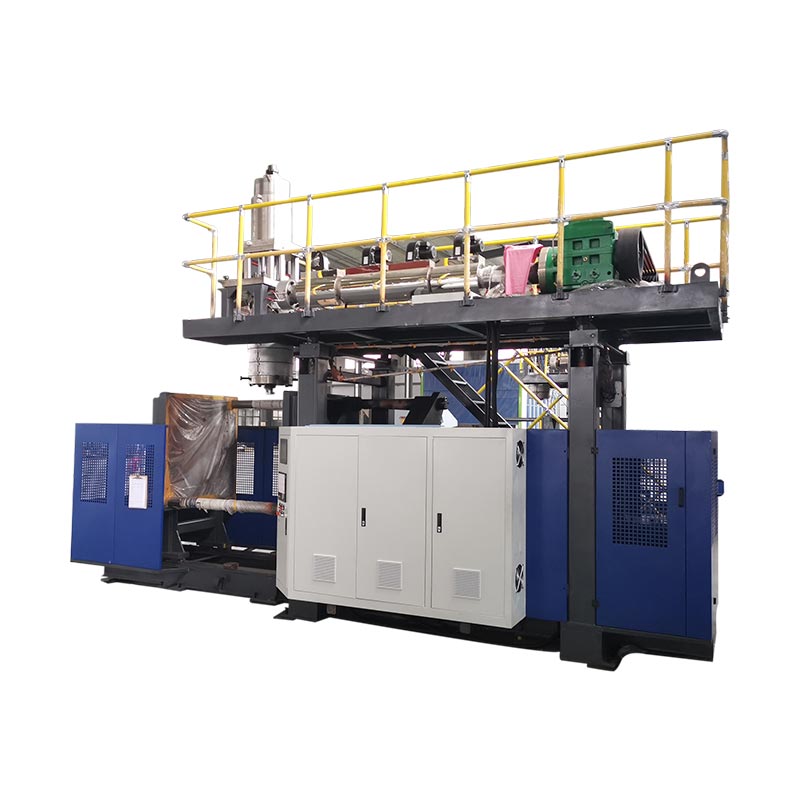
De belangrijkste onderdelen van een blaasvormmachine zijn het toevoer- en extrusiesysteem, de matrijskop, de mal en de klem, het blaassysteem, de koelcircuits, aandrijvingen en bedieningselementen, en apparatuur voor het verwijderen van onderdelen. Hun opstelling is afhankelijk van het gietproces en de machineconfiguratie. Identificeer bij extrusieblaasgieten elk onderdeel op basis van zijn functie en samenstelling voordat u vervanging overweegt.
Om een onderdeel te identificeren, lokaliseert u de samenstelling ervan, bevestigt u de functie ervan en verzamelt u de relevante technische informatie. Een foto of een bekende naam geeft zelden aan of twee vervangende onderdelen op dezelfde machine zullen werken.
Vier onderscheidingen voorkomen dure verwisselingen
- De matrijskop vormt de plastic buis; de blaasvorm vormt de buitenkant van de container.
- Een matrijspen of doorn vormt de smeltdoorgang. Een blaaspin levert lucht en kan nekgerelateerde functies uitvoeren.
- Een controllercommando, een actuatorpositie en een gemeten flessenwand zijn verschillende bewijsstukken.
- Het matchen van een componentnaam is slechts het begin van de identificatie van vervangende onderdelen.
Identificeer het machinetype voordat u de onderdelen een naam geeft
Bevestig het proces aan de hand van de identificatie- en technische documenten van de machine. Extrusieblaasgieten, spuitblaasgieten en rekblaasgieten maken holle producten door middel van verschillende gereedschapsopstellingen. Een componentenlijst die alle drie combineert, kan een koper ertoe aanzetten op zoek te gaan naar hardware die de geïnstalleerde machine niet gebruikt.
Bij extrusieblaasvormen, of EBM, levert een extruder gesmolten polymeer aan een matrijskop. De kop vormt een holle buis, een parison genaamd, die door de mal wordt opgevangen en opgeblazen. Kinggle'sblaasvormmachine gidslegt de procescategorieën uit en identificeert extrusieblaasgieten als de focus van de apparatuur.
Een spuitgietmachine vormt in plaats daarvan een voorvorm rond een kernstaaf voordat deze naar de blaasfase wordt overgebracht. Een PET-strek-blaassysteem maakt gebruik van een voorvorm en een rekoperatie. Deze verschillen zijn van belang bij het identificeren van gereedschappen: een IBM kern-staafsamenstel en een PET-strekstang mogen niet voorkomen op een generieke EBM-reserveonderdelenlijst.
Houd assemblages, onderdelen en procesmateriaal gescheiden
De term "blaasvormonderdelen" kan betrekking hebben op machineonderdelen of de kunststofproducten die volgens het proces worden vervaardigd. Geef aan welke betekenis van toepassing is. Een parison is plastic dat wordt verwerkt, geen vervangbaar machineonderdeel. Een holte is een kenmerk van de mal. Een matrijskop is een samenstel dat verschillende componenten met hun eigen identiteit bevat.
Gebruik de assemblagehiërarchie bij het aanvragen van hulp: machine, systeem, assemblage en vervolgens individueel onderdeel. 'Extrusiekop, gereedschapssamenstel, doorn' is bijvoorbeeld nuttiger dan 'koppen'. Voeg de tekeningreferentie of het originele onderdeelnummer toe wanneer deze beschikbaar is. Hierdoor heeft de leverancier een startpunt zonder afhankelijk te zijn van een lokale bijnaam.
| Componentgroep | Functie | Nuttig identificatiebewijs |
|---|---|---|
| Voeding en extrusie | Hars aanvoeren, transporteren, smelten en mengen | Extrudertekening, schroef-/vatspecificatie, motorplaat |
| Snijkop en parison-gereedschap | Verdeel de smelt en vorm de buis | Kopmodel, gereedschapstekening, montagerevisie |
| Parijse controle | Commandowijzigingen aan de gereedschapsopening | Controllerversie, actuator en feedbackidentificatie |
| Vorm en klem | Leg de parison vast, houd het gereedschap vast en definieer de externe vorm | Vorm-ID, interfacetekening, referentie van de klemconstructie |
| Blazen en afkoelen | Blaas de parison op en verwijder de hitte | Blaasgereedschapstekening, luchtcircuit- en koelcircuitkaart |
| Rijden en controleren | Voedings-, sequentie- en monitorfuncties | Schema's, apparaatplaten, software- en parameterversies |
| Afhalen en afwerken | Verwijder het product en maak het, indien inbegrepen, af | Grijper-/opspantekening en goedgekeurde lijnconfiguratie |
Voer en smelt de hars: trechter, schroef, vat en aandrijving
Het voedingstraject begint vóór de schroef
De trechter levert materiaal aan het toevoergedeelte van de extruder. Een project kan ook bestaan uit laders, blenders, doseerapparatuur of een maalgoedretour. Behandel deze als identificeerbare apparatuur met afzonderlijke interfaces. De aanwezigheid van een trechter bewijst niet dat automatisch transporteren, drogen of blenden tot het machineaanbod behoort.
Wanneer de output onregelmatig wordt, noteer dan de harskwaliteit, de partij, het mengsel en het voedingsgedrag voordat u de schroef de schuld geeft. Een beperking of een onderbreking in de materiaaltoevoer kan invloed hebben op wat het hoofd bereikt. Het onderhoudsteam heeft observaties nodig die verband houden met de daadwerkelijke run, en niet alleen maar een verzoek om een grotere extruder.
Het schroef-, vat- en temperatuursysteem doen verschillende taken
De roterende schroef transporteert en bewerkt de hars in de loop. Verwarmingszones voegen warmte toe onder temperatuurcontrole, terwijl het proces ook warmte ontwikkelt door mechanisch werk. Temperatuursensoren geven feedback op hun geïnstalleerde locaties. Een weergegeven vatzonetemperatuur is daarom geen directe meting van elk deel van de stromende smelt.
Houd de identiteit van de verwarmer en de sensor gescheiden. Een alarm voor lage temperaturen kan betrekking hebben op het stroomcircuit, de verwarming, het feedbackapparaat, de bedrading of de besturingsopstelling. Als u een verwarming vervangt zonder de storing te bevestigen, kan het oorspronkelijke probleem onopgelost blijven. Gebruik het feitelijke bedradingsschema en een gekwalificeerde elektrische diagnose in plaats van een universele weerstands- of temperatuurlimiet.
De schijf moet overeenkomen met meer dan een nominaal vermogen
De motor, tandwielkast en koppeling brengen beweging over op de schroef. Hun mechanische aansluitingen en bedrijfsvereisten behoren tot de geïnstalleerde montage. Een motor met hetzelfde nominale vermogen is niet automatisch een geschikte vervanger, en een schroef met dezelfde nominale diameter kan een andere geometrie of aansluitdetails hebben.
Voor vragen over schroeven of cilinders dient u de originele tekening, het serienummer van de machine en de materiaaltoepassing te verstrekken. Voor een aandrijfaanvraag dient u de volledige motor- en versnellingsbakplaten en de relevante montagereferentie bij te voegen. Behoud de originele oriëntatie- en verbindingsinformatie op foto's die vanaf een veilige positie zijn gemaakt. Deze records helpen het defecte item te onderscheiden van de grotere assemblage eromheen.
Vorm de parison: matrijskop, matrijsgereedschap en controle van de wanddikte
De matrijskop ontvangt smelt van de extruder en verdeelt deze naar het uitlaatgereedschap. De matrijs en de doorn, soms beschreven als matrijspen of kerngereedschap, definiëren de ringvormige doorgang die de buis vormt. De terminologie verschilt per kopontwerp, dus een benoemd onderdeel moet altijd aansluiten op een tekening.
De blaasvorm vervult een andere taak. Het sluit rond de hete parison en definieert de buitenkant van de container terwijl lucht het plastic tegen de holte uitzet. Als u "een nieuwe matrijskop" bestelt zonder vast te stellen of het probleem de extrusiekop, het uitlaatgereedschap of de blaasvorm betreft, ontstaat er vermijdbare onduidelijkheid.
Continu- en accumulatorkoppen hebben verschillende materiaalpaden
Een continue extrusieopstelling vormt de parison van de voortdurende smelttoevoer. Een accumulatorkop slaat een hoeveelheid smelt op en voert deze tijdens de cyclus af. De extra opslag- en afvoerfuncties veranderen de kopconstructie en de bedieningselementen ervan. Een smeltaccumulator verschilt ook van een hydraulische accumulator die energie opslaat in een vloeistofstroomcircuit.
Identificeer de koparchitectuur voordat u afdichtingen, gereedschappen, verwarmingselementen of actuatoren vergelijkt. Het matchen van de uitlaatdiameter alleen garandeert niet dat de omliggende montage-, bewegings- of besturingsinterface compatibel is.
De controller is slechts een onderdeel van de wanddikteregeling
Een parison-controlesysteem koppelt een geprogrammeerd profiel aan gereedschapsbeweging via een controller, actuator en feedbackopstelling. Moog'soverzicht van blaasvormcomponentenbeschrijft controllers, actuatoren en servocomponenten als afzonderlijke elementen van haar oplossingen. Deze componentenfamilies hebben verschillende taken binnen het besturings- en bewegingssysteem.
De praktische implicatie is eenvoudig: een vervangend scherm of controller kan niet onafhankelijk van de actuator, feedback en machine-interface worden geselecteerd. Het overzicht van Moog beschrijft componentfamilies; het identificeert niet welk apparaat op een bepaalde Kinggle-machine is geïnstalleerd.
Gereedschapspositie en uiteindelijke wanddikte moeten ook gescheiden blijven. De flessenwand is nog steeds afhankelijk van materiaalgedrag, onderdeelgeometrie en procesomstandigheden. Verifieer het vormdeel in plaats van een weergegeven profiel te behandelen als een wandmeetrapport. Deparison-programmeergidsverbindt profielveranderingen met gemeten productlocaties.
Vorm het onderdeel en laat het los: gieten, klemmen, blaassysteem en uitnemen
De blaasvorm en de klemeenheid moeten afzonderlijk worden geïdentificeerd. De matrijs is het productspecifieke gereedschap. Het klemsamenstel ondersteunt en verplaatst dat gereedschap en houdt het gesloten tijdens de vereiste fasen. Platen, geleidingen, cilinders en eventuele wagenmechanismen behoren tot de machineconfiguratie, niet automatisch tot de aankoop van de matrijs.
Bij vragen over vervanging kan een foto van de holte het product identificeren, maar weinig onthullen over de montage-interface. Vermeld de gereedschaps-ID en de betreffende machine- of matrijstekening. Deontwerpgids voor extrusieblaasvormmatrijzenlegt uit waarom de caviteit, het afknijpen, het koelen, het blaasinterface en de verwijderingsmethode moeten samenwerken.
Een blaaspin is geen matrijspin
De matrijspen of doorn behoort tot het smeltvormende gereedschap. Een blaaspin behoort tot de luchttoevoer en, in sommige configuraties, nekvormende of kalibratie-opstelling. Beiden worden misschien wel een ‘pin’ op de werkvloer genoemd, maar ze vervullen verschillende taken en hebben verschillende interfaces.
Sommige producten maken gebruik van een andere blaasopstelling, waaronder bodemblazen. Bestel een blaaspin niet alleen uit het flesvolume. De productafwerking, gereedschapsgeometrie, montage, beweging en luchtaansluiting moeten overeenkomen met het goedgekeurde ontwerp. De exacte functies van een pen of blaassamenstel zijn afhankelijk van dat ontwerp.
Het verwijderen van onderdelen gaat verder dan het openen van de mal
Het verwijderingssysteem moet het gevormde product eruit halen zonder onaanvaardbare schade of interferentie. Afhankelijk van het project kan het verwijderen een grijper, een robot, een ander hanteringsmechanisme of een gedefinieerde handmatige handeling inhouden. Het verwijderen van flash, het ponsen van de handgreep, het testen op lekken en het transporteren kunnen afzonderlijke apparatuur zijn.
Die grens is van belang als een onderdeel de volgende machine verkeerd bereikt. Na het openen van de mal kan er een markering of vervorming optreden. Registreer waar het voor het eerst verschijnt, welk station of welke holte het heeft geproduceerd en of het aanwezig was voordat het werd verwerkt. Stel geen diagnose van matrijsslijtage als gevolg van een defect dat pas is geïnspecteerd na het afsnijden en transporteren.
Bevestig de bestelde uithaal- en afwerkingsscope voordat u vervangende vingers, armaturen of sensoren aanvraagt. Deautomatische machine en complete lijngidsscheidt machinefuncties van stroomafwaartse levering. Automatisering moet worden geïdentificeerd aan de hand van de daadwerkelijke configuratie, en niet worden afgeleid uit het woord 'automatisch'.
Ondersteun de cyclus: hydrauliek, koeling, sensoren en bedieningselementen
Stroom- en vloeistofcircuits
Op een hydraulische machine leveren de motor en de pomp hydraulisch vermogen. Kleppen sturen of reguleren de stroom, en actuatoren zorgen voor beweging. Een servoaangedreven oliepomp blijft onderdeel van een hydraulisch systeem. Door het een elektromotor te noemen, wordt de hele machine niet volledig elektrisch.
Het luchtsysteem ondersteunt de gespecificeerde pneumatische en blaasfuncties. Regelaars, kleppen, filters, slangen en het blaasgereedschap hebben verschillende rollen. Een verbinding die er correct uitziet, moet nog steeds voldoen aan de circuitvereisten. Identificeer hydraulische en pneumatische componenten aan de hand van het schema en de volledige apparaatcode, niet alleen de lichaamsgrootte of het uiterlijk van de poort.
Koeling heeft verschillende afzonderlijke belastingen
De mal heeft warmteafvoer nodig en de machine kan extra koelbelastingen hebben, zoals hydraulische olie of andere gespecificeerde circuits. Een koelmachine, toren of installatiewatersysteem kan buiten de machinetoevoer zitten. Breng de verantwoordelijkheidsgrens in kaart voordat u ontbrekende fabrieksapparatuur als een ontbrekend machineonderdeel behandelt.
Een normale meting aan de waterleiding bewijst niet dat elke schimmeltak voldoende circulatie heeft. Circuitidentiteit en daadwerkelijke operationele observaties zijn nuttiger dan een enkele lijnbrede aanname. Degids voor nutsvoorzieningenlegt uit hoe u de eisen aan machines, matrijzen en hulpstukken gescheiden kunt houden.
De HMI-, PLC- en feedbackapparaten zijn niet uitwisselbaar
De HMI is de operatorinterface. De PLC voert de besturingslogica van de machine uit, terwijl veldapparatuur signalen levert en opdrachten uitvoert. Een bericht op de HMI identificeert een gemelde toestand; het stelt op zichzelf niet vast dat het scherm defect is of dat een weergegeven apparaat defect is.
Bewaar het alarm, de cyclusstap en relevante waarnemingen voordat u iets wist of wijzigt. Gebruik deHMI-instellingen en alarmgidsom dat record te organiseren. Voor controller-, drive- of feedbackvervangingen zijn mogelijk ook het juiste programma, de juiste parameters en kalibratie vereist.
Veiligheidsgerelateerde apparaten vereisen hun gespecificeerde vervangings- en validatieproces. In de Verenigde StatenOSHA's richtlijnen voor gevaarlijke energiericht zich op onderhoudsrisico's als gevolg van onverwachte bekrachtiging of opgeslagen energie. Volg de machinespecifieke procedure van de locatie via bevoegd personeel. Noch een HMI-stop, noch een generieke onderdelengids zorgt voor een veilige toegang.
Ontdek hoe de onderdelen verschillen op Kinggle continu- en accumulatormachines
Echte platformvoorbeelden maken de componentenkaart nuttiger. Kinggle'sKGB5L-productpaginabeschrijft een continue machine met één station en een translationeel vormverplaatsingsmechanisme. De tabel vermeldt een schroef van 60 mm en Mitsubishi PLC wordt genoemd in de functiebeschrijving.

DeKGB100B 120L paginabeschrijft in plaats daarvan een accumulatorkopplatform. Het vermeldt een schroef van 100 mm en beschrijft de hydraulische servobediening, matrijsvergrendeling onder directe druk en controle van de wanddikte. De opslag- en afvoeropstelling geeft de componentenbespreking een andere structuur.

| Item | KGB5L | KGB100B | Wat het onderscheid verandert |
|---|---|---|---|
| Gepubliceerde architectuur | Continue extrusie met één station | Extrusie van accumulatorkop | Hoofdmontage en cyclusrelaties |
| Gepubliceerde schroefdiameter | 60 mm | 100 mm | Verschillende extruderreferenties; diameter is geen volledige onderdeelspecificatie |
| Gepubliceerde malindeling | Translationele schimmelverschuiving | Vaste openings-/sluitregeling beschreven op de pagina | Identificeer de juiste klem- en bewegingsconstructie |
| Vervanging identiteit | Gebruik de as-built documentatie van deze machine | Gebruik de as-built documentatie van deze machine | Uit een gedeelde componentnaam volgt geen uitwisselbaarheid |
Bronnen: de twee gekoppelde Kinggle-productpagina's. Configuratiebeschrijvingen en schroefdiameters zijn catalogusinformatie, geen metingen van de door de klant geïnstalleerde machine.
Deze voorbeelden laten zien waarom 'een Kinggle-schroef', 'een hydraulische klep' of 'een wandcontroller' een te brede bestelomschrijving is. Zelfs binnen één machinefamilie zijn het serienummer, de goedgekeurde wijzigingen en de huidige assemblagerevisie van belang. Productpaginagegevens kunnen het platform lokaliseren, maar kunnen de as-built stuklijst niet vervangen.
Voor aankopen scheidt u drie records: wat de catalogus beschrijft, wat de bestelling omvatte en wat er nu is geïnstalleerd. Een latere wijziging kan een aandrijving, sensor of gereedschap hebben gewijzigd. Stem deze records af voordat u een vervanging selecteert, vooral wanneer het oude onderdeel niet langer overeenkomt met de originele tekening.
Bij een serviceaanvraag markeert u het betreffende subsysteem op een overzichtsfoto en plakt u het leesbare componentlabel er afzonderlijk op. Koppel beide afbeeldingen aan het serienummer van de machine. Een close-up zonder installatiecontext kan verbergen of het item tot de extrusieaandrijving, het hydraulisch pakket of een hulpstuk behoort.
Identificeer de juiste vervanging voordat u bestelt
Begin met het waargenomen probleem en de identiteit van het onderdeel, niet met de conclusie dat een onderdeel heeft gefaald. Oneffen muren, langzame bewegingen of een temperatuuralarm kunnen verschillende oorzaken hebben. Noteer de omstandigheden en bevestig de fout via het goedgekeurde diagnoseproces voordat u een vervanging aanschaft.
Degids voor defecten bij blaasgietenis nuttig voor het organiseren van productsymptomen. Voor onderhoudsintervallen gebruikt u dechecklist voor preventief onderhoudnaast de handleiding van de geïnstalleerde machine. Een componentenoverzicht mag niet één vervangingsleeftijd voorschrijven voor elke hars, werkcyclus en gebruiksomgeving.
| Dossier | Erbij betrekken | Waarom het ertoe doet |
|---|---|---|
| Machine-identiteit | Model, serienummer en identificatieplaatfoto | Lokaliseert de build en de bijbehorende documentatie |
| Assemblage identiteit | Systeem, montagetekening, origineel onderdeelnummer en revisie | Onderscheidt een onderdeel van soortgelijke artikelen |
| Apparaatinformatie | Volledige fabrikantcode en leesbare beoordelingen | Een gedeeltelijke code kan een configuratieverschil weglaten |
| Verbindingen | Relevante montage-, as-, vloeistof-, elektrische of signaalinterfaces | Bevestigt meer dan alleen visuele gelijkenis |
| Verander de geschiedenis | Goedgekeurde vervangingen, aanpassingen en softwarewijzigingen | Stemt de originele tekening af met de huidige machine |
| Fout bewijs | Alarm, cyclusstap, metingen, gemarkeerde monsters en veilige foto's | Helpt het gemelde symptoom te scheiden van het mislukte item |
Gebruik een korte, gecontroleerde identificatiereeks
- Zoek het item op in de tekening of de onderdelenlijst van de machine en noteer de montagereferentie.
- Leg het volledige label en de omliggende installatie vast vanaf een veilige, toegestane positie.
- Zorg ervoor dat de relevante mechanische, elektrische en vloeistofinterfaces overeenkomen met de specificaties van de leverancier.
- Documenteer vervangingen of revisies en verkrijg de vereiste technische goedkeuring vóór installatie.
- Controleer na geautoriseerde vervanging de vereiste instellingen, feedback, veiligheidsfuncties en productresultaten voordat de productie wordt vrijgegeven.
Verschillende componentklassen hebben verschillend bewijsmateriaal nodig. Een verwarming vereist de gespecificeerde elektrische en installatiegegevens. Een klep vereist de juiste circuitfunctie en apparaatconfiguratie. Een mechanisch gereedschap vereist zijn tekening en interfaces. Voor een vervanging van een besturing zijn versie- en parametercontroles vereist. Een foto kan deze gegevens ondersteunen, maar kan niet alle verborgen vereisten vaststellen.
Vraag om schriftelijke bevestiging van het exacte geleverde artikel en eventuele goedgekeurde vervanging. Bewaar de oude en nieuwe identiteit in het dienstdossier. Dat record is nuttiger bij de volgende mislukking dan een aankoopbeschrijving waarin slechts 'één reserveonderdeel voor blaasvormmachines' staat.
Een onleesbaar label heeft meer bewijs nodig, geen geraden onderdeelnummer. Gebruik de tekenpositie, installatiefoto's en machinerecord om de identiteit vast te stellen. Kopieer geen code van een machine in de buurt alleen omdat het onderdeel er hetzelfde uitziet.
Veelgestelde vragen over blaasvormmachineonderdelen
Wat zijn de belangrijkste onderdelen van een blaasvormmachine?
Voor een extrusiemachine zijn de belangrijkste groepen voeding en extrusie, de matrijskop en het gereedschap, parisoncontrole, matrijs en klem, blazen, koelen, aandrijvingen en besturingen, en productverwijdering. De exacte regeling is afhankelijk van het platform en project. Identificeer eerst het proces en gebruik vervolgens de assemblagedocumenten om standaardapparatuur, geselecteerde opties en afzonderlijke hulpstukken te onderscheiden.
Wat is het verschil tussen een matrijskop en een blaasvorm?
De matrijskop verwerkt gesmolten polymeer en vormt de parison via het uitlaatgereedschap. De blaasvorm sluit zich rond de parison en definieert de buitenkant van het product tijdens het opblazen. Een matrijsholte, matrijs of compleet kopsamenstel is dus een ander bestelartikel. Geef de montagereferentie op in plaats van alleen op het woord 'schimmel' te vertrouwen.
Is een blaaspin hetzelfde als een matrijspin of doorn?
Nee. Een matrijspin of doorn behoort tot het smeltvormende gereedschap en helpt bij het definiëren van de ringvormige uitlaat. Een blaaspin introduceert lucht en kan in het specifieke ontwerp nekvormende of kalibratietaken hebben. Het gedeelde woord "pin" maakt de componenten niet uitwisselbaar. Gebruik de daadwerkelijke gereedschapstekening om een van beide onderdelen te identificeren.
Zijn onderdelen uitwisselbaar tussen verschillende blaasvormmachines?
Ga niet uit van uitwisselbaarheid op basis van een algemene naam, een vergelijkbaar uiterlijk of een overeenkomende kopwaardering. De volledige apparaatcode, montagerevisie, montage, aansluitingen en bedieningsfunctie moeten overeenkomen. De bedieningselementen kunnen ook afhankelijk zijn van software-, parameter- en feedbackcompatibiliteit. Elk alternatief moet worden goedgekeurd voor de geïnstalleerde configuratie en mag niet worden afgeleid uit een catalogusfoto.
Welke informatie is nodig om een vervangend onderdeel te identificeren?
Stuur het machinemodel en het serienummer, het originele onderdeelnummer, de referentie van de montagetekening, de revisie en duidelijke labelfoto's. Vermeld relevante interfaces, goedgekeurde wijzigingen en de waargenomen fout. Bewaar voor besturingsapparaten ook de versie- en configuratierecords. Hierdoor kan het onderzoek een bepaald item identificeren in plaats van een brede categorie componenten.
Bereid een specifieke onderdelenaanvraag voor
Voor een Kinggle-machine begint u met het machineplaatje, de montagereferentie en het leesbare componentlabel. Voeg het probleemrecord en de relevante tekeningen toe en stuur het pakket vervolgens via deKinggle-contactpagina. Het identificeren van het geïnstalleerde onderdeel is de eerste stap op weg naar het bevestigen van de juiste vervanging.