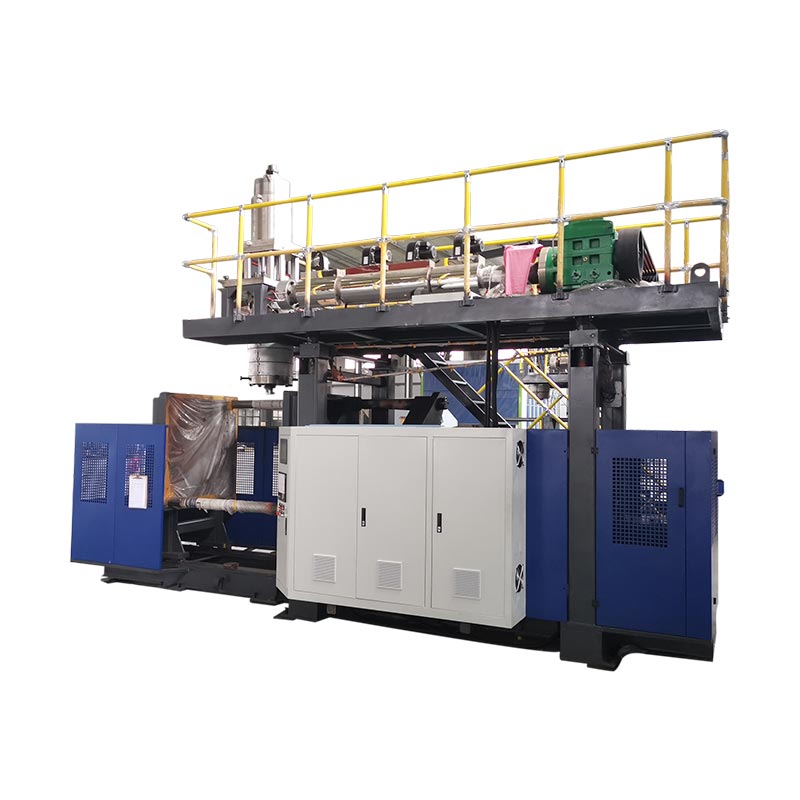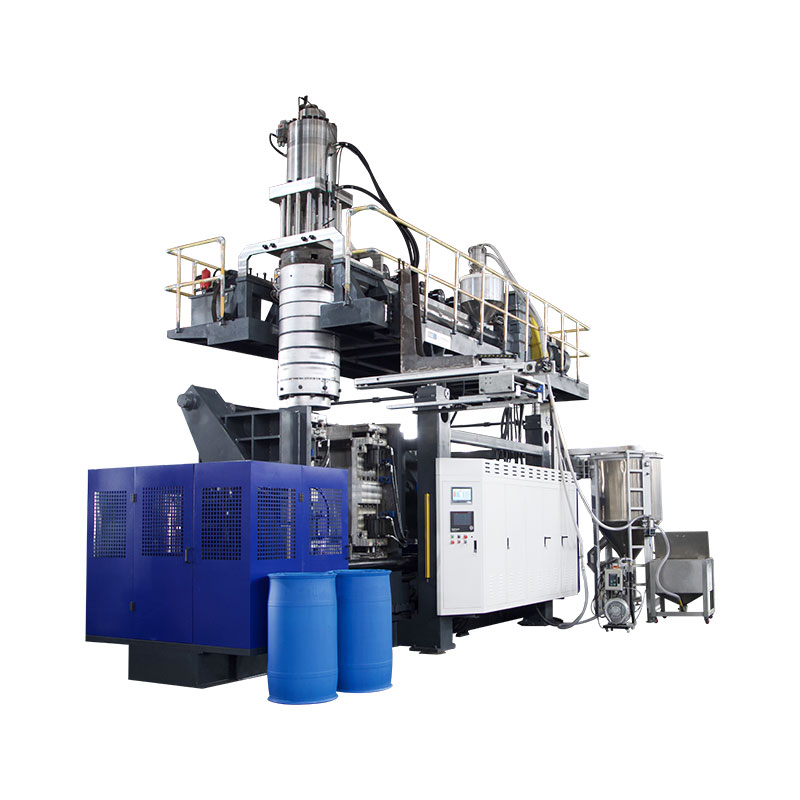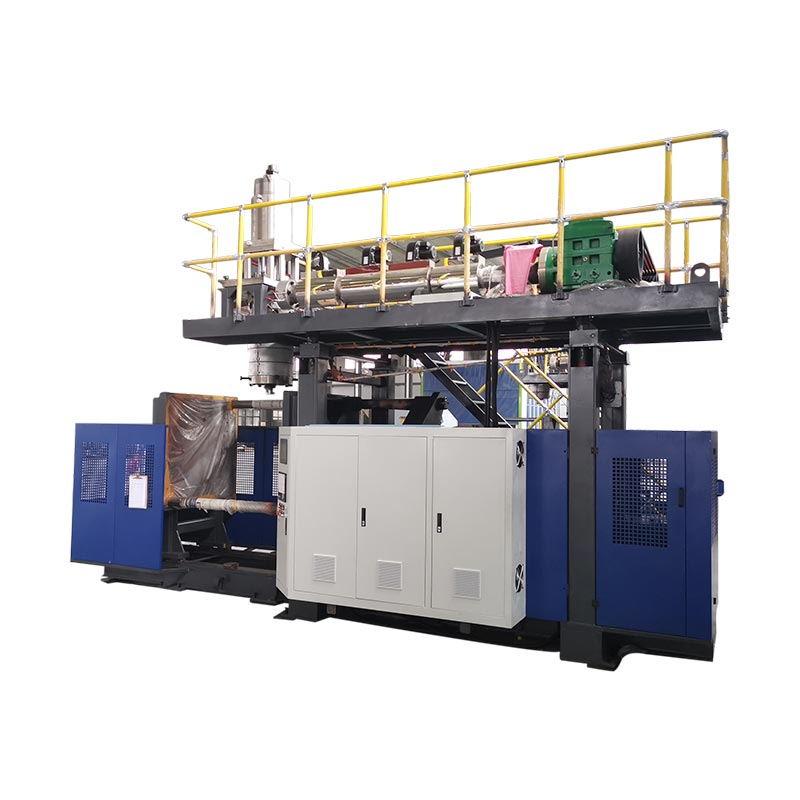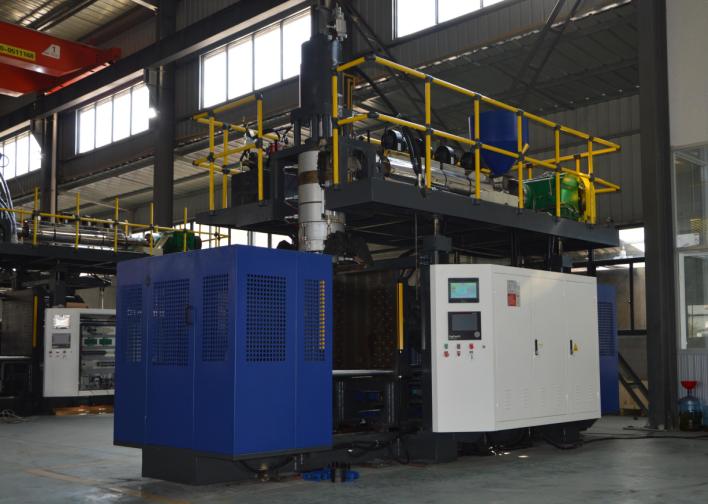
Bij blaasgieten in de automobielsector kunnen holle onderdelen worden geproduceerd, zoals luchtkanalen en vloeistofreservoirs. Het selecteren van de apparatuur begint met de onderdeeltekening, de gespecificeerde hars- en acceptatievereisten. Het geadverteerde containervolume van een machine kan op zichzelf niet bepalen of deze een bepaald kanaal zal vormen, in de mal zal passen of de vereiste voltooide output zal leveren.
Een nuttig aankoopoverzicht volgt het onderdeel door het volledige proces: vormen, verwijderen, afsnijden, monteren en inspectie. Los verplichte product- en gereedschapsvereisten op voordat u de nominale output of prijs vergelijkt. Anders kan een snelle gietcyclus een productiecel verbergen die nog steeds zijn leveringsdoel mist.

Blaasgieten van auto-onderdelen: toepassingen en procesgeschiktheid
Groepeer auto-onderdelen op basis van wat ze moeten doen, in plaats van op het feit dat ze hol zijn. Een cabineluchtkanaal, een luchtinlaatonderdeel van de motor en een vloeistofreservoir hebben verschillende beoordelingen nodig. Hun bedrijfsomstandigheden en interfaces bepalen de vragen die een machinevoorstel moet beantwoorden.
| Gedeeltelijk familie | Ingangen om vast te stellen | Vragen over apparatuur en gereedschappen |
|---|---|---|
| HVAC-kanalen in cabine | Luchttraject, aansluitgeometrie, inbouwruimte en gespecificeerde functionele controles | Kan de voorgestelde route de carrosserie vormen en toegankelijke trim- en inspectielocaties verlaten? |
| Luchtinlaatonderdelen van de motor | Gespecificeerde temperatuur-, druk- of vacuümomstandigheden, mediablootstelling en aansluitvereisten | Voldoen de hars, de vormingsroute en de complete cel aan die specifieke omstandigheden? |
| Vloeistofreservoirs | Vloeistof, servicevoorwaarden, poorten, montagekenmerken en acceptatiecriteria | Hoe worden de body, interfaces en eventuele daaropvolgende montage geproduceerd en geverifieerd? |
| Overige holle technische onderdelen | Belastinggevallen, afmetingen, montagekenmerken en beoogd gebruik | Is blaasvormen geschikt, of moet er een andere vorm- of verbindingsroute worden vergeleken? |
Houd brandstofsysteemprojecten op een afzonderlijk goedkeuringspad. Bijvoorbeeld,RISE beschrijft brandtesten van plastic brandstoftanksvolgens VN-Reglement 34, bijlage 5, clausule 5. Dat is een specifieke testscope, geen volledige goedkeuringschecklist. Vaststellen van de toepasselijke markt, vereisten en goedkeuringsverantwoordelijkheden voor het daadwerkelijke brandstofsysteemproject; een machinecatalogus waarin “autotanks” worden vermeld, levert geen conforme productie van brandstoftanks op.
Geblazen HVAC-kanalen: geometrie, interfaces en machinevereisten
Controleer bij blaasgegoten HVAC-kanalen het luchtpad en elke verbinding samen. Een lichaam dat kan worden gevormd, heeft nog steeds openingen nodig die kunnen worden bijgesneden, gelokaliseerd en gecontroleerd. Op maat gemaakt kunststof kanaalwerk zou daarom de offertefase moeten bereiken, waarbij zowel de gegoten geometrie als de beoogde afgewerkte geometrie gedefinieerd zijn.
Scheid cabineventilatie van de vereisten voor luchtinlaat van de motor
Breng geen luchtinlaatmateriaal of testomstandigheden van de motor over naar een cabinekanaal, simpelweg omdat beide lucht vervoeren. Registreer de installatieomgeving, het goedgekeurde materiaal en de vereiste controles voor het betreffende onderdeel. Als druk, vacuüm, temperatuurwisselingen of blootstelling aan vloeistoffen van belang zijn, identificeer dan de relevante omstandigheden in de projectspecificatie.
Bekijk de voltooide verbinding, niet alleen de gegoten opening
Markeer de verbindingsuiteinden, montagepunten, doorsnedewijzigingen en de voorgestelde afkortlocaties op de tekening. Controleer vervolgens hoe het onderdeel in een afwerkings- of inspectieopstelling komt te staan. Een nuttige beoordelingsvraag is of hetzelfde referentiesysteem het onderdeel consistent kan lokaliseren tijdens het trimmen, meten en monteren.
Specificeer eventuele vereiste stroom-, doorgangs-, pasvorm- of afdichtingscontrole voordat u de cel definieert. Voor deze controles zijn mogelijk speciale armaturen of afzonderlijke stations nodig. Ze moeten een toegewezen leverancier en acceptatiemethode hebben, in plaats van dat wordt aangenomen dat ze met de blaasvormmachine komen.
Kies de procesroute voordat u de machinegrootte kiest
Bespreek hoe de glasklomp de vormholte zal bereiken voordat u een grotere machine kiest. Een parison is de hete holle buis die door het proces wordt gevormd en opgeblazen. De hantering en plaatsing ervan moet passen bij de geometrie.
Conventionele extrusie versus 3D-zuigblaasgieten
Toray's technische uitleg van 3D-zuigblaasgietenbeschrijft het door zuiging introduceren van de glasklomp in een vormholte voor lange, complexe holle vormen. Dit is een aparte procesinrichting. Een conventionele extrusieblaasmachine met een robot voor het verwijderen van onderdelen mag niet worden beschouwd als gelijkwaardig bewijs van die mogelijkheid.
Voor een lastig pad kunt u een beoordeling van de vormingsroute aanvragen met behulp van de daadwerkelijke geometrie en hars. Vergelijk conventionele extrusieblaasvormen, een gespecialiseerde plaatsings- of zuigroute en waar nodig samengevoegde vormsecties. Bij de vergelijking moet rekening worden gehouden met de haalbaarheid van de vorming, de interfaces en het verdere werk, in plaats van aan te nemen dat één route geschikt is voor elk autokanaal.
Houd de afgifte van smelt en de configuratie van de aandrijving gescheiden
Continue extrusie en werking van de accumulatorkop beschrijven de afgifte van smelt. Parison-plaatsing beschrijft een ander deel van het proces. Hydraulische, servo-hydraulische en elektrische aandrijvingen beschrijven de bediening. Door deze op afzonderlijke assen te vergelijken, zijn offertes gemakkelijker te interpreteren en wordt voorkomen dat een automatiseringslabel in de plaats komt van een vormingsmogelijkheid.
Selecteer blaasvormharsen voor de daadwerkelijke automobieltoepassing
Specificeer de kwaliteit, niet alleen de polymeerfamilie. “PA” of “PP” laat open vragen over versterking, wijziging, verwerkingsgedrag en geschiktheid voor het beoogde onderdeel. Envalior'sDurethan PA6-portfolioZo wordt onderscheid gemaakt tussen blaasvormkwaliteiten en versterkte kwaliteiten voor buizen en luchtkanalen. Een familienaam identificeert geen uitwisselbaar recept.
Stem de materiaalvoorbereiding en het plastificeren af op de soort
Zorg voor de actuele sorteerspecifieke verwerkingsinstructies. Controleer de voorgestelde droog- en voedingsopstelling, vochtmeting waar nodig, geschiktheid van schroeven en kop, temperatuurbeheersing en eventuele slijtvastheidsspecificaties die nodig zijn voor de compound. Dit zijn punten ter technische bevestiging, geen redenen om één droogtemperatuur voor alle technische kunststoffen te publiceren.
Toray identificeert smeltviscositeit en vormvastheidsstabiliteit als relevant voor de geschiktheid van blaasvormhars. Registreer de materiaalconditie en procesinstellingen tijdens een proef, zodat een vormprobleem kan worden onderzocht aan de hand van een bekend recept. Accepteer de gepubliceerde HDPE-extrusiesnelheid van een machine niet als bewijs van de leveringssnelheid met een andere hars.
Houd het maalgoed binnen het goedgekeurde recept
Leg de bron, de verwerkingsgeschiedenis en het voorgestelde aandeel maalgoed vast, samen met de toestemming van de klant en de controles die nodig zijn om het recept te kwalificeren. Test de beoogde productiemix. Een proef waarbij alleen nieuwe hars wordt gebruikt, geeft geen resultaat als er later maalgoed wordt toegevoegd.
Vertaal de onderdeeltekening naar de vereisten voor blaasvormapparatuur
Gebruik een tabel van vereisten tot bewijsmateriaal om blaasvormapparatuur te beoordelen. Voor elke verplichte eis is een bijbehorende specificatie, tekening of proefverslag nodig. Onopgeloste zaken moeten zichtbaar blijven totdat de verantwoordelijke partij deze sluit.
| Vereiste | Controleer het voorstel | Bewijs en afsluiting |
|---|---|---|
| Vraag naar materiaal en bruto shot | Soortspecifieke weekmaker, bruikbare opname en levering; omvat processchroot in plaats van alleen het afgewerkte gewicht | Materiaalregistratie en representatieve vormingsproef |
| Schimmel installatie | Envelop, montage, maldikte en massa, nutsvoorzieningen en servicetoegang | Vorm-machine-interfacetekening |
| Openen en verwijderen | Openingsruimte, vereiste vormbewegingen, grijperpad en ruimte voor het hete deel | Bewegingsbeoordeling en verwijderingsvolgorde bij getuigen |
| Kritieke muurgebieden | Hoofdgereedschap, parisoncontrole en voorgestelde inspectielocaties | In kaart gebrachte metingen tegen tekenlimieten |
| Afgewerkte interfaces | Afkorten, verbinden, monteren en positioneren van armaturen | Dimensionale en functionele controles van afgewerkte onderdelen |
| Geaccepteerde uitvoer | Volledige cel, telpunt, onderbrekingsregels en afhandeling van uitwerpingen | Getimede proef met geaccepteerde hoeveelheden en stoprecords |
Hoe ik een blaasvormproject in de automobielsector zou beoordelen
Voor een blaasvormproject in de automobielsector zou ik de onderdeeltekening bekijken voordat ik de machinecapaciteit bespreek. Mijn startvragen zouden betrekking hebben op de materiaalkwaliteit, de gebruiksomgeving, aansluitpunten en acceptatievereisten. Het nominale containervolume van een machine zou een screeningreferentie blijven, en niet de basis voor de goedkeuring van een kanaal of een onregelmatig reservoir.
Als een proefonderdeel het beoogde gewicht zou halen, maar de lokale wanddiktecontrole niet zou doorstaan, zou ik de materiaalverdeling onderzoeken voordat ik het totale gewicht van het onderdeel zou verhogen. Ik zou de opgegeven inspectielocaties vergelijken met het parisonprofiel, materiaalvoorbereiding, tooling en vastgelegde procesinstellingen. Het overal toevoegen van materiaal zou een voorgestelde wijziging blijven totdat uit de relevante onderdeelcontroles bleek dat dit het probleem oploste.
De gereedschapsbeoordeling zou meer omvatten dan de vraag of de matrijs tussen de platen past. Ik zou de montage, maldikte, openingsruimte, vereiste bewegingen en het volledige verwijderingspad controleren. Poorten en montagevoorzieningen vereisen ook een duidelijk plan voor het trimmen, positioneren en inspecteren na het gieten.
Voor een gespecificeerde technische kunststofkwaliteit zou ik de verwerkingsrichtlijnen opvragen en de voorgestelde droog-, toevoer-, schroef- en kopopstelling verifiëren. Ik zou een HDPE-doorvoercijfer niet gebruiken als bewijs van prestaties met een andere hars. Elk voorgesteld recept voor maalgoed blijft onderworpen aan de toepasselijke materiaal- en klantvereisten.
Voordat ik de productiecel goedkeur, zou ik de werkzaamheden verderop in het proefplan opnemen. Een gegoten kanaal moet nog de afgesproken trim-, montage- en inspectiefasen doorlopen. Ik registreerde geaccepteerde output, onderbrekingen en handmatige aanpassingen en scheidde vervolgens de doorgegeven vereisten van items die correctie of verder bewijs nodig hadden.
Mijn aanbeveling zou van die bevindingen afhangen. Een grotere machine zou niet mijn automatische reactie zijn op een productietekort; Ik zou eerst vaststellen of de beperking voortkwam uit het vormen, hanteren, afwerken of inspecteren.
Blaasvormontwerp, wandverdeling en kritische interfaces
Het gewicht van een voltooid onderdeel is één maat voor het hele object. Het kan de dikte bij een bocht, verbinding of afknijp niet identificeren. Stel inspectielocaties vast op basis van de tekening en functie, en vergelijk vervolgens metingen die zijn uitgevoerd in een gedefinieerde onderdeelconditie.
Aparte lengte- en omtrekbediening
Bekijk de longitudinale parison-programmering afzonderlijk van de wandverdeling rond de omtrek van het onderdeel. Toray beschrijft de controle van de straalwanddikte in zijn discussie over het 3D-zuigproces. Bevestig de feitelijke besturingsfuncties van het voorgestelde systeem; een groot aantal programmeerpunten alleen toont niet aan dat elke kritieke locatie aan zijn limiet zal voldoen.
Voor een lokale storing brengt u de meting in kaart op de positie op het onderdeel en onderzoekt u de relevante proces- en gereedschapsvariabelen. Houd wijzigingen traceerbaar, zodat de effecten ervan kunnen worden gecontroleerd. De bestaandeparison-programmeergidslegt het controleonderwerp in meer detail uit.
Voer de referenties door tijdens de afwerking en montage
Definieer hoe poorten, afgesneden randen en montagekenmerken worden gemeten ten opzichte van de opgegeven datums. Maak overeenstemming over de ondersteuning en de meetconditie van het onderdeel. Bespreek deze interfaces met de matrijzen- en armatuurleveranciers die gebruik maken van dematrijsontwerp en machine-interfacecontroles, in plaats van de afwerking als een afzonderlijk probleem te behandelen na de goedkeuring van de matrijs.
Definieer de complete blaasvormcel voor de automobielsector
Teken de route vanaf de harsvoorbereiding tot het telpunt voor geaccepteerde onderdelen. Omvat het verwijderen, afsnijden, openen, verbinden, monteren en inspecteren alleen waar het onderdeel dit nodig heeft. Noem voor elke operatie de leverancier, het acceptatiebewijs en de verantwoordelijkheid voor de integratie.
Controleer stationinterfaces: hoe een onderdeel wordt overgedragen, hoe het zich bevindt, wat er gebeurt als een stroomafwaarts station stopt en hoe afgewezen onderdelen worden gescheiden. In een offerte moet apparatuur van de machinebouwer worden onderscheiden van apparatuur van anderen. Degeautomatiseerde lijnconfiguratiegidsdekt deze aanbodgrenzen.
Kies inspecties op basis van de functie en specificatie van het onderdeel. Een lektest, waar nodig, vervangt geen bewijs van afmetingen, doorgang, montage of duurzaamheid. Vermijd één generieke testlijst voor elke automobieltoepassing.
Bewijs het onderdeel en het productieproces afzonderlijk
Plan een representatieve proef rondom de tekeningrevisie, goedgekeurd materiaal en beoogde receptuur. Leg de matrijs, opstelling, materiaalpartij en meetplan vast. Bewaar geaccepteerde hoeveelheden, afkeurredenen, stilstanden en handmatige interventies naast het cyclusrecord.
De machinetest van een leverancier en de goedkeuring van productieonderdelen van een klant dienen verschillende doeleinden.AIAG's openbare PPAP-overzichtverbindt de goedkeuring van productieonderdelen met het consequent voldoen aan ontwerpgegevens en specificaties tijdens een daadwerkelijke productierun op productiesnelheid. Die reikwijdte is breder dan het demonstreren van een machinebeweging of het produceren van één acceptabel monster.
| Activiteit | Vraag die het beantwoordt | Bewijs om te definiëren | Komt niet vanzelf tot stand |
|---|---|---|---|
| Machine- of cel-VET | Voldoet de geleverde apparatuur aan de overeengekomen acceptatieomvang? | Contractuele controles, configuratie, proefvoorwaarden en openstaande posten | Alle functies van afgewerkte onderdelen of goedkeuring van de productie door de klant |
| Gedeeltelijke functionele validatie | Voldoet het eindproduct aan de gestelde gebruikseisen? | Toepasselijke gegevens over afmetingen, montage, functionaliteit en duurzaamheid | Aanhoudende productieprestaties buiten de geëvalueerde omstandigheden |
| Goedkeuring van productieonderdelen door de klant | Voldoet het beoogde productieproces aan de geldende keuringseisen van de klant? | Door de klant gedefinieerde indieningen en productiebewijs, inclusief PPAP waar vereist | Goedkeuring voor een gewijzigd materiaal, tekening of proces zonder de vereiste beoordeling |
Leg monsterhoeveelheden, proefduur, meetmethoden en eventuele statistische criteria vast in het projectacceptatieplan. Leen geen universeel Cpk-doel of runduur van een generiek machineartikel. Gebruik voor het uitrustingsgedeelte deFAT-planningsgidsom de overeengekomen controles uit te voeren.
Sluit elke vereiste af als deze is geslaagd, waarbij corrigerend werk nodig is en opnieuw wordt getest, of als deze nog niet is geverifieerd. Wijs een eigenaar en afsluitingsbewijs toe aan de laatste twee categorieën. Door deze statussen gescheiden te houden, voorkomt u dat een onvolledige proefversie een schijnbare productierelease wordt.
Vergelijk output en kosten op de grens van geaccepteerde onderdelen
Tel afgewerkte auto-onderdelen die de afgesproken controles doorstaan. Geef aan of het doel omschakelingen, onderbrekingen en stroomafwaartse activiteiten omvat, en gebruik voor elk station dezelfde tijdsbasis. Zie deHandleiding voor het berekenen van de productiesnelheidvoor het onderscheid tussen nominale cycli en geaccepteerde output.
Evaluatie van een HVAC-kanaalcel na zijn gietcyclus
Voor een hypothetisch HVAC-kanaalproject in de automobielsector zou ik beginnen met een vereiste van 95 geaccepteerde onderdelen per gepland uur. Veronderstel een mal met één holte, een gietcyclus van 32 seconden, een beschikbaarheid van 90% in de gietfase en een uiteindelijk geaccepteerd rendement van 96% over het volledige proces.
De nominale vormsnelheid zou 3.600 ÷ 32 zijn, of 112,5 delen per uur. Als de veronderstelde runbeschikbaarheid wordt toegepast, zou er een capaciteit in de vormfase overblijven van 101,25 onderdelen per gepland uur.
Dat cijfer zou niet de uiteindelijke output vaststellen. Ik zou ook de capaciteit van trimmen, hanteren en inspectie vergelijken. De onderstaande tabel toont twee planningsscenario's, ervan uitgaande dat er geen extra overdrachtsverliezen of interacties tussen stationsonderbrekingen zijn. Beide stroomafwaartse capaciteitscijfers maken gebruik van geplande uren en houden al rekening met de veronderstelde stationonderbrekingen; de opbrengst van 96% wordt aan het eind één keer toegepast.
| Planningsmaatregel | Initieel stroomafwaarts scenario | Herzien stroomafwaarts scenario |
|---|---|---|
| Capaciteit van het vormstadium | 101,25 delen/uur | 101,25 delen/uur |
| Stroomafwaartse verwerkingscapaciteit | 90 delen/uur | 105 delen/uur |
| Veronderstelde uiteindelijke aanvaarde opbrengst | 96% | 96% |
| Geprojecteerde geaccepteerde output | 86,4 delen/uur | 97,2 delen/uur |
| Vereiste geaccepteerde uitvoer | 95 delen/uur | 95 delen/uur |
In het initiële scenario zou de stroomafwaartse capaciteit de cel beperken tot 90 delen per uur vóór de uiteindelijke opbrengstvergoeding. De verwachte geaccepteerde output zou daarom 90 × 0,96 = 86,4 delen per uur zijn, onder de vereiste.
Vervolgens zou ik een stroomafwaartse opstelling evalueren die 105 delen per uur kan verwerken. Nu de vormfase het aanbod beperkt, zou de verwachte geaccepteerde productie 101,25 x 0,96 = 97,2 delen per uur worden.
De herziene berekening zou de doelstelling met slechts 2,2 delen per uur overschrijden. Ik zou dat beschouwen als een beperkte planningsruimte en niet als een bewijs van een goedgekeurde productiesnelheid. Een representatieve celproef zou nog steeds de feitelijke cyclus, onderbrekingen, stroomafwaartse prestaties en geaccepteerde opbrengst moeten vaststellen.
Deze vergelijking zou de technische beoordeling richten op de afwerkings- en inspectieregeling voordat een grotere blaasvormmachine zou worden aangevraagd.
Vergelijk dezelfde productieomvang
Scheid in elk voorstel de machine-, matrijs-, materiaalvoorbereiding, afwerkingsarmaturen, inspectie-, integratie- en proefkosten. Een prijs voor alleen machines kan niet rechtstreeks worden vergeleken met een prijs voor volledige cellen. Evalueer extra capaciteit ten opzichte van de geaccepteerde output en projectvraag; ga er niet van uit dat een grotere machine een stroomafwaarts knelpunt zal wegnemen.
Bereid een offerteaanvraag voor auto-onderdelen voor Kinggle voor
Kinggle's gepubliceerde accumulatorplatforms bieden specificatiereferenties voor een eerste discussie. Het zijn geen automatische selecties voor het hypothetische kanaalvoorbeeld of voor elk auto-onderdeel. Het voorgestelde materiaal, de matrijs en de volledige productieomvang behoeven nog een technische beoordeling.
| Referentieveld | KGB80A | KGB100B |
|---|---|---|
| Geadverteerde maximale containercapaciteit | 30 liter | 120 liter |
| Klemkracht | 215 kN | 440 kN |
| Formaat matrijsplaat, B × H | 750 × 860 mm | 1.200 × 1.200 mm |
| Maximale vormgrootte, B × H | 520 × 860 mm | 920 × 1.200 mm |
| Dikte van de mal | 360 tot 420 mm | 510 tot 600 mm |
| Vermelde applicatieverbinding | Pijpleidingen voor auto-onderdelen | Auto-onderdelen en autotanks |
De tabel reproduceert geselecteerde velden van de gekoppelde Kinggle-productpagina's. Degelgrootte en maximale malgrootte zijn verschillende velden. Geen van beide bevestigt een volledig bewegingsbereik, een specifieke output, een gespecialiseerd zuigproces of goedkeuring van het brandstofsysteem. Vraag de interfacetekening en configuratie aan voor de voorgestelde build.

Stuur een beoordelingspakket, niet alleen een aangevraagd machinevolume
- 3D- en 2D-onderdeeltekeningen met revisies, voltooide geometrie, datums en kritische wand- of interfacevereisten.
- De opgegeven harskwaliteit, goedgekeurd productierecept en relevante verwerkingsinstructies.
- Onderdeelgewicht, geplande matrijsopstelling, bestaande gereedschapsinformatie en de voorgestelde afwerkingsvolgorde.
- Vereiste geaccepteerde output met zijn tijdsbasis, jaarlijkse vraag, productmix en inspectie-eisen.
- Locatievoorwaarden en een duidelijke lijst van wie de matrijs, hulpstoffen, afwerking, inspectie en integratie levert.
Met deze input kan de technische beoordeling onopgeloste vereisten en proefomstandigheden aanpakken voordat een machineconfiguratie wordt afgerond.
Veelgestelde vragen
Kan elk autoluchtkanaal op een conventionele blaasvormmachine worden gemaakt?
Nee. Controleer de geometrie, gespecificeerde hars, interfaces en toegang tot gereedschap. Sommige vormen rechtvaardigen de evaluatie van gespecialiseerde parison-plaatsing, zuigblaasgieten of samengevoegde secties. Een conventionele machine met een uitneemrobot brengt op zichzelf deze vormmogelijkheden niet tot stand.
Is het accumulatorvolume voldoende om een machine voor een auto-onderdeel te selecteren?
Nee. De vraag naar bruikbare shots, materiaalspecifieke levering, installatie van de matrijs, openingsruimte, vereiste bewegingen, verwijdering van onderdelen en vervolgwerkzaamheden moeten ook worden beoordeeld. Een geadverteerd containervolume is een screeningreferentie, geen volledige selectiemethode voor een onregelmatig technisch onderdeel.
Kan een HDPE-machine een gespecificeerde technische kunststofkwaliteit verwerken?
Dat vereist een soortspecifieke beoordeling van de materiaalvoorbereiding, het plastificeren, het kopgereedschap, de controles en het voorgestelde proces. Een gepubliceerde HDPE-extrusiesnelheid bewijst geen resultaat met een andere hars. Bevestig de configuratie en voer een representatieve proef uit met het beoogde materiaal.
Waarom kan een onderdeel wel aan zijn gewichtsdoel voldoen, maar de wanddiktecontrole niet doorstaan?
Gewicht beschrijft het hele onderdeel, terwijl een diktecontrole een locatie meet. Materiaal kan tussen regio's verschillend worden verdeeld zonder een overeenkomstige verandering in het totale gewicht. Breng de defecte locatie in kaart en onderzoek de relevante materiaal-, gereedschaps- en procesomstandigheden voordat u besluit hoe u deze kunt corrigeren.
Zorgt het passeren van een machine-FAT voor een volledige goedkeuring van de productieonderdelen van de klant?
Nee. FAT dekt het overeengekomen acceptatiebereik van de apparatuur. Validatie van afgewerkte onderdelen en goedkeuring van de productie door de klant vereisen hun eigen toepasselijke bewijsmateriaal. Wanneer PPAP vereist is, bevestig dan de indiening en productierunvereisten van de klant in plaats van de levering van apparatuur als goedkeuring te beschouwen.
Is het kopen van een blaasvormmachine voor de auto-industrie hetzelfde als het kopen van op maat gemaakte blaasvormonderdelen?
Nee. De aanschaf van apparatuur betreft de machines, gereedschapsinterfaces, integratie- en acceptatiemogelijkheden voor een productieproces. Bij de inkoop van afgewerkte onderdelen gaat het om de verantwoordelijkheid van een fabrikant voor de productie en levering van die onderdelen. Maak duidelijk welke reikwijdte wordt gevraagd voordat u leveranciers gaat vergelijken.
Voor een beoordeling van de uitrusting van auto-onderdelen stuurt u de tekening en materiaalvereisten doorKinggle's contactpaginaof e-mailverkoop@kinggle.com. Telefoon:+86-574-87103665. Bedrijfsinformatie is beschikbaar op deKinggle Over-pagina.
Keur het productietraject goed voordat u zich aan de machine wijdt
Begin met het onderdeel en het materiaal, bepaal het vormtraject en zet de tekening om in expliciete uitrustings- en validatie-eisen. Vergelijk vervolgens volledige voorstellen op de grens van geaccepteerde onderdelen. Een verplicht fitprobleem moet worden opgelost; een snellere cyclus of een lagere aankoopprijs kan deze niet sluiten.