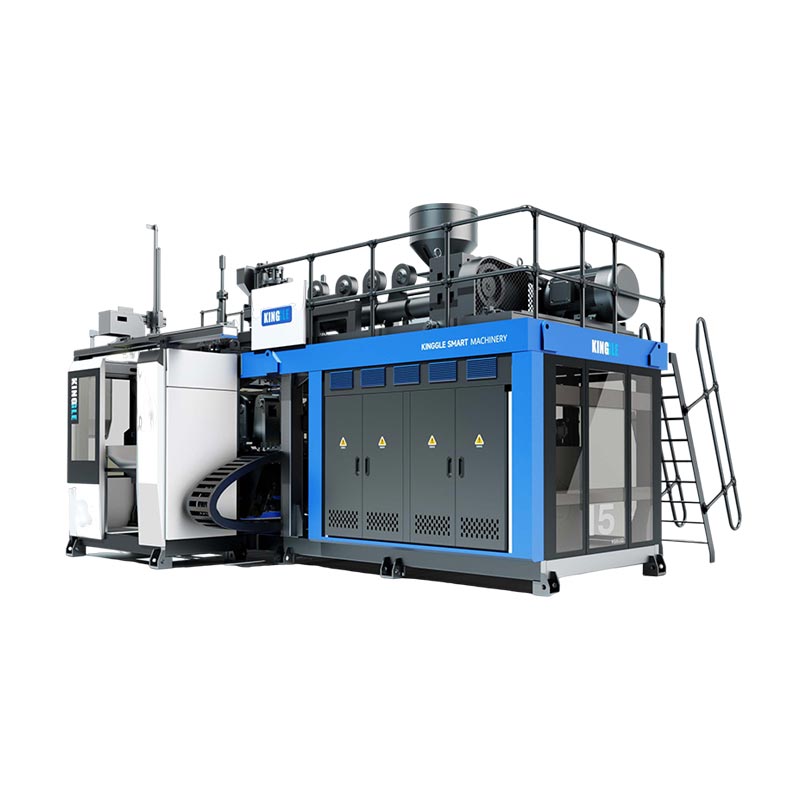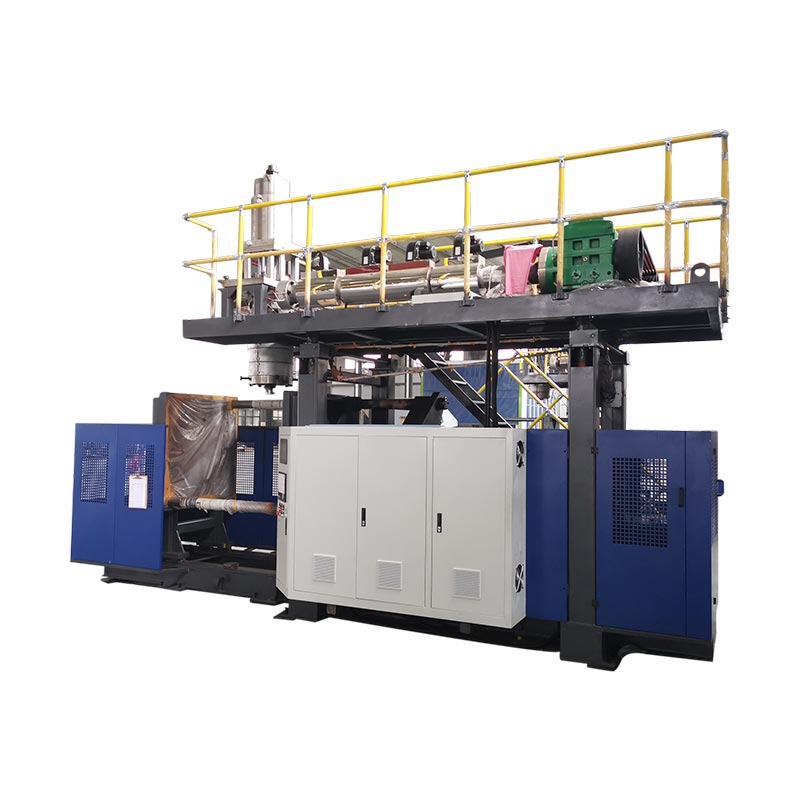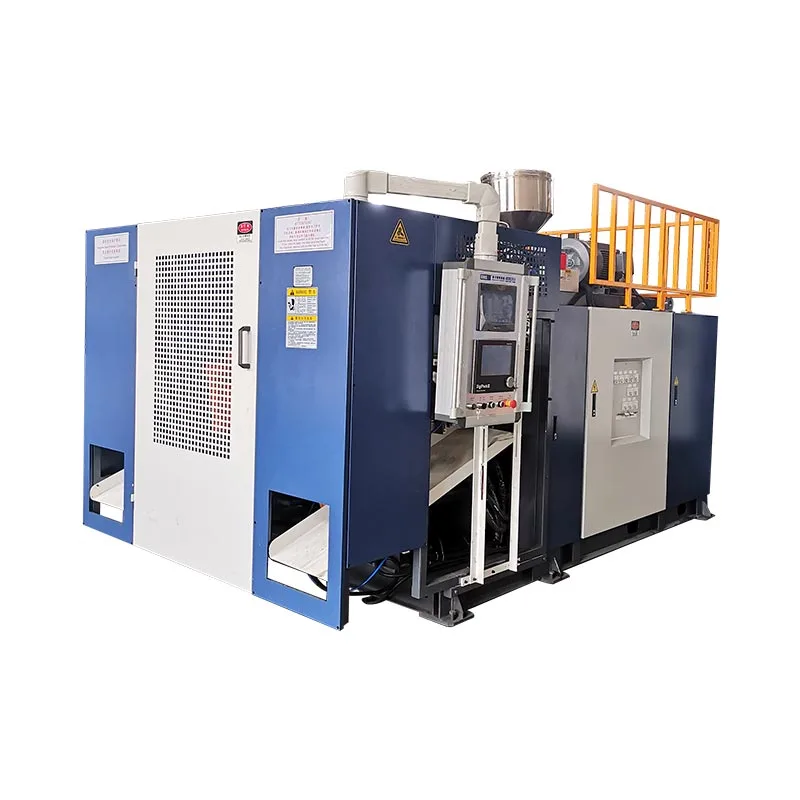
Kies een HDPE-flessenblaasmachine door de flestekening, de harskwaliteit, de matrijsindeling en de vereiste uitvoer van goede onderdelen op elkaar af te stemmen. Voor een extrusieflessenproject is de opgegeven litercapaciteit van de machine slechts een eerste filter; de uiteindelijke specificatie moet ook betrekking hebben op de nek, wandverdeling, gereedschappen en stroomafwaartse handling.
Een aanvraag voor een flessenmachine wordt veel nuttiger als deze een tekening en een gewichtsdoel bevat. Deze details zorgen ervoor dat de discussie over apparatuur verder reikt dan de machinegrootte. Ze leggen ook vragen bloot die duur zijn om te ontdekken nadat de mal is gebouwd.
Begin met een flestekening die iemand kan citeren
Het nominale volume van een fles laat veel beslissingen open. Een hoge, smalle container en een korte, brede container kunnen dezelfde hoeveelheid bevatten. Hun malenveloppen, nekposities en afhandelingsregelingen moeten nog afzonderlijk worden beoordeeld. Stuur de volledige tekening in plaats van een leverancier te vragen apparatuur alleen op basis van de capaciteit te selecteren.
Vermeld de maximale buitenafmetingen, het beoogde eindgewicht en de sluitingstekening. Identificeer het labelpaneel, de schouder, de basis en eventuele handvaten. Markeer afmetingen die van belang zijn voor het vullen, afdekken of verpakken. Als een monsterfles de enige referentie is, geef dan aan welke kenmerken moeten blijven en welke kunnen veranderen.
Scheid het nominale vulvolume van het randvolume. Geef ook aan of het aangegeven gewicht inclusief eventuele verwijderbare flitser is. Een tekening met een onduidelijke gewichtsbasis kan ertoe leiden dat de matrijzenmaker en machineleverancier verschillende doelstellingen nastreven.
| Invoer | Wat de apparatuurbeoordeling nodig heeft |
|---|---|
| Fles lichaam | Afmetingen, volumebasis, vorm, handvat en goedgekeurd gewichtsbereik. |
| Hals en sluiting | Afwerkingstekening, dop- of pompdetails, afdichtingsoppervlak en inspectiemethode. |
| Materiaal | Harskwaliteit, kleur, additieven en voorgesteld maalgoed of PCR-gehalte. |
| Productieplan | Vereiste geaccepteerde output, ploegendiensten, productmix en geplande omschakelingen. |
| Kwaliteitseisen | Kritische wanden, afmetingen, uitstraling en toepasselijke pakkettesten. |
Vanuit de machinebouwkant is de nuttige vraag of één overeengekomen opstelling aan al deze eisen samen kan voldoen. Een koper kan het uiterlijk van de fles goedkeuren terwijl het afvulteam toch een andere halshoogte nodig heeft. Door dit probleem vroegtijdig op te lossen, blijft het uit de acceptatiefase van de apparatuur.
Stuur voor een bestaande fles de huidige tekeningrevisie en representatieve monsters samen. Leg elk bekend probleem uit, zoals moeilijke afdekking of een zwakke ondernaad. Het doel is om de juiste kenmerken te behouden en tegelijkertijd de leverancier een duidelijk probleem te geven om op te lossen.
Kinggle'sontwerpgids voor extrusieblaasvormenverbindt deze productinputs met de matrijs-, afknijp-, koeling- en machine-interfaces. Bewaar dat tekeningenpakket bij de offerte, zodat latere configuratiewijzigingen een zichtbare referentie hebben.
Geef de HDPE-kwaliteit op, niet alleen de polymeernaam
HDPE beschrijft een materiaalfamilie. Het identificeert geen volledige verwerkingsspecificatie. LyondellBasell somt HDPE-kwaliteiten op voor verschillende processen, waaronder extrusieblaasgieten, spuitgieten en rotatiegieten. Een aankoopnota waarop alleen "HDPE" staat, laat het werkelijke cijfer onopgelost.Bron: LyondellBasell HDPE-overzicht.
Stuur het actuele technische gegevensblad van de harsleverancier met de flestekening mee. Noteer de kwaliteitsaanduiding en de testomstandigheden naast de smeltvloeiwaarde. Geef de machineleverancier ook de voorgestelde kleurmasterbatch en additieve informatie. Deze input hoort thuis in het proefplan, ook als de fles er simpel uitziet.
Bespreek voor een fles met wasmiddel of huishoudchemicaliën de weerstand tegen barsten door omgevingsinvloeden met de hars- en verpakkingsteams. ExxonMobil beschrijft de afwegingen tussen ESCR, verwerkbaarheid, stijfheid en andere fleseigenschappen in zijn technische HDPE-programma. Een harskeuze moet de eisen van het uiteindelijke pakket weerspiegelen en niet zozeer een enkele materiaaleigenschap.Bron: ExxonMobil PE Innovation Week, HDPE-fles- en containersessie.
Ook maalgoed en post-consumer gerecycled materiaal hebben duidelijke definities nodig. Vermeld de bron, het geplande aandeel en de wijze van verwerking. Houd een register bij van de materiaalpartij die ter goedkeuring wordt gebruikt. Als bij een offerte wordt uitgegaan van nieuwe hars, maar bij de productie een ander mengsel wordt gebruikt, vertegenwoordigt de oorspronkelijke proef niet langer de volledige productieomstandigheden.
Bij een nuttig verzoek wordt de leverancier gevraagd het materiaal dat voor zijn outputvoorstel wordt gebruikt, te documenteren. Dat maakt latere wijzigingen makkelijker te beoordelen. Het geeft beide partijen ook een gemeenschappelijke referentie als gewicht, uiterlijk of processtabiliteit tijdens de inbedrijfstelling verandert.
Materiaalkeuze en machinekeuze moeten daarom samen bewegen. Mocht de keuze tussen HDPE en PP nog openstaan, los dat dan eerst op met de producteisen. DeHDPE versus PP-vergelijkinglicht dat eerdere besluit toe; deze gids gaat ervan uit dat een HDPE-flessenproject de beoogde route is.
Zorg ervoor dat de machinenaam het juiste proces beschrijft
Kopers gebruiken verschillende namen voor soortgelijke apparatuur: HDPE-flessenmaakmachine, HDPE-flessenblaasmachine en HDPE-blaasvormmachine. Deze termen helpen het beoogde product te beschrijven. De offerte moet nog steeds het daadwerkelijke gietproces en de apparatuuropstelling identificeren.
Bij extrusieblaasvormen vormt het extrusiesysteem een gesmolten buis, een parison genaamd. De mal vangt het op, lucht zet het uit tegen de holte en het onderdeel koelt af voordat het wordt verwijderd. Trimmen en inspecteren bereidt de fles vervolgens voor op de volgende bewerking. Kinggle legt de volgorde van de apparatuur uit in zijncontinue blaasvormmachine gids.
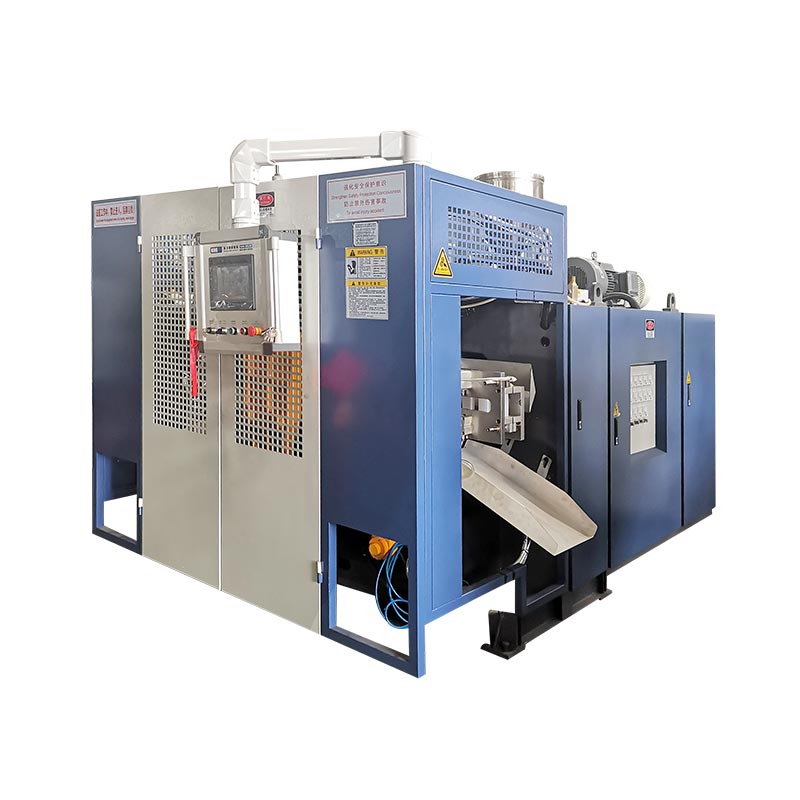
Voor de flesprojecten die hier worden besproken, begint u de beoordeling met deserie continue extrusiemachines. Zorg er vervolgens voor dat de mal-en-kop-opstelling overeenkomt met het onderdeel. De aanwezigheid van een handvat, een ongebruikelijke schouder of een grote nek moet een gereedschapsvraag worden, in plaats van te verdwijnen onder een generieke machinebeschrijving.
Een zoektocht naar een machine voor het maken van plastic flessen kan ook op preforms gebaseerde systemen opleveren. Deze resultaten bewijzen geen compatibiliteit met een extrusieflessenproject. Vraag of het voorgestelde systeem begint met harspellets en een parison vormt, of begint met een aparte preform. Zet het antwoord in het technische aanbod.
Om dezelfde reden mag u geen machines selecteren uit alleen een demonstratievideo. Identificeer de weergegeven hars, het flesgewicht, de opstelling van de kop en het eindproduct. Een machine die een andere verpakking vormt, kan de volgorde ervan aantonen zonder de cyclus of kwaliteit te bewijzen die voor uw fles vereist is.
Als de proceskeuze open blijft, gebruik dan de bredereblaasvormmachine gidsvoordat u de specificatie verfijnt. Zodra de route is overeengekomen, moet de offerte het model, de tooling, het materiaalsysteem en de inbegrepen bewerkingen vermelden. Dat geeft de koper een bruikbare apparatuurbeschrijving in plaats van een verzameling zoektermen.
Drie Kinggle-referenties laten zien waarom liters slechts een startpunt zijn
In de onderstaande tabel zijn geselecteerde waarden uit drie Kinggle-productpagina's samengebracht. Dit zijn gepubliceerde machinereferenties, gecontroleerd op 29 september 2026. Ze helpen bij het screenen van een uitrustingsvoorstel; de fles en het gereedschap vereisen nog steeds een projectbeoordeling.
| Gepubliceerd veld | KGB2L | KGB5L | KGB5D |
|---|---|---|---|
| Stationsopstelling | Enkel | Enkel | Dubbele |
| Maximale containercapaciteit | 2 liter | 5 liter | 5 liter |
| HDPE-smeltcapaciteit | 30 kg/u | 55 kg/u | 80 kg/u |
| Schroefdiameter | 50 mm | 60 mm | 70 mm |
| Klemkracht | 40 kN | 65 kN | 65 kN |
| Maximale vormgrootte, B × H | 360 × 380 mm | 410 × 450 mm | 410 × 450 mm |
| Dikte van de mal | 160 tot 300 mm | 200 tot 310 mm | 200 tot 310 mm |
| Dubbele snijkophartafstand | 130 mm | 150 tot 180 mm | 150 tot 180 mm |
Bronnen: de drie gekoppelde Kinggle-productpagina's. De gepubliceerde smeltcapaciteit is een referentie voor de materiaaldoorvoer. Het is geen gegarandeerd tarief voor afgewerkte flessen. De rij tussen de snijkoppen beschrijft die configuratie; er wordt niet vastgesteld dat in elk basiscitaat een dubbele kop is opgenomen.
Vergelijk de twee 5 L-vermeldingen. Beide publiceren dezelfde maximale matrijsafmetingen en klemkracht. Hun schroefdiameters en HDPE-smeltcapaciteiten verschillen. De keuze voor het dubbelstationplatform houdt dus meer in dan het toevoegen van een nieuwe matrijspositie aan een verder identieke specificatie.
Voor een koper leidt die vergelijking tot een praktisch verzoek: toon naast het gekozen model de voorgestelde matrijsindeling en materiaalvraagberekening. Een machine kan de controle op het nominale flesvolume doorstaan, terwijl de voorgestelde holte-indeling nog moet worden aangepast.
De kleinere KGB2L-referentie heeft ook een ander gereedschapsbereik en een gepubliceerde dubbele kopafstand. Een fles die als enkel onderdeel voor dat platform geschikt is, heeft mogelijk een aparte beoordeling nodig wanneer de koper meerdere onderdelen per vormgebeurtenis aanvraagt. Het flesvolume alleen kan die vraag niet oplossen.

Bewaar de modelvergelijking bij de productbeschrijving. Als de fles breder wordt, het gewicht verandert of de productiedoelstelling toeneemt, bezoek dan de getroffen velden opnieuw. Dit is nuttiger dan het selecteren van de grootste machine op de lijst en ervan uitgaan dat elke kleinere fles past in de standaardconfiguratie.
Controleer de matrijs, matrijskoppen en stations op dezelfde tekening
Het aantal stations, het aantal medewerkers en het aantal caviteiten beschrijven verschillende delen van de productieregeling. Een tweede station zorgt voor een andere matrijspositie. Meerdere matrijsuitgangen bieden meerdere parisons. Vormholtes definiëren de producten die worden gevormd tijdens een vormgebeurtenis. Het voorstel moet laten zien hoe deze onderdelen samenwerken.
Kinggle'sgeleider met meerdere koppen versus geleider met meerdere holteslegt de terminologie uit. Gebruik het om de lay-outtekening te lezen en vraag vervolgens naar het werkelijke aantal stopcontacten en de afstand. De woorden "dubbele machine" laten te veel ruimte voor misverstanden.
Begin met de fysieke fit
Vergelijk de matrijsafmetingen met de goedgekeurde machinetekening. Inclusief montagedetails, dikte, openingsafstand en aansluitingen. Laat de definitieve goedkeuringsbeoordeling over aan de leveranciers van apparatuur en matrijzen; een catalogusmaximum toont niet elke slang, fitting of bewegend onderdeel.
De kopafstand is een aparte controle. Het kan zijn dat meerdere smalle flessen in een mal passen, terwijl hetzelfde aantal bredere flessen dat niet zou doen. Vraag naar de caviteitscentra en matrijsuitgangen in één weergave. Hierdoor kunnen de leveranciers de regeling controleren voordat een van de toolingpakketten wordt vrijgegeven.
Bekijk vervolgens de productievolgorde
Kies het aantal stations uit de geplande werklast en de voorgestelde cyclus. Een machine met twee stations kan de matrijsposities afwisselen, maar het extrusiesysteem en de stroomafwaartse apparatuur moeten die volgorde ondersteunen. Kinggle'svergelijking van enkele en dubbele stationsgeeft de bredere configuratiediscussie.
Denk ook aan de productmix. Een fabriek met nabestellingen voor één fles heeft een ander planningsprobleem dan een fabriek die vaak van vorm en kleur wisselt. Vraag de leverancier om uit te leggen welke apparatuur er tussen de voorgestelde producten verandert. Houd dat antwoord gescheiden van de snelste demonstratiecyclus.
Vraag voor een nieuwe productiecel één layout aan die zowel de vormapparatuur als het afvoertraject identificeert. Laat zien waar flessen en flitser naartoe gaan nadat elke mal is geopend. Een duidelijke tekening geeft inkoop-, productie- en gereedschapsteams dezelfde afspraak om te beoordelen.
Sluit flessen per uur aan op het materiaal dat de extruder moet verwerken
Schrijf het productiedoel als geaccepteerde flessen per uur, met een gedefinieerde meetperiode. Werk vervolgens achteruit door de uitval, het grove vormmateriaal en de machinevolgorde. Dit geeft de leverancier een vraag om te evalueren in plaats van een onverklaard snelheidsverzoek.
Het gewicht van de afgewerkte fles en het bruto gegoten gewicht zijn verschillende inputs. De extruder verwerkt ook materiaal dat verwijderbare flash wordt. Het terugwinnen van dat materiaal kan invloed hebben op de materiaalbalans en de aanschafkosten, maar neemt het initiële extrusiewerk niet weg.
Illustratief planningsvoorbeeld, geen Kinggle-productietest
Ga uit van een doelstelling van 600 geaccepteerde flessen per uur, een acceptatiepercentage van 95% en 90 g bruto gevormd materiaal per flespositie. Stel dat de voltooide fles 70 g weegt.
Benodigde gevormde flessen: 600 ÷ 0,95 ≈ 632 per uur
Bruto smeltvraag: (600 ÷ 0,95) × 0,090 ≈ 56,8 kg/u
Materiaal in geaccepteerde flessen: 600 × 0,070 = 42,0 kg/u
Het verschil omvat materiaal buiten de geaccepteerde afgewerkte flessen. Het is geen berekening van permanent materiaalverlies of de hoeveelheid nieuwe hars die moet worden aangeschaft.
Deze aannames zorgen voor een bruto vraag naar smelten boven de door de KGB5L gepubliceerde referentie van 55 kg/u. Dat is een reden om het voorstel te herzien. De gepubliceerde 80 kg/u van de KGB5D maakt deze voorlopige massastroomvergelijking duidelijk, maar een flesproef moet nog steeds de cyclustijd, kwaliteit en stroomafwaartse capaciteit vaststellen.
Maak van die vergelijking geen belofte van 600 goede flessen per uur. Het voorbeeld is een screeningberekening met veronderstelde inputs. Voor de daadwerkelijke productie zijn de goedgekeurde hars, mal, gewicht, koelomstandigheden en machineconfiguratie vereist.
Geef in het uitvoerrecord aan hoe stops worden afgehandeld. Een stabiel loopinterval en een volledige dienst zijn verschillende meetvensters. Als de klant behoefte heeft aan een ploegendienstverplichting, vermeld dan de afgesproken afhandeling van opstart, inspectie, geplande pauzes en omschakelingen.
De producttabellen van Kinggle bestempelen hun snelheidsreferentie als droogcyclus. Noteer dat etiket nauwkeurig en vraag om een afzonderlijk geaccepteerd outputvoorstel voor uw fles. De koper moet het opgegeven resultaat kunnen herleiden tot een proeftoestand en een telmethode.
De fles moet langs de hals, de wand en de bodem passeren
Een nuttig goedkeuringsvoorbeeld vertegenwoordigt het pakket dat de klant gaat vullen en verzenden. Begin samen met de fles en de beoogde sluiting. Vraag het verpakkingsteam om de afdichtingskenmerken, afmetingen en testmethoden te identificeren die de acceptatie zullen bepalen.
Voor de hals de afwerkingstekening en de goedgekeurde dop, pomp of andere sluiting meesturen. Leg vast welke meters of metingen het resultaat zullen controleren. Een visuele inspectie van het fleslichaam kan niet uitwijzen of de sluitingsinterface voldoet aan de tekening.
Definieer voor de muur de locaties die ertoe doen en hoe deze worden gemeten. Het gemiddelde flesgewicht is nuttig voor de productiecontrole, maar het lokaliseert het materiaal in het onderdeel niet. Een overeengekomen wandkaart maakt de schouder, het handvatgebied en de basis gemakkelijker bespreekbaar tijdens een proef.
Deparisonprogrammering en gids voor wanddiktelegt uit hoe profielcontrole zich verhoudt tot materiaaldistributie. Gebruik die discussie om het gewenste resultaat te definiëren. Het aantal controlepunten alleen is geen vervanging voor afgemeten flessen.
Maak aan de basis afspraken over de betreffende naad, stavlak en uiterlijkcontrole. Neem eventuele vereiste lek-, val- of bovenbelastingstesten op in het acceptatieplan, met de bijbehorende methode en criteria. De geldende eisen komen voort uit het gebruik en de klantspecificatie van het pakket.
Neem monsters op een manier waarbij de herkomst zichtbaar blijft. Identificeer de holte en het station, noteer de instellingen en bewaar de details van de materiaalbatch. Als een resultaat per positie verschilt, kan het team dit herleiden tot een specifiek deel van de opstelling.
Bewaar goedgekeurde monsters en inspectiegegevens bij de definitieve revisie van de tekening. Ze geven opdrachtgevende teams iets nauwkeurigers dan een foto om te reproduceren. Deacceptatietestgids voor machinefabriekenbiedt een raamwerk voor het documenteren van de run en het bewijs achter acceptatie.
Vraag een flessenproductiecel aan met een gedefinieerde scope
Bij een basismachineofferte kunnen meerdere projectitems buiten de prijs vallen. Vraag de leverancier om de inbegrepen matrijs, kopgereedschappen, materiaalbehandeling en verdere bewerkingen te identificeren. Zet door de koper geleverde apparatuur op dezelfde lijst, zodat het installatieteam de volledige grens kan zien.
Controleer de lucht- en watervereisten ten opzichte van de voorgestelde configuratie. Leg de benodigde leveringsvoorwaarden en aansluitlocaties vast in de projectdocumenten. Kinggle'shulpprogramma en fabriekslay-outgidsomvat de informatie die nodig is voor de voorbereiding van de locatie.
Bepaal waar het trimmen en lektesten zullen plaatsvinden. Leg uit hoe flessen het vul- of verpakkingsproces bereiken en hoe afgekeurde onderdelen de lijn verlaten. Wanneer er om een automatische functie wordt gevraagd, vraag dan aan de leverancier om de apparatuur die deze functie uitvoert en de interface ervan met de vormmachine te noemen.
Gebruik de volgende volgorde om een offerteaanvraag voor te bereiden. Elke stap levert iets op waar de leverancier naar kan kijken, in plaats van een algemene voorkeur voor een snelle of volautomatische machine.
- Voeg de fles- en sluitingstekeningen toe, of stuur duidelijk geïdentificeerde monsters.
- Vermeld de harskwaliteit, het uiteindelijke gewicht en de voorgestelde materiaalmix.
- Stel het geaccepteerde outputdoel in en leg het ploegen- en productwijzigingsschema uit.
- Beschrijf bestaande matrijzen, hulpmiddelen en fabrieksdiensten waar de nieuwe apparatuur gebruik van moet maken.
- Definieer de vereiste inspectie, proefrapporten en uitrusting die bij de levering is inbegrepen.
Vraag de technische aanbieding om elk item te beantwoorden. Het moet het voorgestelde model en de lay-out van de gereedschappen identificeren en vervolgens de voorwaarden achter het productievoorstel uitleggen. Elke openstaande inbreng moet zichtbaar blijven totdat er overeenstemming over is bereikt.
Voor een project met meerdere flessen dient u bij aanvang het volledige assortiment in. Markeer welk product het vaakst zal worden gebruikt en dat de grootste gereedschapsbehoefte stelt. Dit helpt de leverancier om het productieschema en de apparatuuromvang te beoordelen.
Plant u een HDPE-flessenlijn?
Stuur Kinggle uw flestekening en productiedoelstelling.Vermeld de harskwaliteit, details van de sluiting en eventuele bestaande malinformatie. Deze invoer ondersteunt een configuratiebeoordeling en een offerte die is gekoppeld aan uw daadwerkelijke product.
Veelgestelde vragen
Welke machine moet ik overwegen voor HDPE-flessen?
Voor een extrusieflessenproject begint u met een continue extrusieblaasvormmachine en bekijkt u samen de flestekening, hars, mal en vereiste output. Kinggle's KGB2L, KGB5L en KGB5D bieden referentiepunten voor kleine containers. De uiteindelijke selectie is afhankelijk van het goedgekeurde gereedschap en de productieomstandigheden.
Kan een blaasvormmachine van 5 liter kleinere flessen produceren?
Mogelijk, als de mal, het matrijsgereedschap, de afstand en de verwijderingsregeling geschikt zijn voor die flessen. De maximale containercapaciteit definieert niet elk compatibel product. Stuur de kleinere flestekeningen en productiedoelen en vraag vervolgens de leverancier om de volledige configuratie voor elk product te bevestigen.
Heeft een dubbelstationmachine een dubbele snijkop nodig?
Nee. Stations zijn matrijsposities, terwijl matrijsuitgangen bepalen hoeveel parisons er tijdens een gietevenement worden aangevoerd. Een citaat moet beide afzonderlijk identificeren. Controleer de voorgestelde caviteitsindeling, de matrijskopafstand en de matrijssets voordat u twee machineaanbiedingen vergelijkt.
Hoeveel HDPE-flessen kan de machine per uur maken?
Het antwoord hangt af van de fles, het bruto vormgewicht, het materiaal, de gereedschappen, de cyclus en de acceptatiecriteria. Specificeer de doelstelling als geaccepteerde flessen per uur onder afgesproken voorwaarden. Gebruik de gepubliceerde smeltcapaciteit voor een eerste controle van de materiaalvraag en controleer vervolgens de hoeveelheid afgewerkte flessen in de proef.
Kan de machine gerecycled HDPE gebruiken?
Bevestig de feitelijke materiaalbron en de beoogde vermenging met de leverancier. Neem dat materiaal mee in de proef en beoordeel de resulterende flessen aan de goedgekeurde eisen. Een generieke beschrijving van een HDPE-machine geeft niet voor elk pakket een aanvaardbaar percentage gerecyclede inhoud aan.
Welke informatie is nodig voor een offerte voor een HDPE-flessenmachine?
Geef fles- en sluitingstekeningen, harskwaliteit, streefgewicht, geaccepteerde outputvereiste en productwijzigingsschema. Voeg bestaande maldetails, locatievoorzieningen en de vereiste downstreamapparatuur toe. Maak afspraken over de proef- en inspectiecriteria, zodat de offerte een productieresultaat beschrijft dat beide partijen kunnen beoordelen.
Machinereferenties linken naar de gepubliceerde productpagina's van Kinggle. Het numerieke productievoorbeeld maakt gebruik van vermelde aannames en is geen gemeten machineresultaat. Gebruik voor een specifieke bestelling de overeengekomen technische specificatie, gereedschapstekeningen en acceptatiegegevens.