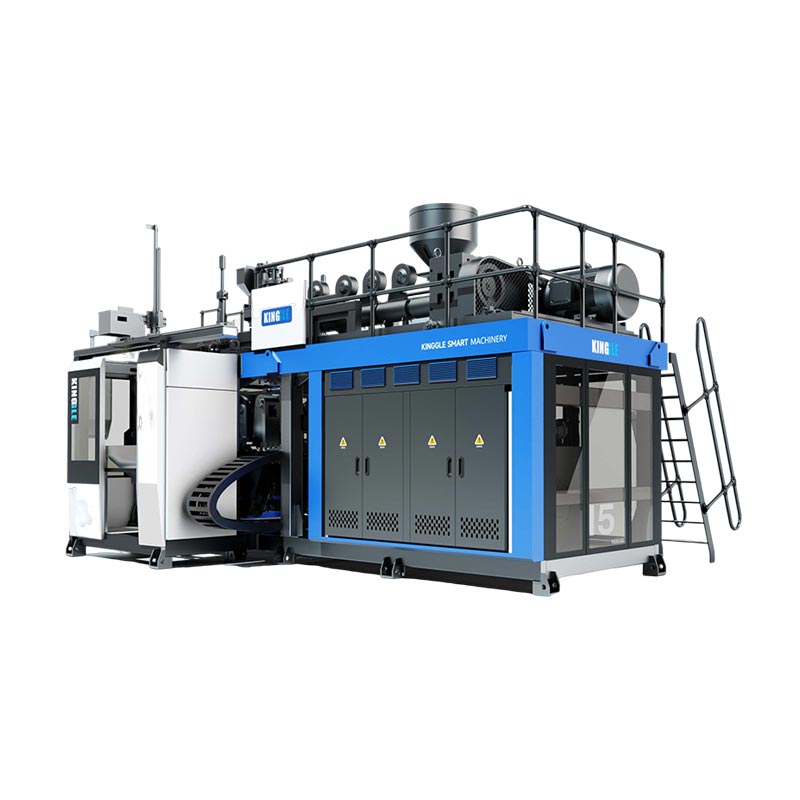
Kies een automatische blaasvormmachine op basis van het product dat hij moet leveren en de bewerkingen die na het gieten plaatsvinden – en niet op basis van het woord ‘automatisch’ op de offerte. Voor extrusieblaasvormen specificeert u de hars, het gereedschap, het uitnemen, het trimmen, de inspectie en de overdracht als één productiesysteem. We raden aan om de configuratie goed te keuren op basis van geaccepteerde containers op het uiteindelijke lospunt, en niet op basis van een droogcycluscijfer uit de catalogus.
Een vormmachine kan een automatische cyclus uitvoeren terwijl mensen nog steeds flash verwijderen, flessen controleren of dozen vullen. Voor een klein, wisselend assortiment kan dat de juiste regeling zijn. Het is een verkeerde regeling als de investeringscase ervan uitgaat dat die banen zijn verdwenen. Definieer de grens voordat u prijzen vergelijkt.
Vijf beslissingen die er toe doen vóór een bevel
- Stem het gietproces af op het onderdeel voordat u de automatiseringsniveaus vergelijkt.
- Definieer elke overdrachts- en afwerkingsbewerking, inclusief werk dat handmatig blijft.
- Breng de vormsnelheid in evenwicht met de trim-, inspectie- en verpakkingscapaciteit.
- Test foutherstel en omschakelingen, niet alleen een ononderbroken productie.
- Vergelijk de totale lijnkosten per geaccepteerde container onder dezelfde voorwaarden.
Wat houdt “automatisch” in bij blaasgieten?
‘Automatisch’ beschrijft hoe de activiteiten worden gecontroleerd. Het identificeert niet hoe het plastic onderdeel wordt gevormd. Een automatische extrusieblaasmachine en een PET-flessenblaasmachine kunnen beide geprogrammeerde sequenties uitvoeren, maar ze hebben verschillende materiaalvoorbereiding, gereedschap en afwerking nodig. Een koper die op zoek is naar een volautomatische blaasvormmachine moet eerst de procesvraag beantwoorden.
Bij extrusieblaasvormen vormt de machine een gesmolten buis, een parison genaamd. De mal vangt die buis op en lucht vormt het holle deel. PET-rekblaasgieten maakt gebruik van een voorvorm die wordt uitgerekt en opgeblazen. Deze verschillende startvormen verklaren waarom een PET-voorvorm-laadgids geen volledige aankoopgids is voor een HDPE-wasmiddelflessenlijn.
| Beslissing | Extrusie blaasvormen | PET-stretchblaasgieten |
|---|---|---|
| Startformulier | Geëxtrudeerde gesmolten parison | PET-voorvorm |
| Gemeenschappelijke koopcontext | HDPE-flessen, handvatcontainers en industriële holle onderdelen | Heldere drankflessen gemaakt van preforms |
| Automatiseringsvragen | Deelvrijgave, flitsverwijdering, trimmen, testen en overbrengen | Hanteren van voorvormen, opwarmen/uitrekken en overbrengen van flessen |
Procesreferentie:Kinggle's handleiding voor blaasvormmachines. Productgeometrie en harskwaliteit bepalen de uiteindelijke proceskeuze.
Scheid de machine, de cel en de lijn
Een automatische cyclus op machineniveau omvat de afgesproken vormvolgorde. Een geautomatiseerde cel voegt een gedefinieerde afhandeling of afwerking rond die machine toe. Een productielijn verbindt opeenvolgende bewerkingen via een overeengekomen geaccepteerde productgrens. Het verpakken kan binnen die grens plaatsvinden, maar het kan ook een afzonderlijke fabrieksactiviteit blijven.
Dit zijn nuttige inkooponderscheidingen, geen belofte dat iedere leverancier dezelfde terminologie gebruikt. Zet de feitelijke handelingen in de specificatie. “Volautomatisch” zonder apparatuurlijst laat te veel ruimte voor verschillende interpretaties.
Wij geven de voorkeur aan een specifieke omschrijving zoals “automatisch gieten, gericht uitnemen, ontbramen en op lekkage getest lossen” boven een breed etiket. Het vertelt de koper waar het eindproduct verschijnt en wat nog aandacht behoeft. Voor het aanvullen van materiaal, het nemen van monsters, het verwerken van schroot en het wisselen van dozen zijn ook eigenaren nodig, zelfs als de normale vormvolgorde plaatsvindt zonder herhaalde handmatige handelingen.
Op dezelfde manier is automatische besturing niet hetzelfde als een volledig elektrische aandrijving. Aandrijvingstype, stationsindeling, personeelsbestand en automatiseringsomvang zijn afzonderlijke keuzes. Beoordeel ze allemaal op hun werk in plaats van ze als één premiumspecificatie te behandelen.
Begin met het onderdeel en het productieschema
Het nominale volume van een fles is niet voldoende om de productielijn ervan te specificeren. Een smalle ronde fles en een container met een breed handvat kunnen hetzelfde vloeistofvolume bevatten, maar hebben verschillende mallen, uitneemgereedschappen en steunen nodig. De lijn moet rekening houden met de daadwerkelijke uiterlijke vorm, en niet met een abstract ‘2L-product’.
Begin met de onderdeeltekening en de verwachte eindtoestand bij het lossen. Registreer de halsafwerking, handgreepopening, lichaamsafmetingen, streefgewicht en kritische kwaliteitseisen. Bevestig de exacte harskwaliteit, het kleurenpakket en de overeengekomen staat van hergebruik of maalgoed. Deze gegevens maken een voorgestelde proef relevant voor de beoogde functie.
Vertaal het verkoopplan naar een productievereiste
Definieer geaccepteerde containers per ploegendienst, naast het aantal ploegendiensten, batchgroottes en wijzigingsfrequentie. Een hoog uurtarief is minder nuttig als de meeste orders kleine oplages en uitgebreide gereedschapswisselingen vereisen. Een langzamere maar gemakkelijker te vervangen cel past mogelijk beter bij die productiemix. Geen van beide conclusies kan worden getrokken op basis van de maximale catalogusproductie alleen.
Vermeld de productfamilie, niet alleen de eerste lanceringsfles. Identificeer het breedste deel, het zwaarste deel en het moeilijkste deel om vast te pakken of te trimmen. Dit kunnen verschillende SKU's zijn. Bepaal vervolgens welke producten op de eerste build moeten worden uitgevoerd en welke toekomstige gereedschappen of afzonderlijke apparatuur vereisen.
- Bevries het testartikel:tekeningrevisie, hars, eindgewicht en vereiste tests.
- Stel de leveringsconditie in:getrimd, geïnspecteerd, georiënteerd, geteld of verpakt.
- Definieer het schema:goede containers per dienst, openingstijden en geplande SKU-wijzigingen.
- Controleer de gereedschapsfamilie:mallen, kopsteek, grijpbevestigingen, trimnesten en testzegels.
- Keur de celenvelop goed:nutsvoorzieningen, bewaking, servicetoegang en productstroom.
Aantal stations, matrijzenuitgangen en holtes moeten afzonderlijk worden beoordeeld. Twee stations betekenen niet twee verkooppunten. Een blaasvormmachine met meerdere koppen maakt niet elke flesvorm compatibel met de uitlaatafstand. Een meerlagenkop beschrijft de wandconstructie, niet het aantal afgewerkte containers per evenement.
Kinggle'sgeleider met meerdere koppen versus geleider met meerdere holtesverklaart deze configuratieverschillen. Gebruik die beoordeling voordat u de automatiseringsindeling repareert. Zodra de caviteitsopstelling is geregeld, moet de uitneem- en afwerkingsapparatuur elke positie behouden door middel van overdrachts- en kwaliteitscontroles.
Het nuttigste onderzoek omvat daarom een tekening, materiaalspecificatie, productieschema en kwaliteitsdefinitie. Voor een productielijn voor HDPE-flessen kan een verzoek om een “automatische machine voor het maken van plastic flessen” zonder deze input niet de juiste lijnomvang opleveren.
Controleer de machinesystemen die de productkwaliteit bepalen
Stroomafwaartse automatisering kan een onstabiele parison, een ongeschikte afknijp of een onderdeel dat de mal te zacht maakt om te hanteren, niet repareren. Het gietproces moet een herhaalbaar artikel opleveren voordat het overdrachtsysteem herhaalbare resultaten kan opleveren. Anders wordt de robot een precieze manier om inconsistente onderdelen te verplaatsen.
De belangrijkste onderdelen van een blaasvormmachine zijn de extruder, de matrijskop, de klemeenheid, het blaassysteem, de koelcircuits en de bedieningselementen. Bekijk hun bijdrage aan het goedgekeurde onderdeel in plaats van te kiezen op basis van alleen de componentnamen. Een erkend PLC-merk zorgt bijvoorbeeld niet voor de geleverde receptfuncties of downstream-communicatie.
| Systeem | Wat te beoordelen | Bewijs op te vragen |
|---|---|---|
| Extrusie en matrijskop | Harsgeschiktheid, bruto vraag naar parison en afzetbalans | Productiemonsters en geïdentificeerde materiaalomstandigheden |
| Parijse controle | Wandverdeling op de kritieke locaties van het onderdeel | Positiespecifieke metingen en opgeslagen recept |
| Vorm en klemming | Gereedschapspassing, afknijpen en vrijgavespeling | Goedgekeurde tekeningen en inspectie van gegoten onderdelen |
| Koeling en handling | Deelstijfheid op de geplande los- en grijppunten | Overdracht proef met het eigenlijke onderdeel |
| Controles | Volgorde, alarmen, receptomvang en stroomafwaartse signalen | Functiedemonstratie en interfacelijst |
Een concrete referentie: Kinggle’s 2 L single-station machine
DeKGB2L-productpaginavermeldt een maximale containercapaciteit van 2 L, een schroef van 50 mm, een HDPE-smeltcapaciteit van 30 kg/u en een maximale malgrootte van 360 × 380 mm. Het beschrijft ook configuraties met twee, drie en vier uitlaten voor kleinere flessen in het bereik van 100 ml – 1 liter. Deze waarden helpen bij het screenen van een voorgestelde baan; ze vervangen geen tooling review.
Op dezelfde pagina wordt 600 PC/HR gelabeld als “Uitvoer (droogcyclus).” Dat is niet de geaccepteerde output van een geïdentificeerde shampoofles, schimmel en afwerkingslijn. Een productievereiste heeft het feitelijke materiaal, de koeltijd, actieve posities en inspectieconditie nodig. Behandel de droge-cyclusinvoer als de gepubliceerde bewegingsreferentie.
Controleer voor een voorstel met meerdere uitlaten de gecombineerde bruto parisonmassa en de passing van de holte. Het gewicht van de afgewerkte fles is exclusief de flits die de extruder ook levert. Meer afzetmogelijkheden kunnen de vraag naar extrusie, koeling en afwerking samen vergroten. Alleen het aantal medewerkers kan geen bruikbare productiesnelheid vaststellen.
Wij keuren het vormsysteem pas goed als de kritische onderdeelmetingen en het overdrachtsgedrag stabiel zijn onder de afgesproken omstandigheden. Als u een transportband toevoegt voordat u deze problemen oplost, wordt het probleem nog verder op de agenda gezet. Gebruik voor wandverdeling deparison-programmeergidsnaast de producttekening.
Specificeer de lijn van invoer tot geaccepteerde containers
De sterkste specificatie voor automatisering van blaasgieten volgt het product tijdens elke bewerking. Er staat wat elke module ontvangt, wat deze oplevert en wie eigenaar is van de verbinding met de volgende module. Dit is nuttiger dan een lange lijst robots, transportbanden en sensoren zonder afgesproken procesgrens.
Kinggle is gepubliceerdautomatiseringsmogelijkhedenomvatten stroomafwaarts trimmen, inspectie en verpakking. Voor een flessenproject vertaalt u die mogelijkheid naar een gedefinieerde reikwijdte. Automatisch ontbramen, nektrimmen, lektesten en verpakken zijn verschillende functies; geen enkele mag stilletjes worden aangenomen uit de aanwezigheid van een andere.
| Operatie | Vraag om op te lossen | Acceptatiecontrole |
|---|---|---|
| Voeden | Wie levert het transport, het mengen en de controle op materiaalniveau? | Het goedgekeurde materiaal bereikt de hopper zonder ongeplande aanvoeronderbreking. |
| Afhalen | Waar wordt het onderdeel vastgegrepen en welke richting verlaat de eenheid? | Geen gemiste overdracht of onaanvaardbare markering op het testartikel. |
| Ontbramen en trimmen | Welke flits- en afwerkingsfuncties zijn verwijderd? | Vereiste randen, nek- en handgreepopeningen voldoen aan de onderdeeldefinitie. |
| Inspectie en afkeuring | Welke tests zijn inline en hoe worden mislukte onderdelen gescheiden? | Overeengekomen uitdagingsmonsters worden geïdentificeerd en correct gerouteerd. |
| Transporteren en verpakken | Welke flesconditie en opstelling moet het volgende station bereiken? | Overdrachts-, accumulatie- en eindtellingswerkzaamheden tegen het afgesproken tarief. |
Geef elke grens een integratie-eigenaar met de naam. Als de machineleverancier de uitname verzorgt en een andere leverancier de lektester, moet iemand nog steeds de flesoriëntatie, overdrachtshoogte, afstand en controlehanddruk goedkeuren. Het kopen van compatibel ogende modules is niet hetzelfde als het kopen van een geïntegreerde cel.
Spreek af hoe ‘gereed’, ‘onderdeel aanwezig’, ‘cyclus voltooid’ en foutcondities worden weergegeven waar deze signalen nodig zijn. Identificeer welke controller een stop initieert en welke unit de initiërende fout rapporteert. De exacte architectuur is projectspecifiek, maar de verantwoordelijkheid mag niet vaag blijven.
Controleer de schrootstroom afzonderlijk van de geaccepteerde productroute. Verwijderde flitser moet worden opgehaald en er moet overeenstemming over worden bereikt. Hergebruik is afhankelijk van de materiaal- en producteisen; een automatische maalverbinding staat geen enkel maalpercentage toe. Houd het materiaalrecept gecontroleerd.
Voor het testen van flessenlekken definieert u de testmethode, de bevestiging, de afdichtingsconditie en de overeengekomen testmonsters. Een teststation moet meer doen dan alleen een groen resultaat weergeven. Het moet storingen op betrouwbare wijze scheiden en tellingen registreren zonder dat afgekeurde onderdelen onopgemerkt terugkeren naar de transportband voor goede producten.
De scopetekening moet ook de toegang tot onderhoud en het vervangen van mallen weergeven. Gebruik Kinggle'shulpprogramma en fabriekslay-outgidsom stroom, lucht, water en ruimte te coördineren met alle inbegrepen hulporganisaties.
De overdracht kan de productie beperken voordat de vormmachine dat doet
Een productielijn voor blaasgieten levert alleen wat de aangesloten activiteiten kunnen ondersteunen. De snelste module kan niet oneindig compenseren voor een langzamere trimmer, tester of pakstation. Buffers geven de lijn de tijd om te herstellen van een korte onderbreking; ze nemen geen oplossing voor een aanhoudende capaciteitsmismatch.
Zet eerst elk apparatuurtarief op dezelfde basis. Betekent het aantal gietgebeurtenissen, bruto onderdelen, geteste onderdelen of geaccepteerde containers? Heeft het alleen betrekking op continu rijden, of omvat het ook bevoorrading en gewone stops? Vergelijk tarieven pas nadat deze definities overeenkomen.
Een uitgewerkt voorbeeld met een expliciet veronderstelde productiebasis
Overweeg een voorgestelde lijn die na het vormen en trimmen 480 containers per uur vrijgeeft. Stel dat de lektester met één positie 8 seconden nodig heeft voor de volledige reeks laden, testen, beslissen en lossen. De ideale capaciteit is 3.600 ÷ 8 = 450 containers per uur. Dit zijn planningsaannames, geen gemeten Kinggle-machineresultaat.
Inkomende snelheid: 480/u · Ideale testercapaciteit: 450/u · Accumulatie: 30/u
Zelfs zonder testerstops overschrijden de binnenkomende onderdelen de capaciteit met 30 containers per uur. Een buffer met 15 bruikbare posities zou 15 ÷ 30 = 0,5 uur of 30 minuten invullen. Als u de lijn start met een lege transportband, kan een korte demonstratie er bevredigend uitzien. De onbalans bestaat nog steeds.
Overweeg nu een volledige testerstop. Bij de veronderstelde inkomende snelheid van 480/u komen er 8 onderdelen per minuut binnen. Dezelfde 15 vrije posities leveren slechts 15 ÷ 8 = 1,875 minuten, ongeveer 113 seconden, op voordat die buffer vol is. De accumulatiesnelheid tijdens een vertraging en tijdens een volledige stop zijn verschillend.
Deze berekeningen zijn alleen nuttig als de posities daadwerkelijk bruikbaar zijn. Een fles die kantelt, een bewaker raakt of de vereiste richting niet kan behouden, creëert geen geldige bufferpositie. De controles hebben ook een overeengekomen reactie nodig voordat de veilige accumulatielimiet wordt bereikt.
Controleer zowel de geometrie als de snelheid
Uitneemgereedschappen en transportbanden moeten het onderdeel in de daadwerkelijke vrijgavetoestand hanteren. Identificeer een herhaalbare greeplocatie. Controleer of de nek, body of flitser deze locatie biedt en of deze door het trimmen wordt verwijderd vóór de volgende overdracht. Een functie die beschikbaar is bij de eerste ophaling bestaat mogelijk niet bij de tweede.
We zouden die gegevensketen oplossen voordat we de machinesnelheid zouden verhogen. Een lijn die in een redelijk tempo wordt overgedragen en voorspelbaar herstelt, is een beter productiemiddel dan een lijn die herhaaldelijk handmatig moet worden geherpositioneerd. De voorkeursoplossing kan bestaan uit herziene gereedschappen, een andere overdrachtsvolgorde of extra stroomafwaartse capaciteit, en niet een snellere vormcyclus.
Tel tenslotte de geaccepteerde containers na het afgesproken inspectiepunt. Houd upstream brutotellingen bij voor diagnose, maar gebruik deze niet als het verzendoutputcijfer. Kinggle'sfabrieksacceptatiegidslegt uit waarom productidentiteit, telgrenzen en observatietijd in hetzelfde record thuishoren.
Bewijs dat de lijn producten kan herstellen en wijzigen
Een soepele automatische werking bewijst slechts één bedrijfstoestand. De productie omvat ook aanvullingen, mislukte overdrachten, afgekeurde onderdelen, geblokkeerde transportbanden en productwijzigingen. Die gebeurtenissen verdienen een plaats in het acceptatieplan, omdat de reactie bepaalt of de cel terugkeert naar gecontroleerde productie.
Vanuit de fabriek zouden we het herstel van fouten vóór een gepolijste demonstratie stellen. Als een fles de pick-up mist, is de volgende vraag niet hoe snel iemand hem terug kan plaatsen. De vragen zijn wat de misser heeft gedetecteerd, welke beweging is gestopt en hoe de cel een bekende toestand bevestigt voordat deze opnieuw wordt opgestart. Herhaalde handcorrectie is een symptoom dat moet worden onderzocht, en niet bij een normale automatische werking.
Wanneer een dunwandige fles kantelt na het loslaten, controleerden we de grip- en ondersteuningsconditie voordat we verschillende procesinstellingen veranderden. Controleer de stijfheid van het onderdeel bij overdracht, de contactpunten van de opspanning en de bewegingsvolgorde. Probeer vervolgens één gecontroleerde correctie uit en inspecteer het onderdeel opnieuw. Meer grijpdruk kan een ander defect veroorzaken in plaats van het eerste te repareren.
Dezelfde discipline is van toepassing wanneer lekkages stijgen. Bewaar de getroffen monsters en identificeer de positie en tijd. Controleer de testafdichting en de toestand van de bevestiging langs de gegoten hals en afknijp. Een lekkende testaansluiting en een lekkende container vereisen verschillende correcties. Het veranderen van het gietrecept zonder de oorzaken te scheiden kan tijd verspillen en de fout verbergen.
Definieer herstel voordat de fout optreedt
- Registreer de initiërende fout, de betrokken module en de productpositie.
- Breng de cel in de staat die wordt gedefinieerd door het goedgekeurde controle- en veiligheidsontwerp.
- Laat bevoegd personeel de storing oplossen volgens de voorgeschreven isolatie- en toegangsprocedure.
- Stem onderdelen in overdracht-, inspectie- en afkeurposities af voordat u opnieuw start.
- Ga door met de overeengekomen herstelvolgorde en controleer vervolgens de vereiste productcontroles.
Dit zijn planningsstappen, geen toestemming om bewaakte apparatuur te betreden of een vergrendeling te omzeilen. De geïntegreerde cel heeft een risicobeoordeling nodig die module-interacties en te verwachten interventies omvat.ISO12100:2010stelt algemene beginselen vast voor de beoordeling en vermindering van risico's voor machines; het project moet ook de toepasselijke machinespecifieke eisen en bestemmingsvereisten identificeren.
Een opgeslagen recept betekent niet noodzakelijkerwijs een volledige omschakeling
Een recept kan temperaturen en vormbewegingen oproepen, terwijl de plukker, het trimnest en de tester handmatig aangepast blijven. Vraag welke posities zijn opgeslagen, welke gemotoriseerd zijn en welke een fysieke gereedschapswisseling vereisen. Techne'sdocumentatie van procesautomatiseringbiedt een industrievoorbeeld van formaatgekoppelde instellingen voor picker-, deflashing- en lektesterposities. Dat illustreert de reikwijdte die moet worden gespecificeerd; het stelt deze functies niet op elke machine in.
Definieer de omschakeltijd van het laatste geaccepteerde deel van het ene formaat naar het eerste geaccepteerde deel van het volgende, volgens de overeengekomen methode. Gereedschapswerkzaamheden, aanpassingen, materiaalovergang en kwaliteitsvrijgave afzonderlijk vastleggen. Dit laat zien wat een snellere receptherinnering daadwerkelijk bespaart en wat een mechanische of procestaak blijft.
Vergelijk de kosten per geaccepteerde container, niet per automatiseringslabel
Een vergelijking van halfautomatische en volautomatische blaasvormmachines moet beginnen met hetzelfde product en hetzelfde productieschema. Anders kan de goedkopere offerte eenvoudigweg de behandeling, het testen of het verpakken uitsluiten die in de andere offerte is opgenomen. Vergelijk gelijke leveringsgrenzen voordat u de totalen van de apparatuur vergelijkt.
Automatisering is het meest verdedigbaar als het een gedefinieerde repetitieve beperking opheft. Dat kan het handmatig verwijderen van flash zijn, een inconsistente overdracht, een moeilijke inspectie-overdracht of een verpakkingsoperatie die het tempo niet kan bijhouden. Als u meer automatisering aanschaft zonder de beperking te identificeren, kunt u onderhouds- en omschakelingswerkzaamheden toevoegen zonder de geaccepteerde output te verbeteren.
Houd de kostengrens even breed als de outputgrens
Kosten per geaccepteerde container = totale kosten binnen de afgesproken productiegrens ÷ geaccepteerde containers geleverd binnen die grens
De teller moet de kosten omvatten die relevant zijn voor de vergelijking: materiaal, arbeid, nutsvoorzieningen, gereedschap, onderhoud en de geselecteerde kapitaal- of overheadkosten. Gebruik voor beide opties dezelfde boekhoudmethode. Een downstream-robot is niet gratis omdat de kosten ervan buiten de offerte voor de vormmachine vallen.
Maak een lijst van de terugkerende menselijke taken. Iemand kan nog steeds materiaal aanvullen, schroot verplaatsen, onderdelen bemonsteren, dozen vervangen, gereedschap onderhouden en op alarmen reageren. Schat de werklast tijdens een normale dienst, niet alleen terwijl de automatische reeks wordt uitgevoerd. Bepaal of een operator veilig meer dan één cel kan bedienen zonder vertraagde controles of herstel.
Gebruik elektrische energie in kWh voor de observatieperiode en geaccepteerde containers uit diezelfde periode. Vermogen in kW is een andere hoeveelheid. Neem bij het vergelijken van een complete lijn de overeengekomen hulponderdelen mee, vooral als tussen de voorstellen een compressor, koelmachine of vermaler wisselt. Degids voor nutsvoorzieningenverklaart waarom aangesloten stroom en operationele vraag ook gescheiden moeten blijven.
Als u regelmatig van formaat verandert, controleer dan de armaturen en reservegereedschappen die voor elke SKU nodig zijn. Een lagere initiële celprijs kan worden gecompenseerd door moeilijke omschakelingen of extra formaatonderdelen. Omgekeerd kan een geavanceerd overdrachtsysteem niet nodig zijn voor een product met een laag volume en een praktische handmatige afwerkingsroute.
We raden aan om voorstellen te rangschikken op basis van de productiebeperking die ze wegnemen, de geaccepteerde output die ze kunnen verifiëren en het terugkerende werk dat ze achterlaten. Een meer geautomatiseerde cel verdient zijn plaats als deze voordelen passen in het werkelijke schema van de fabriek. ‘Onbemand’ is geen voldoende financieel argument.
Vraag om gevoeligheidsgevallen in plaats van om een universele terugverdienclaim. Vergelijk de verwachte vraag, lagere benutting en frequentere wijzigingen op basis van de eigen kosten van de koper. Dat maakt de investeringsbeslissing nuttig, zelfs als de verkoopvolumes of de productmix veranderen.
Keur de configuratie goed voordat u de bestelling plaatst
Zet het geselecteerde concept vóór de inkooporder om in een overeengekomen uitrustingslijst, celindeling en acceptatieprotocol. De duurste onduidelijkheid is vaak niet een ontbrekende sensor. Het is een grens waarvan elke partij dacht dat die van iemand anders was.
Voor een compact flessenproject is dePerron met één station van 2 literbiedt een concreet uitgangspunt. De gepubliceerde vormomhulling en de opties voor meerdere flessen met kleinere flessen maken een eerste beoordeling van de pasvorm mogelijk. De feitelijke tekening, hars, kopopstelling en stroomafwaartse reikwijdte bepalen de voorgestelde constructie. Kies die configuratie niet alleen uit volume.
Laat de proef aankoopvragen beantwoorden
De proef moet gebruik maken van de overeengekomen productdefinitie en de activiteiten omvatten die de geciteerde output ondersteunen. Als lektesten of trimmen deel uitmaken van de leveringsgrens, demonstreer dit dan met de cel in plaats van een niet-gerelateerde, op zichzelf staande cyclus te presenteren. Behoud de identiteit van het monster waarbij meerdere posities een zwakke uitlaat of holte kunnen verbergen.
Het acceptatierecord moet elke claim koppelen aan een methode, limiet en waargenomen resultaat. Een woord als ‘geslaagd’ zonder de onderliggende voorwaarde kan de inbedrijfstelling in de fabriek van de koper niet begeleiden. DeKinggle FAT-gidsbiedt een vollediger raamwerk voor dat bewijsmateriaal.
- Bouw identiteit:machine, gereedschap, besturingsversie en meegeleverde modules.
- Testomstandigheden:product, hars, actieve posities en gebruiksomstandigheden.
- Kwaliteit:kritische metingen, functionele tests en afkeurredenen.
- Lijnprestaties:geaccepteerde telling, observatieperiode, stops en interventies.
- Herstel:overeengekomen foutscenario's en de gedemonstreerde herstartvolgorde.
- Overdracht:tekeningen, handleidingen, gereedschapsinformatie, back-ups en open items.
Afzonderlijke fabrieksacceptatie en acceptatie op locatie wanneer fabrieksdiensten of apparatuur van derden vóór verzending niet kunnen worden gereproduceerd. Identificeer vooraf de resterende controles en wijs de verantwoordelijkheid toe. Een fabrieksproef mag niet stilletjes beweren voorwaarden te verifiëren die er niet in waren opgenomen.
De training moet betrekking hebben op de gewone bediening en op de banen die de automatisering achterlaat. Operators moeten een mislukte overdracht herkennen, het initiërende alarm interpreteren en de goedgekeurde herstelmethode volgen. Voor onderhoud zijn de tekeningen, informatie over slijtageonderdelen en de toegang nodig die nodig is om de cel te ondersteunen.
Bespreek een automatische extrusieblaasvormconfiguratie met Kinggle.Stuur de containertekening, de harskwaliteit, het voltooide gewicht, de vereiste tests, het productieschema en de geplande vervolgbewerkingen via depagina met projectaanvragen.
Contact:verkoop@kinggle.com · +86-574-87103665. Een gedefinieerde product- en lijngrens maken de configuratiebeoordeling nuttiger dan alleen een verzoek om de machineprijs.
Veelgestelde vragen
Is een automatische blaasvormmachine hetzelfde als een complete productielijn?
Nee. Een automatische machine kan de vormbewegingen controleren, terwijl het verwijderen, bijsnijden, inspecteren of verpakken van het product gescheiden blijft. Een complete productielijn definieert de overdracht, controles en kwaliteitsgrenzen tussen deze activiteiten. Vraag om een apparatuurlijst en lay-out waarin elke opgenomen module, handmatige taak en uitgesloten service worden geïdentificeerd. De aankoopspecificatie, en niet het woord automatisch, bepaalt wat er binnenkomt.
Heeft een volautomatische blaasvormmachine nog operators nodig?
Ja. Materiaalaanvulling, kwaliteitsbemonstering, gereedschapswisselingen, onderhoud en foutherstel vereisen nog steeds toegewezen verantwoordelijkheden. Automatisering kan repetitieve handelingen elimineren zonder elke productietaak te verwijderen. Plan de personeelsbezetting rond de volledige dienst en de daadwerkelijke service-indeling, inclusief verpakking en schrootverwerking. Leid geen arbeidsinschatting af uit een korte demonstratie waarbij ondersteunend personeel buiten het camerakader blijft.
Zijn het automatisch ontbramen, het testen van flessen op lekkage en het verpakken standaard inbegrepen?
Ga er niet van uit dat dit zo is. De offerte moet elke bewerking, de geleverde apparatuur, productspecifieke gereedschappen, testmethode en afkeurroute identificeren. Een afhaalunit is geen lektester, en een automatische transportband is geen automatisch verpakkingssysteem. Vraag voor elke geciteerde module welke onvoltooide staat hij ontvangt en welke geaccepteerde staat hij oplevert.
Kan een bestaande extrusieblaasmachine worden geautomatiseerd?
Mogelijk, maar de haalbaarheid hangt af van het bestaande controlesysteem, bewaking, beschikbare ruimte, matrijsopening, productvrijgave en overdrachtsregeling. Het onderdeel moet ook passen bij de voorgestelde grijp-, trim- en inspectieinrichtingen. Bekijk de volledige cel voordat u afzonderlijk een robot of transportband koopt. Een retrofit moet een gedefinieerde integratieverantwoordelijkheid, een bijgewerkte risicobeoordeling en een overeengekomen productieproef omvatten.
Hoe moeten kopers de uitvoer van een automatische lijn verifiëren?
Tel geaccepteerde containers op het afgesproken eindlospunt gedurende een gedefinieerde observatieperiode. Identificeer de hars, het product, de mal, de actieve posities, de nutsvoorzieningen en de inbegrepen downstream-activiteiten. Houd uitval, stops en handmatige interventies bij in het register. Rapporteer de bruto vormopbrengst afzonderlijk van de geaccepteerde lijnuitvoer. Een droge-cycluswaarde uit de catalogus is geen vervanging voor deze productieproef.