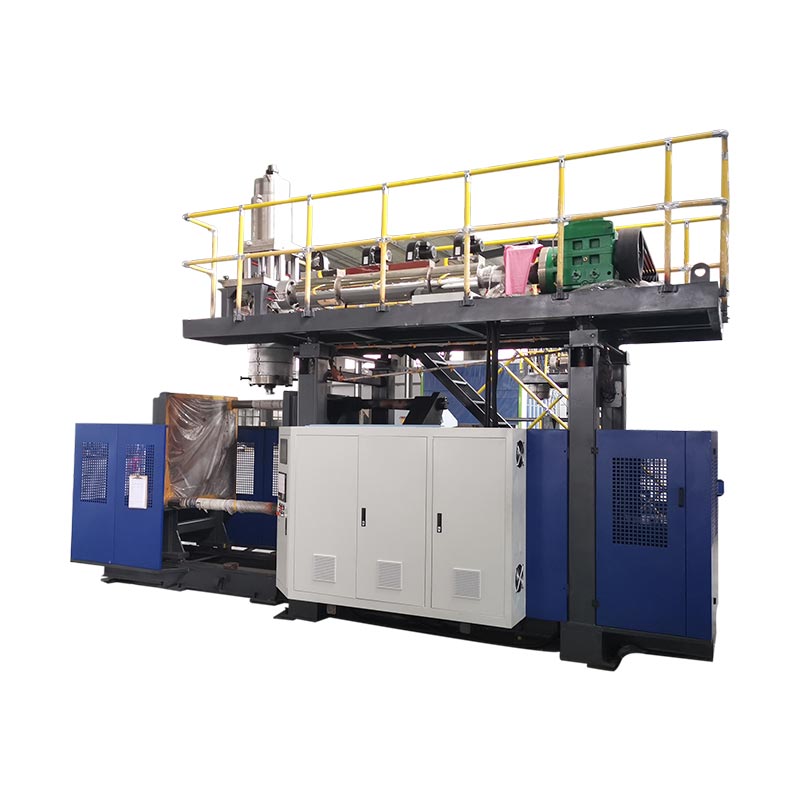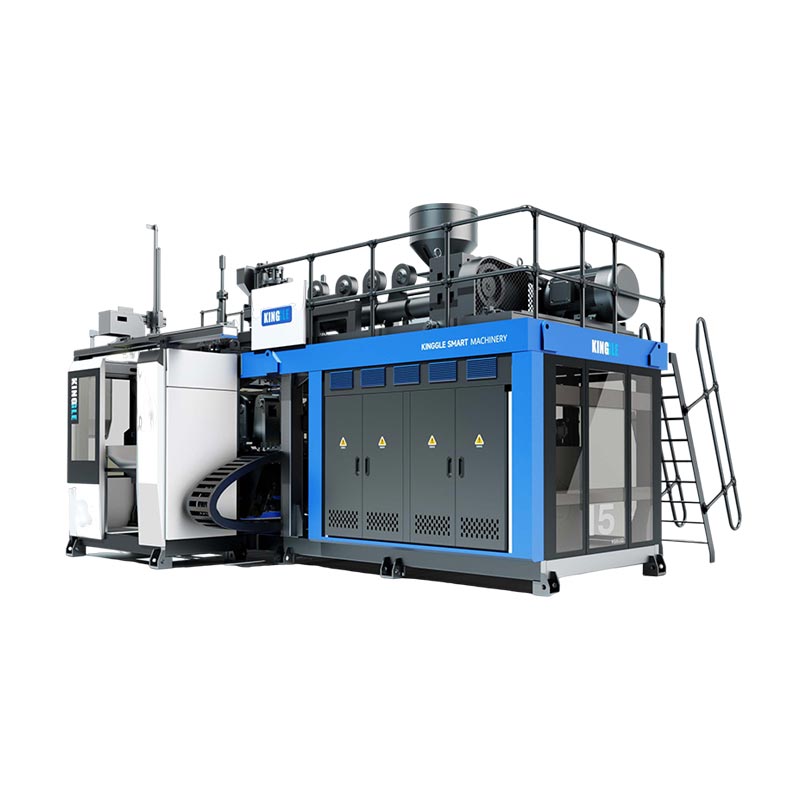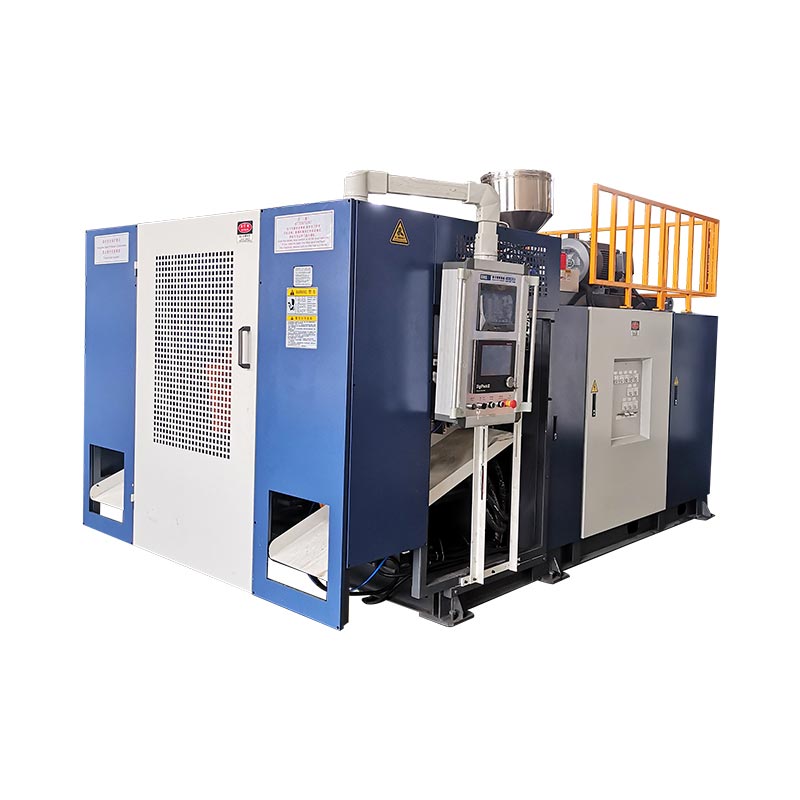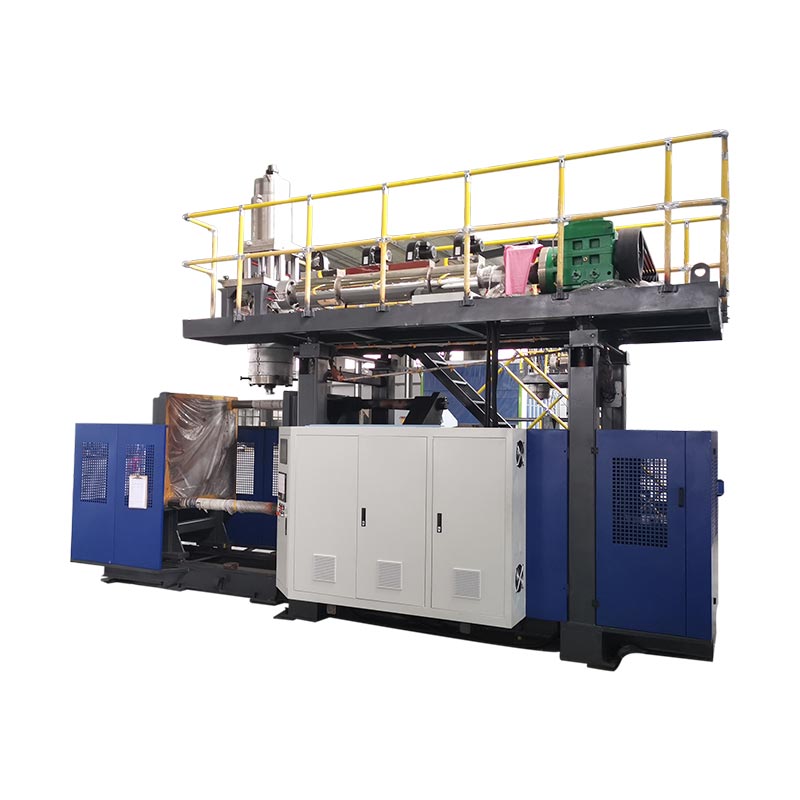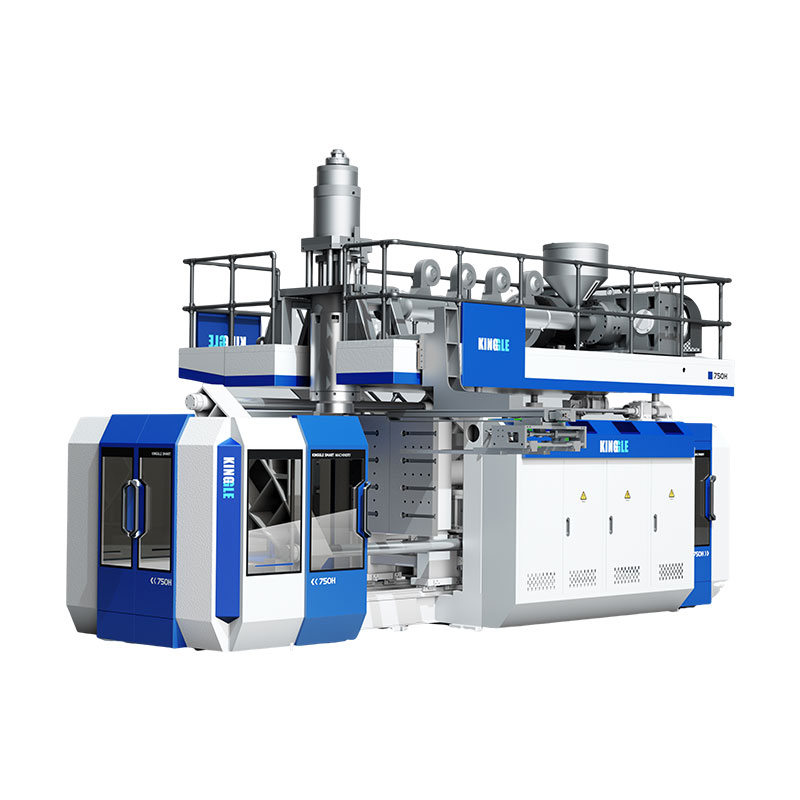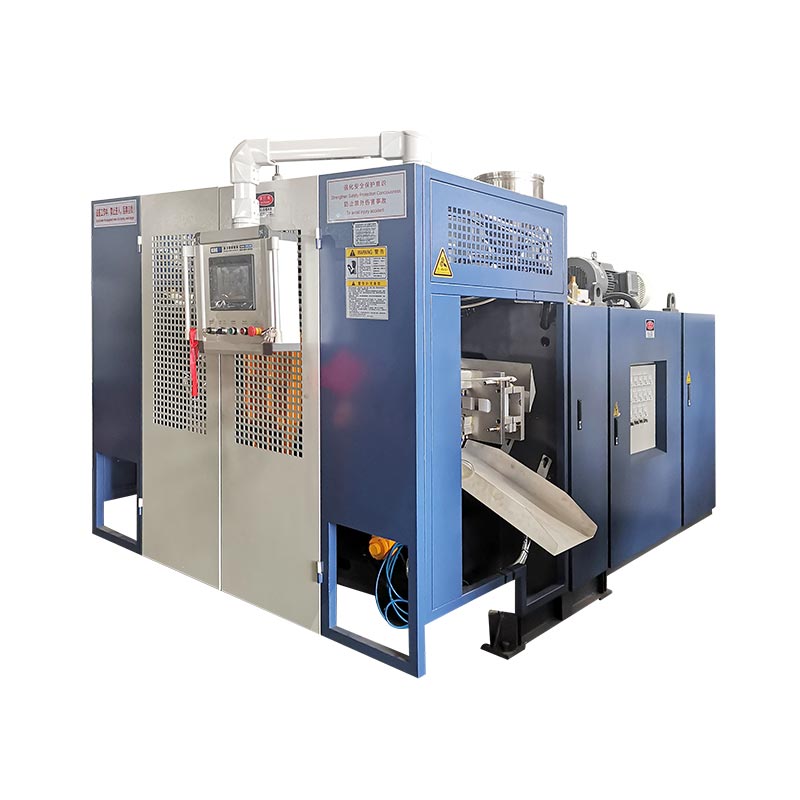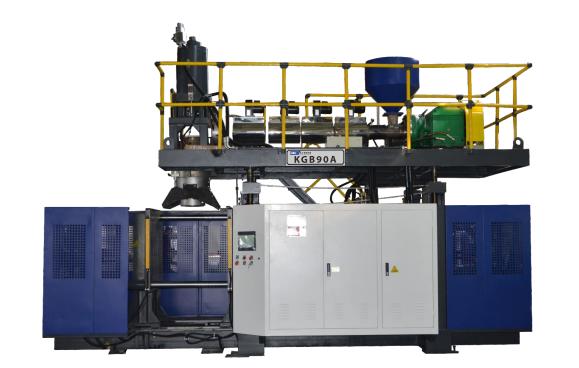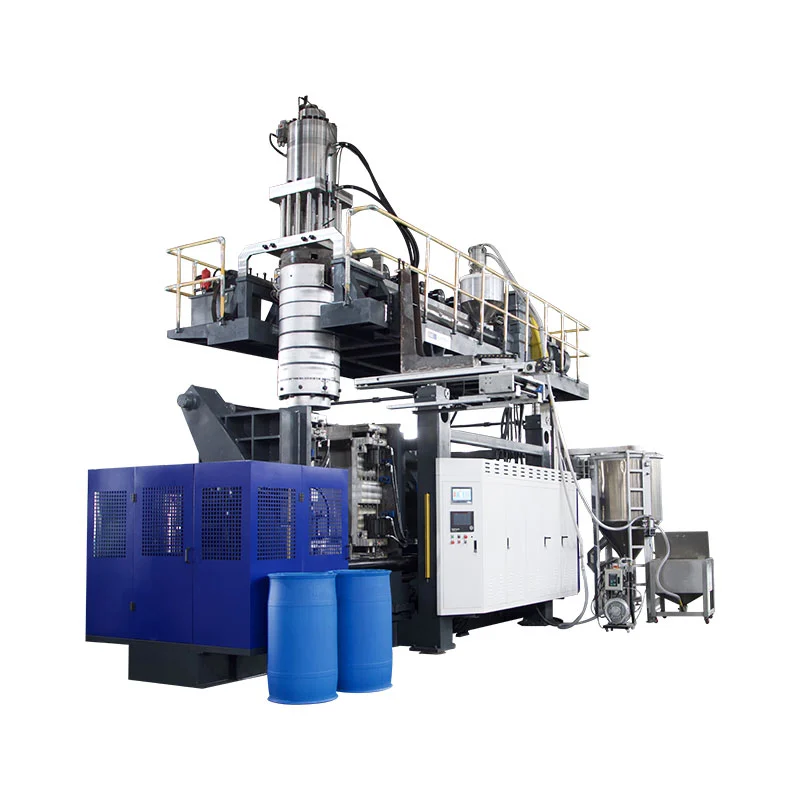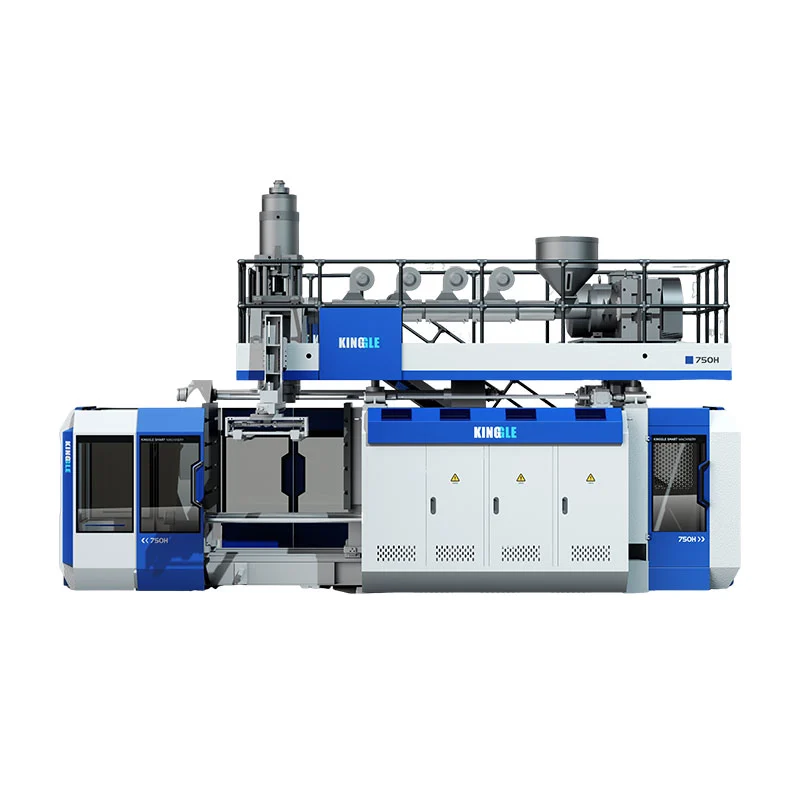
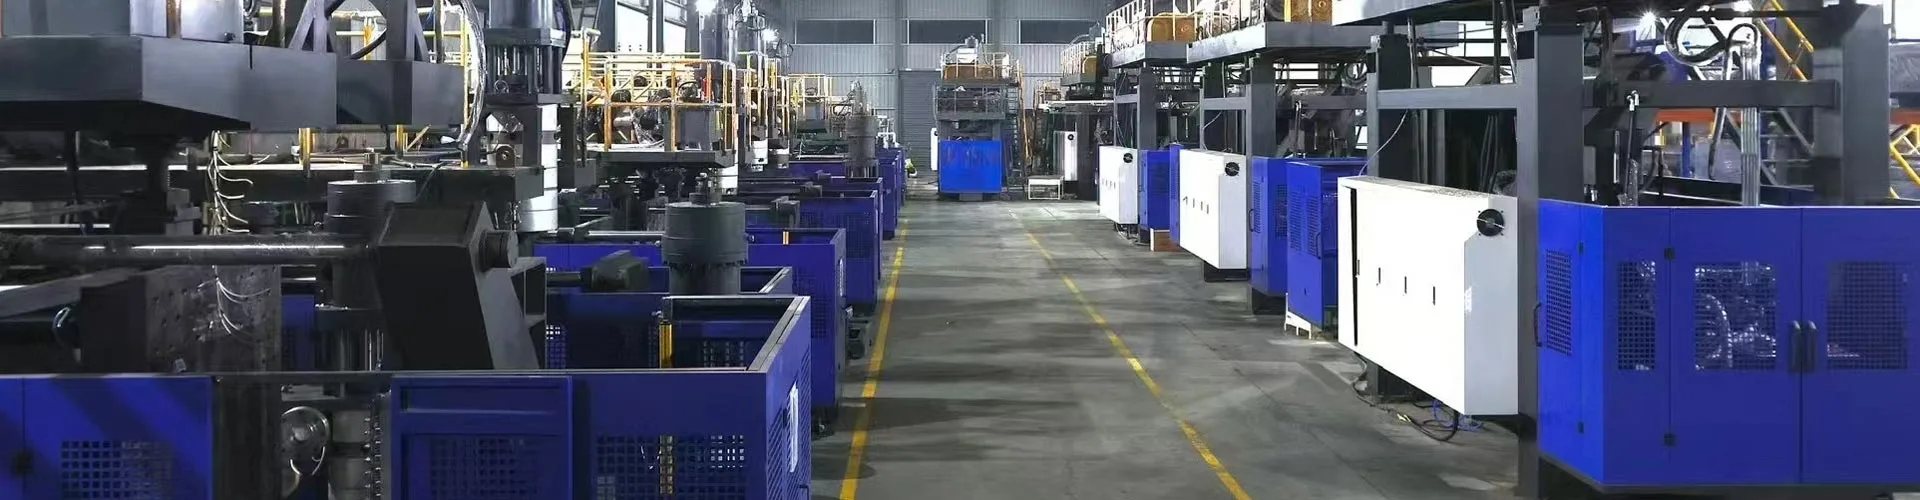
Een omschakeling naar een blaasvormmachine is pas voltooid als de nieuwe matrijs, het materiaalpad, het gereedschap, het recept en de verdere opstelling correct zijn geïdentificeerd en het nieuwe onderdeel de gedefinieerde controles doorstaat.Het starten van automatische cycli is een tussenliggende mijlpaal en geen bewijs van voltooiing. De veiligste en snelste praktische methode is om al het mogelijke vóór de stop voor te bereiden, gevaarlijke energie te isoleren voor blootgesteld werk, functies in een gecontroleerde volgorde te herstellen en de tijd tot het eerste geaccepteerde productievenster te meten, waarbij de acceptatiedefinitie, het overgangsverlies, de verantwoordelijke goedkeurder en het vereiste bewijsmateriaal worden vastgelegd voordat het team aan de volgende productiecampagne begint vanuit een gecontroleerde en traceerbare productiebasislijn.

Terminologienotitie:Productieteams kunnen dit werk omschrijven als het wisselen van een extrusie-blaasvormmachine, het wisselen van een blaasvormvorm, het wisselen van matrijzen, het wisselen van gereedschap, het veranderen van de flessenlijn, het veranderen van de kleur van het blaasgieten, het veranderen van de blaasvormhars of het veranderen van het blaasvormrecept. Deze labels overlappen elkaar, maar beschrijven niet altijd dezelfde reikwijdte. In het takenpakket moet precies staan welke fysieke, materiële, digitale en downstream elementen zullen veranderen.
Vijf beslissingen die de omschakeling bepalen
- Definieer het eindpunt als een geaccepteerd onderdeel en een stabiel productievenster.
- Identificeer elk gewijzigd item: matrijs, matrijsgereedschap, blaaspen, hars, kleur, recept en stroomafwaartse apparatuur.
- Verplaats verificatie, staging en documentatie buiten het venster van de gestopte machine, waar dit veilig is.
- Gebruik de geautoriseerde procedure voor gevaarlijke energie van de locatie voordat iemand een blootgestelde gevarenzone betreedt.
- Leg de goedgekeurde opstelling en het bewijsmateriaal vast, zodat de volgende run begint vanaf een gecontroleerde basislijn.
| Domein wijzigen | Wat moet passen bij de nieuwe baan | Start het bewijs opnieuw | Typische verborgen afhankelijkheid |
|---|---|---|---|
| Schimmel en interfaces | Correcte revisie-, montage-, koeling-, blaaspen/kern- en uitneemverhoudingen | Gecontroleerde handmatige beweging en lekvrije verbindingen | Slangroutering, sensorpositie of stroomafwaartse speling |
| Matrijs- en parison-gereedschap | Goedgekeurde gereedschapsidentiteit, mechanische positie en kalibratie | Rechte, stabiele parison gepositioneerd voor de mal | Toolingbestand komt niet overeen met geïnstalleerde hardware |
| Materiaal en kleur | Correcte harskwaliteit, partij, masterbatch en goedgekeurde maalgoedregel | Schone, homogene smelt en traceerbare materiaalovergang | Oude hars of kleur blijft achter tijdens het hanteren en smelten |
| Recept en bedieningselementen | Receptrevisie vrijgegeven voor het geïnstalleerde productpakket | Commando en feitelijke staat komen overeen via een gecontroleerde cyclus | Een oude productwaarde overleeft buiten het opgeslagen recept |
| Acceptatie van onderdelen en lijnen | Tekening, visuele limiet, gewicht, muur, afmetingen en functionele tests | Gedefinieerd opeenvolgend of op tijd gebaseerd acceptatievenster | Trimmer, lektester, transportband of pack-out gebruikt nog steeds de oude SKU |
Een omschakeling is pas voltooid als de nieuwe fles is goedgekeurd
Planten gebruiken het woord vaakomschakelingvoor verschillende evenementen. Eén toezichthouder mag de klok stilzetten als de nieuwe mal is ingeklemd. Een ander kan het stoppen wanneer de eerste automatische cyclus begint. Kwaliteit kan voltooiing definiëren als het eerste onderdeel dat de inspectie doorstaat, terwijl productie een aanhoudende reeks geaccepteerde onderdelen kan vereisen. Deze definities leveren verschillende getallen op, dus een vergelijking van de omschakeltijd is zinloos totdat het start- en eindpunt vastliggen.
Voor een extrusieblaaslijn is een handig startpunt het laatst geaccepteerde onderdeel van de uitgaande opdracht. Een nuttig eindpunt is het eerste geaccepteerde productievenster voor de binnenkomende taak. De fabriek moet dat venster definiëren. Het kan een vast aantal opeenvolgende onderdelen zijn, een gedefinieerd tijdstip onder stabiele omstandigheden of een bemonsteringsregel voor stations, holtes of matrijzen. De eis hoort thuis in de gecontroleerde product- of processpecificatie en niet in het geheugen van de operator.
Deze definitie legt werk bloot dat alleen door een mal-statistiek verborgen blijft. Het binnenkomende product vereist mogelijk een andere matrijs of doorn, blaaspen, halsgereedschap, kernbeweging, parison-profiel, hars, kleur, maalregel, lektestprogramma, trimbevestiging, label, transportgeleider of uitpakpatroon. Zelfs als de fysieke mal geïnstalleerd blijft, kan een materiaal- en receptuurovergang nog steeds een volledige productieomschakeling van plastic flessen betekenen.
Scheid het resultaat in vier maten: de tijd dat de machine is gestopt, de tijd tot het eerste gevormde onderdeel, de tijd tot het eerste geaccepteerde onderdeel en de tijd tot het geaccepteerde productievenster. Registreer ingestelde afwijzingen en zuiveringshoeveelheid naast deze tijden. Dit belooft niet dat elk cijfer zal dalen. Het maakt het verlies zichtbaar en voorkomt dat een snelle herstart wordt gerapporteerd als een succesvolle omschakeling naar een extrusieblaasvormmachine terwijl de stroomafwaartse lijn of kwaliteitspoort nog steeds onderdelen afkeurt.
Plan het nieuwe productpakket voordat de machine stopt
De omschakeling moet beginnen als een informatiecontrole terwijl de uitgaande taak nog actief is. Bouw één vrijgegeven takenpakket dat de onderdeeltekening en -revisie, harskwaliteit, masterbatch, toegestaan maalgoed, doelonderdeelgewicht, kritische afmetingen, wanddiktelocaties, visuele criteria, functionele tests en verwachte pack-out identificeert. Voeg de identiteiten van de matrijs, het matrijsgereedschap, de blaaspen, het inzetstuk, het uitnemen en de stroomafwaartse armatuur toe. Als twee items een gemeenschappelijke naam hebben, gebruik dan duurzame ID's of revisie-gecontroleerde foto's, zodat het installatieteam niet op uiterlijk kiest.
Kinggle is gepubliceerdverkoopprocesvraagt kopers om productfoto's of tekeningen, gewicht, maat, materiaal, dikte, output en chemische bestendigheidsbehoeften te verstrekken voordat een machine-oplossing wordt geselecteerd. Dezelfde invoercategorieën zijn waardevol bij latere omschakelingen, omdat ze de machine-instellingen verbinden met het onderdeel dat geproduceerd moet worden. Het productiepakket moet specifieker zijn dan de oorspronkelijke aanvraag en mag alleen goedgekeurde waarden bevatten voor de daadwerkelijke combinatie van machine, matrijs en materiaal.
Plaats de volgende matrijs en geverifieerde hulpartikelen in de aangewezen ruimte zonder de uitgangen, bewaking of materiaalstroom te belemmeren. Controleer de hijspunten en het hijsplan van de plant, maar leid de hefcapaciteit niet af van de nominale maat van de mal. Bevestig dat koelaansluitingen, luchtaansluitingen, sensoren, kabels en bevestigingsmiddelen aanwezig zijn en correct geïdentificeerd zijn. Zorg voor schone materiaalverwerkingsapparatuur en gescheiden containers voor uitgaand hars, overgangsmateriaal en afgekeurde onderdelen. Als de lijn een trimmer, lektester, etiketteermachine of transportband bevat, vermeld dan het recept en de vervangingsonderdelen in dezelfde gereedheidsbeoordeling.
Houd een korte gereedheidsbeslissing vóór het laatste oude deel. De matrijzenzetter bevestigt de gereedheid voor het gereedmaken van gereedschappen en hijsen, de materiaalbehandeling bevestigt de juiste partijen en de schone route, de operator bevestigt de toegang tot het recept, het onderhoud bevestigt eventueel gepland werk en de kwaliteit bevestigt het monsterplan. Als een vereist item ontbreekt, kunt u de uitgaande taak laten lopen als dat praktisch haalbaar is. Door het probleem vóór de geplande stop te ontdekken, wordt de stilstandstijd omgezet in voorbereidingstijd zonder dat er een veiligheidskortsluiting wordt gemaakt.
Beheers gevaarlijke energie vóór schimmel- of gereedschapswerk
Bij het vervangen van een blaasvormmatrijs kunnen mensen worden blootgesteld aan klembewegingen, bewegende platen, blaaspennen, snijders, robots, hydraulische druk, pneumatische druk, elektrische energie, heet polymeer en verwarmd gereedschap. Het indrukken van een normale stopknop schept geen veilige toestand voor het werken binnen een gevarenzone. De werkgever moet bepalen welke taken service of onderhoud zijn, alle energiebronnen identificeren en de machinespecifieke energiecontroleprocedure van de locatie toepassen via opgeleid en geautoriseerd personeel.
Voor werkplekken in de Verenigde Staten geldtOSHA 29 CFR 1910.147richt zich op service en onderhoud waarbij onverwachte activering, het opstarten of vrijkomen van opgeslagen energie een werknemer zou kunnen verwonden. Het vereist een energiecontroleprogramma, gedocumenteerde procedures, indien van toepassing, training en periodieke inspectie.OSHA 29 CFR 1910.212voorziet in de algemene vereiste voor machinebeveiliging. Fabrieken buiten de Verenigde Staten moeten de wetten, normen en werkgeversprocedures volgen die op hun locatie van toepassing zijn.
In het veranderplan moeten ook taken worden opgenomen die tijdelijk energie vergen voor testen of positioneren. Dat is geen toestemming om te improviseren. De verantwoordelijke werkgever moet een conforme volgorde definiëren voor het opruimen van gereedschap en mensen, het herstellen van alleen de noodzakelijke energie, het uitvoeren van de test, het opnieuw uitschakelen van de energie wanneer dat nodig is en het opnieuw toepassen van controles voordat het blootgestelde werk wordt hervat. Een lichtgordijn, een vergrendelde deur of een noodstop kunnen de normale werking beschermen, maar mogen niet terloops worden behandeld als vervanging voor de toepasselijke procedure voor gevaarlijke energie.
Bescherm de apparatuur net zo zorgvuldig als de mensen. Kinggle wordt gehostautomatische blaasvormmachine gebruikershandleidingwaarschuwt dat de beweging van de blaaspen moet worden gecoördineerd met de geopende mal en beschrijft de positioneringsfuncties van het platform en de matrijs. De exacte interface en veilige bewegingslogica variëren per model, opties en softwareversie. Daarom moet het installatieteam de machinespecifieke toegestane bewegingen vóór de stop identificeren, in plaats van ze te ontdekken terwijl er een hangende mal of blootliggend gereedschap aanwezig is.
Voer één gecontroleerde reeks uit over mal, materiaal en bedieningselementen
De volgende reeks van acht fasen is met opzet geschreven als een controlestroom, en niet als een universele mechanische procedure. De gedetailleerde stappen voor het verwijderen van de mal, de waarden van de bevestigingsmiddelen, de slangmethode, de grenswaarden voor de gereedschapstemperatuur en de testbewegingen moeten afkomstig zijn uit de daadwerkelijke machine-, mal- en installatie-instructies. De waarde van een gemeenschappelijke volgorde is dat bewerkingen, gereedschappen, onderhoud, materialen en kwaliteit dezelfde overdrachtspunten krijgen.
-
Geef de uitgaande taak vrij.Identificeer het laatst geaccepteerde oude onderdeel, sla het vereiste procesrecord op en stem uitgaande hars, labels en onderhanden werk op elkaar af. Bewaar een goedgekeurd monster als het controleplan van de fabriek dit vereist.
-
Stop in de goedgekeurde toestand.Volg de instructies voor het afsluiten van de machine en de hars. Houd rekening met hete verblijfplaats en materiaal dat in de trechter, extruder, kop of accumulator achterblijft, in plaats van aan te nemen dat een normale pauze geschikt is voor een harsvervanging.
-
Isoleer voor blootgesteld werk.Bevoegd personeel past de gevaarlijke energie- en hefprocedures van de locatie toe. Controleer de isolatie en adresseer opgeslagen hydraulische, pneumatische, zwaartekracht- en thermische energie voordat iemand de gedefinieerde gevarenzone betreedt.
-
Verwijder en bescherm uitgaande componenten.Ontkoppel, til en bewaar de mal en het bijbehorende gereedschap volgens hun gecontroleerde instructies. Dek schone verbindingen af of bescherm ze en registreer schade, lekkage of abnormale slijtage in plaats van deze door te geven aan de volgende run.
-
Inspecteer gemeenschappelijke interfaces.Controleer de montagevlakken, uitlijningskenmerken, koel- en luchtaansluitingen, sensoren, kabels en het toegankelijke bewaakte gebied. Een verborgen interfaceprobleem kan de nieuwe mal volgen en op een receptfout lijken.
-
Installeer het geverifieerde binnenkomende pakket.Match fysieke ID's met het vrijgegeven taakpakket. Leid de verbindingen om gevaar voor beknelling, hitte en beweging te voorkomen en voltooi vervolgens de gespecificeerde montage- en verbindingscontroles.
-
Herstel functies door autorisatie.Maak personeel en gereedschap vrij, installeer de bewakers opnieuw, volg het goedgekeurde proces voor het opnieuw inschakelen van de energie en bewijs dat toegestane handmatige bewegingen onder gecontroleerde omstandigheden zijn toegestaan. Bevestig dat commando, feedback en fysieke beweging overeenkomen.
-
Materiaal introduceren en het product kwalificeren.Voltooi de goedgekeurde hars- of kleurovergang, laad het vrijgegeven recept, vorm diagnostische onderdelen, corrigeer één bewezen oorzaak tegelijk en geef de productie pas vrij nadat de gedefinieerde acceptatieperiode is verstreken.
Een podiumeigenaar moet elke overdracht ondertekenen of digitaal bevestigen. Die kleine controle voorkomt dubbelzinnige uitspraken zoals “de matrijs is klaar” als de koeling niet is aangesloten, of “het recept is geladen” als een hulpapparaat nog de vorige SKU bevat. Het laat ook zien waar tijd daadwerkelijk verloren is gegaan: wachten op autorisatie, hardware lokaliseren, een interface corrigeren, oude kleuren opruimen, de parison stabiliseren of een kwaliteitstest herhalen.
Gebruik die van Kinggle voor meer details over de gereedschapsrelatieontwerpgids voor extrusieblaasvormmatrijzen. Voor het gecontroleerd terugkeren van een stilstaande machine naar productie gebruik je dechecklist voor het opstarten van blaasvormmachines. Deze artikelen breiden individuele fasen uit; deze overstappagina is eigenaar van de cross-functionele overdracht van de ene goedgekeurde taak naar de volgende.
Beschouw hars- en kleurverandering als een materiaalpadbeslissing
Het vervangen van het blaasvormmateriaal is nog niet voltooid wanneer de volgende zak de trechter bereikt. De uitgaande hars of kleur kan achterblijven in transportlijnen, laders, trechters, mengers, toevoeropeningen, de schroef en cilinder, adapters, de extrusiekop, de stroompaden van de accumulator en het matrijsgereedschap. In het transitieplan moet worden aangegeven om welke van deze volumes het gaat en waar gemengd of afwijkend materiaal zal worden verzameld. Ook moet worden aangegeven of transitiemateriaal mag worden teruggewonnen, in quarantaine moet worden geplaatst of moet worden afgevoerd volgens de materiaalregels van de installatie.
Volg de goedgekeurde richtlijnen voor afsluiten, opstarten en zuiveren van de harsleverancier, evenals de machine-instructies. Ga er niet vanuit dat een universeel spoelmateriaal, temperatuur of hoeveelheid voor elk polymeer, kleurstof en extrusiesysteem werkt. Een verandering van natuurlijk naar donker materiaal levert een ander zichtbaarheidsprobleem op dan donker naar natuurlijk. Een verandering tussen kwaliteiten van hetzelfde polymeer kan nog steeds de smeltsterkte, het zwellen, het afkoelen en het parison-gedrag veranderen. Een verandering tussen polymeerfamilies kan een meer specifieke beoordeling van de compatibiliteit en degradatie vereisen. Kinggle'sGids voor blaasgieten van HDPE versus PPlegt uit waarom het onderdeel-, proces- en validatiepakket moet worden heroverwogen in plaats van de materiaalnaam als een simpele vervanging te behandelen.
LyondellBasell'sGids voor probleemoplossing bij blaasgietenidentificeert vervuiling van buitenaf en afgebroken hars als bronnen van matrijslijnen, strepen, afwijkende deeltjes en gaten. Het wijst specifiek op de huishouding van het materiaal, verontreinigd maalgoed, slechte reiniging tussen harsen en slechte shutdown- of opstartpraktijken als mogelijke oorzaken. Dit zijn diagnostische relaties, geen Kinggle-bedrijfsinstelpunten.
Bouw positieve materiaalidentificatie in bij de overdracht. Registreer de harsleverancier, kwaliteit, partij, masterbatch, verhouding, maalgoedbron en het tijdstip waarop het nieuwe mengsel in het invoersysteem terechtkwam. Bewaar indien nodig labels of streepjescodes bij de bewaarde monsters. Als de eerste nieuwe onderdelen zwarte stippen, strepen of kleuroverdracht vertonen, helpen de tijdstempel en het materiaalpadrecord een voorspelbare overgang van vervuiling of degradatie te onderscheiden. Degids voor defecten bij extrusieblaasgietenbiedt een bredere symptoom-naar-bewijsmatrix.
Herstel het recept zonder de aannames van het oude product te importeren
Een opgeslagen recept is alleen nuttig als de identiteit en reikwijdte ervan duidelijk zijn. Het binnenkomende document moet de productrevisie, de combinatie van matrijs en gereedschap, harskwaliteit, relevant controllerbestand, goedkeuringsstatus en de laatste geverifieerde datum vermelden. Toegangsrechten moeten onderscheid maken tussen vrijgegeven productierecepten en ontwikkelingsproeven. Voordat een bestand wordt geladen, moet de operator bevestigen dat de fysieke machinestatus overeenkomt met het bestand, in plaats van de receptnaam te gebruiken als bewijs dat de hardware correct is.
Receptomvang kan over systemen worden verdeeld. De hoofd-HMI kan de open- en sluitposities, bewegingssnelheden, vertragingen, blaastiming, koeltijd, uitschakellogica en functieselecties bevatten. Een afzonderlijke wanddikteregelaar kan opname- of cyclusinformatie, die-gap-waarden en het parison-profiel bevatten. Stroomafwaartse apparatuur kan instellingen voor trimmen, lektesten of transportbanden behouden. Kinggle wordt gehostMoog DigiPack III-handleidinglegt uit dat opgeslagen containerbestanden het geprogrammeerde parisonprofiel en gereedschapskalibratie-informatie kunnen bevatten. Er wordt ook gesteld dat nauwkeurige kalibratie van gereedschap tussen gaten belangrijk is bij het wisselen van de ene container naar de andere.
Dat bewijs ondersteunt een cruciale regel: koppel een softwarebestand niet los van de tool waarvoor het is gekalibreerd. In dezelfde controllerhandleiding wordt opgemerkt dat voor een matrijswissel ook een gereedschapswissel nodig kan zijn. Een bestand dat een geaccepteerde container met één matrijs, doorn en kalibratie produceerde, is niet automatisch geldig nadat deze items zijn gewijzigd. Als de fabriek masterinstellingen heeft goedgekeurd, vergelijk dan de geladen revisie met het vrijgegeven record en documenteer eventuele opzettelijke verschillen. Overschrijf de master niet tijdens het stemmen van de eerste partijen.
Gebruik de handmatige of instelmodus om alleen de bewegingen te bewijzen die zijn toegestaan door de machinespecifieke procedure. Controleer de matrijsspeling, de relatie tussen de blaaspen of de kern, de positie van de matrijskop en de plaat, het uitneempad, de beschermingen en feedback voordat er automatisch wordt gefietst. De bedieningshandleiding van Kinggle beschrijft handmatige functies en waarschuwt dat de beweging van de blaaspen moet worden gecoördineerd met de open mal. Omdat interfaces en optionele functies variëren, is deHMI-instellingen en alarmgidsmoet naast de exacte machinehandleiding worden gelezen en mag niet als vervanging worden gebruikt.
Wanneer het afstemmen begint, wijzigt u om een bepaalde reden één gecontroleerde variabele, noteert u de oude en nieuwe waarden en wacht u op de procesreactie voordat u deze beoordeelt. Parisonverdeling, onderdeelgewicht, extrusiegedrag, koeling en matrijspositie werken op elkaar in. Deparison-programmeergidslegt uit hoe u het profiel kunt verbinden met gemeten wandlocaties in plaats van punten alleen op uiterlijk af te vlakken.
Valideer de eerste onderdelen voordat u het succes van de omschakeling meet
Het eerste gesloten deel beantwoordt slechts één vraag: de lijn kan iets vormen. Het bewijst niet dat het onderdeel voldoet aan de tekening-, functionele of proceseisen. Behandel vroege stukken als diagnostische monsters. Markeer ze op volgorde, tijd, station, holte of matrijsuitlaat, afhankelijk van het geval. Houd ze lang genoeg op volgorde om te zien of het proces convergeert, afdrijft of een zijspecifiek defect herhaalt.
Begin met identiteit en grove toestand. Bevestig het juiste onderdeel en revisie, hars en kleur, hals- of interface-geometrie, volledige formatie, trimroute en duidelijke schade. Pas vervolgens het gecontroleerde plan toe op onderdeelgewicht, wandverdeling, kritische afmetingen, uiterlijk en benodigde functionele testen. Lek-, val-, druk-, belasting-, chemische resistentie- of fittests zijn productspecifiek; omvatten alleen die welke vereist zijn volgens de tekening, het standaard- of validatieplan van de koper. Bedenk geen universele tolerantie of monstertelling.
Het acceptatiemonster moet de werkelijke productieregeling vertegenwoordigen. Op een machine met twee stations bemonstert u beide zijden. Bij een opstelling met meerdere koppen of meerdere holtes moet u de identiteit van de kop of de holte behouden, zodat een gemiddelde één falende uitvoer niet kan verbergen. Als een stroomafwaartse trimmer of lektester deel uitmaakt van het proces voor verkoopbare onderdelen, kwalificeer die apparatuur dan ook. Een fles die langs de mal gaat maar na het afsnijden kapot gaat, is geen geaccepteerd productieresultaat. Defabrieksacceptatietestgidslaat zien hoe product-, proces- en testbewijs vóór verzending aan elkaar kunnen worden gekoppeld; hetzelfde traceerbaarheidsprincipe is van toepassing tijdens productiewisselingen.
Bewakers, feedback, nutsvoorzieningen, handmatige bewegingen en materiaalstroom komen overeen met de goedgekeurde opstelling.
Geïdentificeerde monsters voldoen aan de geldende tekening-, visuele, maat-, wand- en functionele eisen.
Het gedefinieerde opeenvolgende of op tijd gebaseerde productievenster van de fabriek loopt over alle relevante outputs.
Geef de lijn alleen vrij via de daartoe aangewezen autoriteit van de fabriek. Registreer de geaccepteerde monsters en de receptrevisie die deze heeft opgeleverd. Als het proces het goedgekeurde venster niet kan bereiken zonder het gekwalificeerde bereik te verlaten, stop dan met het escaleren van instellingen en onderzoek de gereedschappen, voorzieningen, materiaal, machineconditie of het oorspronkelijke procesontwerp. Kinggle'sgids voor nutsvoorzieningenhelpt bij het scheiden van een probleem met de machine-instelling en een onstabiele lucht-, water- of elektriciteitsvoorziening.
Verkort de omsteltijd door de bereiding buiten de aanslag te verplaatsen
De veiligste mogelijkheid is meestal niet sneller sleutelwerk. Het elimineert werk dat niet binnen het gestopte venster had mogen plaatsvinden. Bekijk een geregistreerde omschakeling en classificeer elke vertraging: wachten op de matrijs, bevestigen van een revisie, vinden van een slang, schoonmaken van een materiaalcontainer, downloaden van een bestand, lokaliseren van een testopstelling, wachten op kwaliteit of corrigeren van een beschadigde verbinding. Veel van deze taken kunnen worden voltooid of geverifieerd vóór het laatst geaccepteerde oude onderdeel, op voorwaarde dat de voorbereiding de productie of bewaking niet hindert.
Creëer een kant-en-klare kit voor elke herhaalde productfamilie. Het kan bestaan uit geverifieerde verbindingskaarten, beschermde bevestigingsmiddelen, gelabelde slangen, sensorbeugels, goedgekeurde receptreferenties, voorbeeldplannen en stroomafwaartse wijzigingsonderdelen. Gebruik visuele identificatie die de winkelomgeving overleeft. Bewaar mallen en gereedschappen zo dat hijspunten en aansluitvlakken toegankelijk en beschermd blijven. Een kit zou het zoeken en interpreteren moeten verminderen; het mag nooit vervanging aanmoedigen wanneer een gecontroleerd item ontbreekt.
Standaardiseer interfaces pas na technische beoordeling. Consistente slanglocaties, connectoridentificatie, montagereferenties en receptnaamgeving kunnen de beslissingstijd verkorten, maar ze moeten wel overeenkomen met de druk-, temperatuur-, flow-, bewegings- en veiligheidseisen. Als een snelwisselfunctie wordt overwogen, evalueer dan het volledige systeem, inclusief positieve vergrendeling, feedback, lekkage, onderhoud, foutbestendigheid en de risicobeoordeling van de locatie. Verander een snelheidsproject niet in een ongedocumenteerde hardwareaanpassing.
Gebruik het overgangsrecord om één verbetering tegelijk te kiezen. Als kleuropheldering domineert, onderzoek dan de materiaalroutering en de goedgekeurde zuiveringsstrategie. Als de uitlijning domineert, inspecteer dan de opslag, zoek de kenmerken en de staat van de schimmel op. Als afstemming in het eerste deel domineert, controleer dan het receptbeheer, de kalibratie van de gereedschappen en het procesbewijs. Als het wachten op kwaliteit domineert, kun je vooraf gekalibreerde meters maken en bepalen wie de taak kan vrijgeven. Het doel is een herhaalbare eerste geaccepteerde productieperiode, niet een recordbrekende droge verandering gevolgd door schroot.
Ook onderhoudswerkzaamheden moeten expliciet worden gepland. Een omschakeling kan toegang bieden voor inspecties, maar het combineren van taken verandert de reikwijdte, de mensen en de energiecontrolebehoeften. Gebruik dechecklist voor preventief onderhoudom te beslissen wat er in een geplande interventie thuishoort. Houd onderhoudsbevindingen gescheiden van wijzigingen in de productconfiguratie, zodat terugkerende apparatuurproblemen zichtbaar blijven.
Bouw een wisselrecord op dat de volgende run gemakkelijker maakt
Een bruikbaar verslag is kort genoeg om te voltooien en specifiek genoeg om de run te reconstrueren. Begin met identiteit: datum en tijd, machine, uitgaande en inkomende productrevisies, matrijs- en gereedschaps-ID's, materiaalkwaliteiten en partijen, receptrevisies, teamleden en vrijgavebevoegdheid. Voeg de vier eerder gedefinieerde timingpunten toe, plus de hoeveelheid of het gewicht van het zuiveringsmateriaal, de ingestelde afkeuringen en het vastgehouden product. Als de plant een bepaald veld niet betrouwbaar kan meten, label het dan als niet beschikbaar in plaats van het te schatten.
Leg uitzonderingen vast in waarneembare taal. “Koelingsretour uit matrijscircuit B vertoonde geen stroming” is nuttiger dan “waterprobleem.” “Receptbestand 14 geladen; downstream-tester bleef op SKU X” identificeert een overdrachtsfout. Fotografeer onverwachte slijtage, lekkage, beschadigde connectoren of herhaalbare defecten aan onderdelen met de relevante identiteitsmarkering. Koppel corrigerend werk aan het onderhouds- of non-conformiteitssysteem in plaats van het te begraven in commentaar van de operator.
| Recordblok | Minimale nuttige velden | Vraag die het de volgende keer beantwoordt |
|---|---|---|
| Baanidentiteit | Machine-, product-, matrijs-, gereedschaps-, materiaal- en receptrevisies | Kwam het fysieke en digitale pakket overeen? |
| Tijd | Laatst geaccepteerd oud onderdeel, eerst gevormd nieuw onderdeel, eerste geaccepteerd onderdeel, release in stabiel venster | Waar werd het gestopte interval kwalificatietijd? |
| Verlies | Hoeveelheid opschonen, afkeuringen instellen, vastgehouden product en arbeid per rol | Heeft een kortere stop het verlies eenvoudigweg naar elders verplaatst? |
| Vertragingscode | Wachten, zoeken, repareren, schoonmaken, tunen, testen of autoriseren | Welk voorbereidings- of systeemprobleem moet worden verbeterd? |
| Aanvaarding | Monster-ID's, metingen, tests, goedkeuring en definitieve receptrevisie | Welk bewijs bewijst dat de lijn werd vrijgegeven? |
| Uitzondering | Waargenomen probleem, eigenaar, insluiting en gekoppelde actie | Wat moet worden gecorrigeerd voordat dezelfde baan terugkeert? |
Bekijk herhaalde wijzigingen per productfamilie in plaats van te vertrouwen op één beste run. Zoek naar de mediaan en spreiding van elke timingfase, terugkerende uitzonderingen en herhaalde uitvalmodi. Eén enkele ongewoon snelle gebeurtenis kan een controle achterwege hebben gelaten, hebben geprofiteerd van ideale omstandigheden of een andere acceptatiedefinitie hebben gehanteerd. Het doel van de gegevens is om de standaard en de voorbereiding te verbeteren, en niet om operators onder druk te zetten om de veiligheidsmaatregelen te omzeilen.

Sluit het record met de huidige goedgekeurde basislijn en de volgende actie. Als de wijziging een betere opzet oplevert, leidt u de herziene waarden door het goedkeuringsproces van de fabriek voordat u de master bijwerkt. Als er een ontwerpprobleem aan het licht is gekomen, moet u de tijdelijke insluiting zichtbaar houden totdat de techniek deze heeft gesloten. Deze discipline maakt van elke omschakeling op een blaasvormmachine bruikbaar bewijsmateriaal in plaats van een op zichzelf staande ploegendienst.
Veelgestelde vragen over het wisselen van blaasgieten
Wat is inbegrepen bij de omschakeling van een blaasvormmachine?
Een volledige omschakeling kan bestaan uit de matrijs, matrijs en doorn, blaaspen, kern of inzetstukken, hars, masterbatch, maalliniaal, HMI-recept, wanddikteprofiel, uitname, trimmer, lektester, transportgeleiders, labels en pack-out. De exacte omvang is afhankelijk van de verschillen tussen de uitgaande en inkomende productpakketten. Definieer die verschillen vóór de stop. Als alleen de mal wordt vermeld, mag het team opnieuw starten met een oude materiaalroute, controllerbestand of downstream-instelling.
Wanneer moet de omschakeltijd beginnen en eindigen?
Een praktische definitie begint bij het laatst geaccepteerde onderdeel van de uitgaande job en eindigt bij het eerste geaccepteerde productievenster voor de inkomende job. Noteer ook tussentijden voor het eerste gevormde onderdeel en het eerste geaccepteerde onderdeel. De fabriek moet het productievenster definiëren, zoals een gespecificeerd aantal opeenvolgende onderdelen of een op tijd gebaseerd monster over alle relevante stations, holtes of koppen. Het gebruik van dezelfde definitie maakt toekomstige vergelijkingen zinvol.
Hoe kan een fabriek de tijd voor het vervangen van blaasvormmatrijzen veilig verkorten?
Verplaats identificatie, enscenering, reiniging, receptverificatie, metervoorbereiding en kwaliteitsplanning buiten het gestopte interval waar deze activiteiten kunnen worden uitgevoerd zonder de productie te verstoren. Label interfaces, bescherm opslag, bereid taakspecifieke kits voor en wijs eigenaren toe voor elke overdracht. Analyseer de wacht- en correctietijd afzonderlijk van het fysieke matrijswerk. Verkort de tijd niet door bewakers te omzeilen, controles op gevaarlijke energie over te slaan, niet-geclassificeerde hijsapparatuur te gebruiken of onderdelen te accepteren voordat de vereiste controles zijn geslaagd.
Beëindigt het laden van een opgeslagen recept de installatie?
Nee. Een opgeslagen recept moet overeenkomen met de geïnstalleerde mal, matrijsgereedschap, blaaspen, materiaal en productrevisie. Sommige instellingen kunnen ook in een aparte parison-controller of downstream-machine voorkomen. Bevestig de volledige vijlset, bewijs toegestane handmatige bewegingen en vergelijk het daadwerkelijke machinegedrag met de vrijgegeven basislijn. De DigiPack III-handleiding van Moog koppelt opgeslagen containerbestanden aan parison-profile en die-gap tooling-kalibratie-informatie. Daarom moeten hardware-identiteit en bestandsidentiteit verbonden blijven.
Waarom verschijnen er zwarte stippen of kleurstrepen na een materiaalverandering?
Mogelijke oorzaken zijn onder meer oud materiaal dat achterblijft in het verwerkings- of smelttraject, verontreinigde hars of maalgoed, aangetaste hars die vrijkomt uit een stilstaand gebied, ongelijkmatige kleurmenging, verwarmingsfouten of een ongeschikte uitschakeling en spoeling. Bewaar de hars- en overgangsrecord voordat u de instellingen wijzigt. Volg de goedgekeurde procedure van de machine en de harsleverancier, inspecteer de materiaalroute en classificeer of het defect willekeurig is of rond de parison is opgelost. Ga er niet van uit dat één universele zuiveringsmethode veilig is voor elke hars en kop.
Welke informatie moet naar Kinggle worden gestuurd over een moeilijke omschakeling?
Verzend de machine- en controlleridentificatie, uitgaande en inkomende producttekeningen, matrijs- en gereedschaps-ID's, harskwaliteiten en partijen, masterbatch- en maalgoedgegevens, receptherzieningen, alarmgeschiedenis, nutsmetingen, omschakelingstijdlijn, gemarkeerde voorbeeldfoto's en gemeten foutgegevens. Voeg alleen een video toe als deze kan worden vastgelegd zonder een gevarenzone te betreden. Door specifiek bewijsmateriaal kan de discussie een materiaalpad-, gereedschaps-, controle-, nuts- of onderdeelontwerpprobleem efficiënter scheiden.
Plan de machine rond de productverpakking
Voor een nieuwe matrijs, een nieuw materiaal of herhaalde wisselingsproblemen kunt u de feitelijke onderdeeltekening, hars, doeltests, matrijs- en gereedschapsdetails, actuele machine-informatie en het waargenomen omschakelingsrecord opsturen. Kinggle kan de machine, gereedschappen, besturingen en productievereisten vanuit dezelfde bewijsset bespreken.
Stuur uw projectinformatieBronnen gecontroleerd en bewijsmethode
First-party Kinggle-pagina's en door Kinggle gehoste handleidingen werden gebruikt voor instructies over de machine-interface, projectinvoer en trainingsscope. De handleiding van de fabrikant van de controller werd gebruikt voor de relaties tussen opgeslagen bestanden en gereedschapskalibratie. Voor materiaalverontreiniging en afbraakroutes werd een officiële gids voor harsproducenten gebruikt. OSHA-voorschriften werden alleen gebruikt om de veiligheidsgrens van de Verenigde Staten te beschrijven. Geen enkele onderstaande bron wordt gepresenteerd als een universeel recept.
- Door Kinggle gehoste bedieningshandleiding voor automatische blaasvormmachines, geraadpleegd op 8 september 2026.
- Moog DigiPack III Parison Wanddiktecontroller Handleiding, MRJ06301, gehost door Kinggle, toegankelijk op 8 september 2026.
- Kinggle-verkoopprocesEnAfter-sales service, geraadpleegd op 8 september 2026.
- LyondellBasell, Hoe blaasvormproblemen op te lossen, geraadpleegd op 8 september 2026.
- OSHA 29 CFR 1910.147, De beheersing van gevaarlijke energie, geraadpleegd op 8 september 2026.
- OSHA 29 CFR 1910.212, Algemene vereisten voor alle machines, geraadpleegd op 8 september 2026.