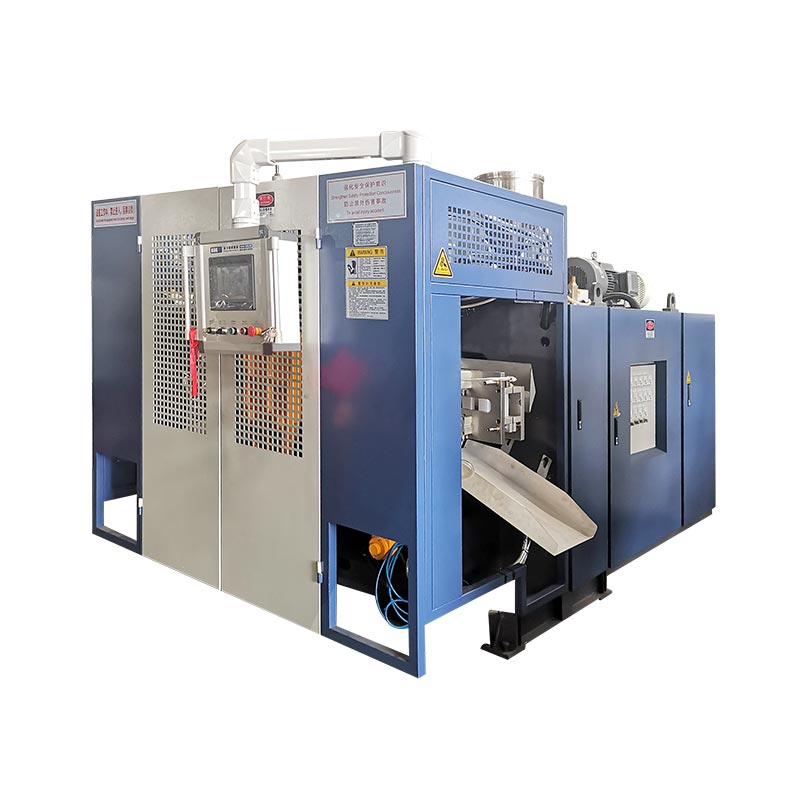
Meerlaags blaasgietenbouwt een containerwand uit twee of meer plastic lagen, die elk een andere taak vervullen: een barrièrelaag om zuurstof of brandstofdamp tegen te houden, een gerecyclede kern om kosten te besparen, nieuwe huiden voor een schoon oppervlak. Ze worden samen gecoëxtrudeerd door één matrijskop, zodat de muur er naadloos en versmolten uitkomt. Je hebt het nodig als één materiaal niet alles kan: een brandstoftank die geen damp mag lekken, een sapfles die een jaar lang zuurstof buiten moet houden, een container die doelstellingen voor gerecyclede inhoud moet halen zonder de inhoud ervan te besmetten. De KGH-machines met gebogen armen van Kinggle draaien 1 tot 6 lagen op containers van 5 tot 30 liter.
De meeste plastic flessen zijn gemaakt uit één materiaal, één muur. HDPE door een matrijs persen, opblazen, uitwerpen. Eenvoudig, goedkoop en geschikt voor de overgrote meerderheid van de containers. Maar sommige producten vragen iets wat een enkel plastic niet kan bieden. En dat is waar meerlagen in beeld komen.
We krijgen een gestaag stroompje kopers die te horen krijgen dat ze 'co-extrusie' of 'een zeslaagsmachine' nodig hebben en niet zeker weten wat ze daarmee daadwerkelijk kopen - of dat ze worden doorverkocht. Dus hier is de eenvoudige versie: wat de lagen doen, wanneer ze de moeite waard zijn, en wanneer je beter af bent met één laag.
Wat ‘meerlaags’ eigenlijk betekent op de fabrieksvloer
Enkellaags is één extruder die één matrijskop voedt met één materiaal. Meerlaags zijn meerdere extruders – elk smelt een andere hars op zijn eigen temperatuur – die allemaal één gedeelde voedenco-extrusie matrijskop. Binnen die kop worden de afzonderlijke smeltstromen in concentrische lagen gestapeld, zodat de parison er al gelaagd uit valt. Dan blaast het precies zoals elke andere parison.
Zie het als multiplex, behalve dat de lagen in één keer worden gevormd en versmolten in plaats van als vellen te worden vastgelijmd. En de twee termen die je zult horen – ‘meerlaags’ en ‘co-extrusie’ – beschrijven hetzelfde vanuit verschillende kanten. Co-extrusie is de methode; meerlaags is het resultaat.
Het aantal lagen komt meestal op 2, 3, 5 of 6 terecht, en elk getal heeft een reden. Daar komen we wel achter. Ten eerste de lagen zelf.
Waar elke laag eigenlijk voor is
De barrièrelaag: de reden dat de meeste banen met meerdere lagen bestaan
Gewoon HDPE en PET zijn in veel dingen goed, maar worden na verloop van tijd enigszins poreus voor gassen. Voor de meeste producten, wat maakt het uit. Voor sommigen is het het hele balspel. Zuurstof die naar binnen kruipt, bederft het voedsel. Brandstofdamp die uit een tank kruipt, overtreedt de emissieregels en is een veiligheidsprobleem. Een agressief oplosmiddel baant zich langzaam een weg door een muur waar het niet van houdt.
Dat is wat een barrièrelaag oplost.EVOH(ethyleenvinylalcohol) is de gouden standaard voor het blokkeren van zuurstof en koolwaterstoffen;PA(nylon) is de andere gebruikelijke keuze. Dit is het addertje onder het gras waar mensen over struikelen: EVOH is duur en heeft een hekel aan vocht; vocht vernietigt de barrièrewerking. Je legt het dus nooit op het oppervlak. Je begraaft hem in het midden, een strookje van een millimeter dik, aan beide kanten beschermd. De dunne EVOH-kern zorgt voor de blokkering; goedkope HDPE vormt het grootste deel van de muur. Klein laagje, groot effect.
De gerecyclede / maalgoedlaag – kosten en PPWR
Elke blaasvormlijn produceert trim: het afknijpafval aan de boven- en achterkant van elk onderdeel. Vermaal het en je hebt prima materiaal, alleen geen materiaal dat je wilt aanraken of aan de buitenkant wilt laten zien. Je voedt het dus terug als een begraven middenlaag. Vrije inbreng, geen compromissen op de oppervlakken die er toe doen.
Dezelfde truc behandelt post-consumer gerecyclede inhoud. Plaats PCR-hars in de kern, laat nieuw voedselveilig plastic op de binnen- en buitenhuid zitten, en je kunt de doelstellingen voor gerecyclede inhoud halen – inclusief de EU-drempels die we hebben besproken in ons PPWR-conformiteitsstuk – zonder dat het gerecyclede materiaal ooit in contact komt met wat er in de fles zit. Voor veel merken die PCR-mandaten voor 2030 najagen, is meerlaags de schoonste route die er is.
Tie-lagen – degene die iedereen vergeet
Nu het onderdeel dat kopers opvalt als ze een baan kosten. EVOH en nylon hechten niet aan polyethyleen. Leg ze naast elkaar en ze zullen delamineren; de lagen laten los, alsof er een laminaat kapot is gegaan, en het onderdeel is kapot.
Dus tussen elk paar materialen dat niet blijft plakken, heb je eenbindlaag: een dunne zelfklevende hars die beide zijden vasthoudt. Dit is de reden waarom een "zeslaagse" brandstoftank in werkelijkheid bestaat uit HDPE aan de buitenkant, maalgoed, bindmiddel, barrière, bindmiddel, HDPE aan de binnenkant. De stropdaslagen zijn ook lagen. Laat ze buiten je plan en je hebt óf een onderdeel dat uit elkaar valt, óf een aantal lagen dat niet klopt. Ze zijn niet optioneel en vormen een echt regelitem.
Waar meerlagen hun kosten verdienen
Brandstoftanks voor auto's (de zeslaagse klassieker)
Dit is het schoolvoorbeeld. Een plastic brandstoftank kan geen koolwaterstofdamp door de muur laten sijpelen; de emissievoorschriften staan dit niet toe, en het is een veiligheidskwestie. De standaardconstructie bestaat uit een HDPE-structuur, een maalgoedlaag, een verbindingslaag, een EVOH-barrière, nog een verbindingslaag en een binnenste HDPE-laag. Zes lagen, waarbij de EVOH de permeatie blokkeert en de verbindingslagen de sandwich bij elkaar houden. In de catalogus van Kinggle staan brandstoftanks onder auto-onderdelen, en tanks zijn precies het soort zware, veeleisende onderdeel waarvoor de meerlaagse machines met gebogen armen zijn gebouwd.
Voedsel-, drank- en cosmetische verpakkingen
Een ketchup-, saus- of sapfles die een jaar op de plank moet staan, heeft een zuurstofbarrière nodig, anders oxideert de inhoud en bederft deze. Een drielaagse muur (maagd / barrière / maagd) of een volledige vijflaagse constructie regelt dat. Cosmetica kiezen ook om een andere reden voor meerlagen: een gekleurde of parelmoerachtige buitenhuid over een andere binnenlaag, of een duidelijke 'zichtstreep' die langs de zijkant van een ondoorzichtige fles is gecoëxtrudeerd, zodat de gebruiker kan zien hoeveel product er nog over is. Die streep in je wasmiddelflesje? Gecoëxtrudeerd.
Agrochemische en huishoudelijke chemische containers
Een agressief pesticide of oplosmiddel kan tijdens maandenlange opslag in een gewone HDPE-muur doordringen of er spanningsscheuren in veroorzaken. Een barrière- of gefluoreerde laag vergroot de chemische resistentie en de houdbaarheid. Daarom zijn veel agrochemische verpakkingen meerlaags in plaats van enkelvoudig. Deze dagelijkse chemische en agrochemische flessen passen precies in de verpakkingstoepassingen van Kinggle - dezelfde containerfamilies waar de kleine machines met gebogen armen de hele dag mee draaien.
Hoeveel lagen heb je eigenlijk nodig?
Meer lagen betekent meer extruders, meer kosten en meer variabelen om af te stemmen. Het juiste aantal is het minste aantal dat het werk doet – niet het hoogste aantal dat een verkoper u kan verkopen. Grofweg:
| Lagen | Typisch gebruik | Waarom |
|---|---|---|
| 1 | Water, de meeste wasmiddelen, gewone jerrycans | Eén materiaal doet alles wat nodig is |
| 2–3 | Hergebruik van maalgoed, kleur/oppervlak splitsen, lichtbarrière | Verberg de gerecyclede kern of voeg een bescheiden barrière toe |
| 5 | Eten en drinken met volledige zuurstofbarrière | Barrière + verbindingslagen aan beide zijden |
| 6 | Brandstoftanks, veeleisende permeatieklussen | Barrière + banden + maalgoed + structuur |
Als één enkel materiaal al voldoet aan de houdbaarheidsdatum, chemische bestendigheid en eisen op het gebied van gerecyclede inhoud van uw product, betaal dan niet voor lagen die u niet gebruikt. Multi-layer is een hulpmiddel voor specifieke problemen, geen upgrade op zich.
Wat meerlaags van de machine vraagt
Dit is wat een lagendiagram u niet vertelt: elke laag heeft zijn eigen extruder nodig die de co-extrusiekop voedt. Een tank met zes lagen kan bestaan uit vijf of zes extruders die rond een enkele kop zijn gegroepeerd, waarbij elk een andere hars op zijn eigen temperatuur smelt, waarbij elke laag nauwkeurig wordt gedoseerd zodat de laag overal rond de parison een gelijkmatige dikte behoudt. Dat is een fundamenteel andere machine dan een enkellaags flessenlijn.
Kinggle'sKGH-serie met gebogen armenis voor dit werk gebouwd — 1 tot 6 lagen op containers van 5 tot 30 liter. De cijfers erachter zijn reëel: sluitkracht van 200 tot 300 kN over het hele bereik, HDPE-plastificering tot 300 kg/uur op de KGH30D en MOOG-gestuurde programmering van de wanddikte. Die diktecontrole is zelfs nog belangrijker bij meerlaags dan bij enkelvoudig materiaal, omdat je meerdere dunne lagen (inclusief een barrière die misschien een fractie van een millimeter groot kan zijn) tegelijkertijd vasthoudt, helemaal rondom het onderdeel. Als je het verkeerd doet, wordt je barrière dunner bij de schouder, en dat is precies waar je geen opening wilt hebben.
Het is ook de moeite waard om te weten wat er in het besturingssysteem zit, omdat meerlagen leven of sterven bij nauwkeurige coördinatie tussen extruders. De machines van Kinggle draaien op componenten van industriële kwaliteit – Mitsubishi PLC, MOOG-servobesturing, OMRON en Schneider-elektriciteit – het soort kit dat vijf extruders ploegendienst na ploegendienst synchroon laat doseren.
Vier fouten die we kopers zien maken
- Laagjes kopen die je niet nodig hebt.Als gewoon HDPE voldoet aan uw doelstellingen op het gebied van houdbaarheid en gerecyclede inhoud, is een machine met zes lagen geld dat stilstaat. Zorg ervoor dat de lagen overeenkomen met het daadwerkelijke probleem.
- Het vergeten van verbindingslagen in de begroting.Het zijn echte lagen en echte kosten, en het weglaten ervan is de snelste manier om een onderdeel te delamineren. Tel ze vanaf het begin.
- De barrière op de verkeerde plaats plaatsen.EVOH op of nabij het oppervlak, waar vocht het bereikt, vernietigt de prestaties waarvoor u betaald heeft. Het hoort thuis in de beschermde kern.
- Beknibbelen op de controle van de wanddikte.Op een dunne barrièrelaag betekent een slordige diktecontrole dunne plekken die lekken. Dit is niet waar je geld kunt besparen.
Als u nog steeds aan het twijfelen bent tussen machinetypen voordat u zelfs maar bij lagen komt, kunt u onze gids raadplegenaccumulator versus continue blaasvormmachinesis de juiste plaats om te beginnen, en deblaasgieten versus spuitgietenoverzicht omvat de proceskeuze een niveau hoger.
Veelgestelde vragen
Wat is het verschil tussen meerlaags- en co-extrusieblaasgieten?
Ze beschrijven hetzelfde. Co-extrusie is de methode: verschillende extruders smelten elk een andere hars en voeden één gedeelde matrijskop, die ze in concentrische lagen stapelt. Multi-layer beschrijft het resultaat: een containerwand gemaakt van twee of meer samengesmolten lagen. Als een muur meer dan één laag heeft, werd deze gecoëxtrudeerd.
Waarom is de EVOH-barrièrelaag in het midden begraven in plaats van op het oppervlak?
Twee redenen. EVOH is duur, dus je gebruikt zo min mogelijk – een dunne kern zorgt voor de barrière, terwijl goedkoper polyethyleen het grootste deel uitmaakt. En EVOH absorbeert vocht, wat de barrièrewerking vernietigt, dus moet het aan beide zijden worden beschermd door andere lagen. Als u het op het oppervlak legt, wordt het verspild en wordt het blootgesteld aan vocht.
Wat zijn tie-layers en kan ik ze overslaan?
Verbindingslagen zijn dunne, zelfklevende harslagen die materialen verbinden die anders niet aan elkaar blijven kleven. EVOH en nylon hechten op zichzelf niet aan polyethyleen. Sla ze over en de lagen delamineren en laten los als een mislukt laminaat. Ze zijn niet optioneel. Een brandstoftank met zes lagen bevat verbindingslagen tussen elk verschillend paar, wat een van de redenen is waarom hij zes lagen heeft.
Hoeveel lagen heeft een kunststof brandstoftank nodig?
Meestal zes. Een gebruikelijke structuur is een buitenste HDPE-laag, een maalgoedlaag, een verbindingslaag, een EVOH-barrière, een tweede verbindingslaag en een binnenste HDPE-laag. De EVOH voorkomt dat koolwaterstofdamp de muur binnendringt, de verbindingslagen houden deze vast aan het polyethyleen en de maalgoedlaag hergebruikt productieafval.
Kan ik gerecycled materiaal in een meerlaagse container verwerken?
Ja, en meerlagen zijn de schoonste manier om het te doen. Je begraaft gerecycled of post-consumer (PCR) materiaal in een middelste laag en bewaart nieuwe, voedselveilige hars op de binnen- en buitenoppervlakken. De gerecyclede kern raakt het product nooit en is ook niet zichtbaar aan de buitenkant, zodat je de doelstellingen voor gerecyclede inhoud kunt halen zonder het risico van besmetting.
Weet u niet zeker hoeveel lagen uw product nodig heeft?
Vertel ons wat de container moet bevatten en wat hij binnen of buiten moet houden – zuurstof, brandstofdamp, een agressieve chemische stof, een doelwit met gerecyclede inhoud – en onze ingenieurs zullen u de lagenstructuur vertellen en welke machine deze bouwt. We maken blaasvormmachines sinds 2002, met 15 ingenieurs in het team.
Vraag onze engineers naar een meerlaagse opstelling →Meerlaags is niet mooier dan enkellaags: het is een ander hulpmiddel voor producten die niet met één enkel materiaal kunnen worden gemaakt. Als je eenmaal weet wat elke laag moet doen, is de vraag niet langer "hoeveel lagen?" en wordt "wat heeft deze container eigenlijk nodig om te overleven?" Beantwoord dat, en de structuur kiest zichzelf. Blader door het volledigeassortiment blaasvormmachineswanneer u er klaar voor bent om er een machine aan te koppelen.