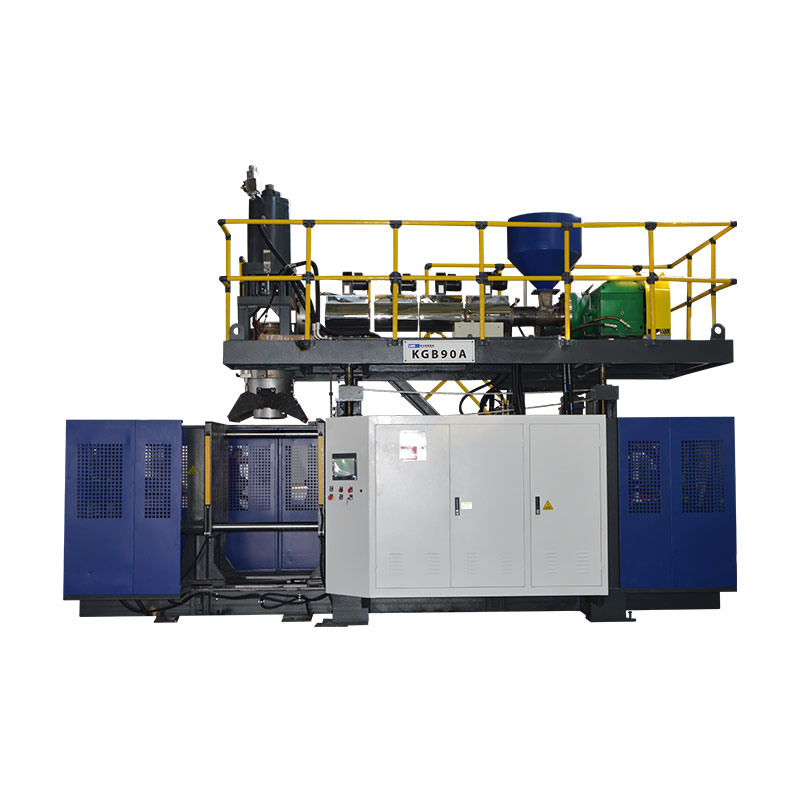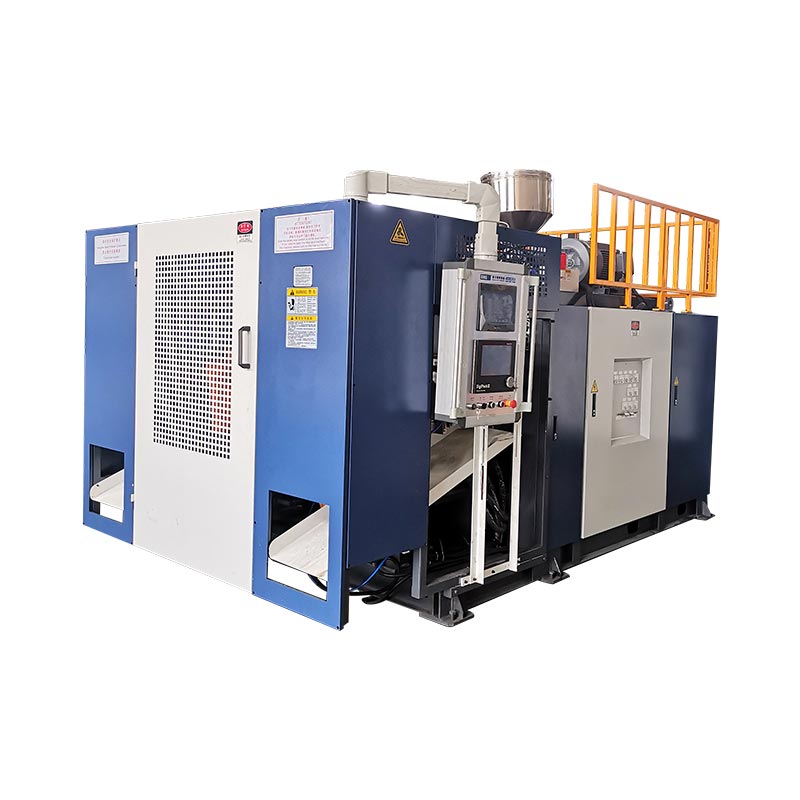
De cyclustijd van het blaasgieten mag alleen worden verkort nadat het team heeft gemeten waar de huidige cyclus wordt verbruikt en bevestigt dat het geaccepteerde onderdeel nog steeds aan de specificatie voldoet.Koeling neemt vaak het grootste blok in beslag, maar ook parisonlevering, klembeweging, blazen, afzuigen, afhalen en stroomafwaarts wachten kunnen het tempo bepalen. Bouw een stabiele basislijn, noem één bewezen beperking, verander alleen de variabele die deze regelt, en vergelijk vervolgens de geaccepteerde output, wandverdeling, afmetingen, vorm na het uitwerpen, vereiste functionele tests en defecten voordat de kortere cyclus wordt aangehouden, waarbij het product, de hars, de schimmel, de staat van het gebruik en de uiteindelijke herziening van het recept worden vastgelegd, zodat een andere ploeg het resultaat kan herhalen.

Terminologie gebruikt door productieteams:optimalisatie van de blaasvormcyclustijd, extrusieblaascyclustijd, cyclustijd van de flessenblaasmachine, output van de blaasvormmachine, cyclusreductie, optimalisatie van de koeltijd en productie-efficiëntie van het blaasgieten. Deze termen verwijzen naar hetzelfde bedrijfsdoel, maar het technische werk begint met een gemeten proces in plaats van een streefpercentage.
Zes plaatsen waar de cyclus beperkt kan worden
| Cyclus blok | Meten aan de machine | Bewijs vóór het inkorten | Mislukking die later kan optreden |
|---|---|---|---|
| Parijs of schot | Herhaalbaar start-/eindsignaal, parisonlengte, schot- of accumulatorpositie | Stabiele levering en correcte verhouding tot matrijssluiting | Doorbuiging, korte parison, band, gewicht of profielverschuiving |
| Sluit en vergrendel | Commando, positiefeedback en voltooiingsstatus | Duidelijke beweging, volledige sluiting en goedgekeurde machineconditie | Flits, knelschade, onvolledige sluiting of botsing |
| Blaas en uitlaat | Timing, toestand van de inlaatlucht van de machine en drukgedrag tijdens het evenement | Volledige inflatie, detail, ontluchting en veilige ontgrendeling | Onvolledig onderdeel, uitblazen, plakken of vroegtijdig openen |
| Koeling | Toevoer- en retourconditie per circuit, matrijstemperatuurpatroon en onderdeelstatus bij uitwerpen | Stabiele afmetingen, wand-, nek-, basis- en post-ejectievorm | Kromtrekken, ovale hals, krimp, rocker bottom of heet trimmen |
| Afhaal en stroomafwaarts | Robot-, transportband-, trimmer- en testersequentie | Onderdeel wist elke interface in productietempo | Botsingen, storingen, trimschade of testerachterstand |
01 / BasislijnBegin met de cyclus waarin de lijn daadwerkelijk loopt
Een cyclustijdproject heeft één herhaalbaar meetpunt nodig. Op een doorlopende extrusielijn kan dat punt het signaal zijn dat verband houdt met de parison-snede of het begin van de volgende herhaalde machinereeks. Op een accumulatormachine kan de productie beter worden begrepen door middel van shotvoorbereiding, accumulatorpositie, uitduwen en de vormvolgorde. Kies een signaal dat één keer per volledige vormingsgebeurtenis verschijnt en documenteer dit. Vergelijk een HMI-doel van de ene machine niet met een met de hand getimede observatie van een andere.
The Kinggle-gehostMoog DigiPack III-handleidingbeschrijft het onderscheid duidelijk. Voor continue extrusie kan de controller het parisonprofiel relateren aan de cyclustijd en het interval tussen opeenvolgende startsignalen meten. Voor een accumulatormachine houdt het parisonprofiel verband met de positie van de accumulator terwijl materiaal naar buiten wordt geduwd. Dit verschil is van belang omdat dezelfde timingbewerking het muurprofiel op de ene machine kan verschuiven, terwijl het op de andere een ander effect heeft.
Registreer ten minste voldoende opeenvolgende gebeurtenissen om normale variatie te zien. De fabriek moet de bemonsteringsperiode kiezen, maar deze moet het werkelijke bedrijfspatroon bestrijken: beide stations op een lijn met dubbele stations, alle relevante matrijsuitlaten of holtes, routinematige verwijdering van onderdelen en de stroomafwaartse apparatuur die de vrijgave regelt. Noteer alarmen, korte stops en handmatige interventies afzonderlijk. Een gemiddelde dat niet-geclassificeerde downtime omvat, verbergt de cyclus, terwijl een beste afzonderlijke gebeurtenis de herhaalbaarheid verbergt.
Bewaar het geaccepteerde onderdeel naast het tijdrecord. Leg de product- en matrijsrevisie, harskwaliteit en partij, kleur- of maalgoedregel, receptrevisie, werkelijke temperatuurstatus, toestand van de machine-inlaatlucht en koelwater, gewicht van het onderdeel, kritische wandlocaties, afmetingen en vereiste functionele tests vast. Dit record is de basislijn. Als de kortere proef mislukt, kan het team terugkeren naar een bekend proces in plaats van het uit het geheugen te reconstrueren.
02 / DiagnoseTraceer de gebeurtenis die de volgende cyclus beperkt
Bij de meeste HMI's kunnen tijdinstellingen eenvoudig worden bewerkt. Dat gemak kan ertoe leiden dat een team het grootste zichtbare aantal terugdringt voordat het ontdekt wat het controleert. Breek de cyclus in fysieke blokken en let op hun grenzen: voorbereiding van parison of shot, overdracht van de mal, sluiten en vergrendelen, beweging van de blaaspin, opblazen, afkoelen, uitlaten, openen, uitnemen en stroomafwaartse hantering. Sommige blokken komen in serie voor. Andere overlappen elkaar. De totale cyclus wordt bepaald door het pad dat moet eindigen voordat de volgende vormingsgebeurtenis kan beginnen.
Een eenvoudige tijdlijn is nuttiger dan een lijst met instellingen. Registreer het start- en eindsignaal voor elk blok en vergelijk het commando met daadwerkelijke feedback. Als het koelen eindigt maar de machine wacht op een robotsignaal, kan het verkorten van de koeltijd leiden tot een warmer onderdeel zonder dat de cyclus wordt gewijzigd. Als de volgende parison niet klaar is wanneer de mal terugkeert, kan een snellere opening de productie niet verhogen. Als een trimmer onderdelen niet in het nieuwe tempo kan verwijderen, is de beperking stroomafwaarts verplaatst.
Kinggle'sHMI-instellingen en alarmgidsscheidt om deze reden de ingestelde waarden van de werkelijke waarden. Een commando laat zien wat de controller heeft gevraagd. Sensorstatus, positiefeedback en fysieke observatie laten zien of de actie heeft plaatsgevonden. De alarmgeschiedenis van de machine kan ook de eerste interlock of permissieve onthullen die de reeks heeft onderbroken. Een reset kan de beste aanwijzing verwijderen.
Classificeer elke vertraging voordat u het recept bewerkt. Er is productieve tijd nodig om het onderdeel te vormen en te stabiliseren. Voorwaardelijke tijd beschermt een beweging of wacht op een geverifieerde status. Vermijdbaar wachten is het gevolg van een late robot, een onstabiel elektriciteitsnet, een geblokkeerd koelcircuit, inconsistente parison, handmatige bevestiging of stroomafwaartse congestie. Onderhoudsverlies is het gevolg van slijtage, lekkage, slechte smering, beschadigde sensoren of uitlijningsproblemen. Elke klasse heeft een andere eigenaar en een andere correctie.
03 / WarmteafvoerControleer de koelprestaties voordat u de koeltijd verkort
LyondellBasell'sGids voor blaasgieten van polyolefinestelt dat koeling het grootste deel van de gietcyclus in beslag neemt bij veel blaasvormtoepassingen van polyolefine. De gids verbindt kortere cycli met warmteoverdrachtsomstandigheden zoals smelttemperatuur, matrijstemperatuur, waterstroom en turbulentie, terwijl nog steeds de gewenste onderdeelkwaliteit vereist is. Dit is een nuttige richting voor de diagnose, geen reeks universele Kinggle-waarden.
Begin bij de koelbron en volg het eigenlijke circuit. Registreer de koelmiddelaanvoer- en retourconditie bij stabiele productie, niet alleen op het display van de koelmachine. Controleer of de matrijs de gespecificeerde stroom ontvangt en of parallelle circuits in balans zijn. Zoek naar een warm circuit, een verstopte slang, een vervuild kanaal, een onjuiste aansluiting, een luchtzak, een lekkende afdichting of een gedeelde warmtebelasting met een andere machine. DeHandleiding voor blaasvormmachinesverklaart waarom er onderscheid moet worden gemaakt tussen het aanbod van installaties en de toestand van de machine-inlaat.
Breng de mal en het uitgeworpen deel in kaart. Een enkele oppervlaktemeting kan geen mal voorstellen met nekinzetstukken, knelgebieden, dikke handgrepen, diepe bases en afzonderlijke circuits. Gebruik de goedgekeurde meetmethode van de fabriek en vergelijk herhaalbare locaties. Observeer wanneer er vervorming optreedt: in de mal, tijdens het uitnemen, bij het trimmen, op de koeltransportband of nadat het onderdeel de kamerconditie heeft bereikt. Een heet onderdeel dat er een minuut lang acceptabel uitziet, kan later een ovale hals, rockerbodem, krimp of dimensionale afwijking vertonen.
Formosa Kunststoffen'Polyethyleen extrusie blaasvormprocesgidssomt een korte cyclus, hoge matrijstemperatuur en verstopte koelmiddelkanalen op als mogelijke oorzaken wanneer een onderdeel te heet is. Het legt ook een verband tussen onvoldoende koeling van de matrijs en kromtrekken en adviseert het controleren van de waterstroom, de matrijstemperatuur en de toestand van het kanaal. Deze relaties ondersteunen een afkoelingsonderzoek, maar de harskwaliteit, de mal en de productspecificatie bepalen het aanvaardbare werkingsvenster.
Verlaag de koelvloeistoftemperatuur niet uit gewoonte. Condensatie is afhankelijk van de relatie tussen oppervlaktetemperatuur, omgevingstemperatuur en vochtigheid. Water op of rond de mal kan het onderdeel aantasten en problemen met de apparatuur of de werkplek veroorzaken. Registreer de toestand van de ruimte wanneer de condensatie zich in de buurt van de bedrijfsgrens bevindt, en volg de procedures voor de koelmachine, de matrijs en de installatie. Het verbeteren van de stroomverdeling of het reinigen van een beperkt circuit kan de warmteoverdracht herstellen zonder het temperatuurdoel te verplaatsen.
04 / OnderdeelontwerpWandverdeling verandert hoeveel warmte de mal moet verwijderen
De koelvraag volgt het plastic in het onderdeel. Een dik gebied bevat meer heet materiaal dan een dun gebied en kan zacht blijven nadat nabijgelegen muren klaar zijn om te worden uitgeworpen. Het verlengen van de gehele koelfase kan die ene locatie beschermen, maar houdt ook alle andere gebieden in de mal langer vast. Voordat u een lange cyclus als onvermijdelijk accepteert, vergelijkt u de gemeten wandkaart met de ontwerpvereiste en het verwachte traject van kous tot spouw.
De Moog DigiPack III-handleiding, gehost door Kinggle, legt uit dat parison-programmering de matrijsopening langs de productlengte regelt. Het verbindt ook onnodige zware wanddelen met langere koeling en legt uit dat het profiel moet worden geverifieerd aan de hand van de gemeten wanddikte op proefcontainers. Gebruik deze relatie zorgvuldig. Het verwijderen van materiaal is geen verkorting van de cyclustijd, tenzij het herziene onderdeel nog steeds voldoet aan de eisen op het gebied van gewicht, minimale wanddikte, impact, topbelasting, val, druk, chemische weerstand en afmetingen die op het product van toepassing zijn.
Zoek eerst het hete of vervormde gebied op het voltooide onderdeel. Verbind die positie vervolgens met het parisonprogramma, malrek, afknijp- en koelcircuit. Een zware basis kan afkomstig zijn van het profiel, de staartvangst of de geometrie. Bij een heet handvat kan sprake zijn van banden, plaatselijke rek, ventilatie of koeling. Een warme nek kan gepaard gaan met contact met een blaaspin, afkoeling van het inzetstuk, overtollig materiaal of vertraagde afgifte. Deparison-programmeergidsbiedt een op metingen gebaseerde methode voor het verplaatsen van profielmateriaal in plaats van punten op uiterlijk te bewerken.
Het matrijsontwerp bepaalt ook de beschikbare route voor warmteoverdracht. Kanaalplaatsing, stroompad, inzetstukken, nekconstructie, ventilatie, oppervlaktecontact en scheidingslijnontwerp kunnen beperken hoe snel het onderdeel stabiliseert. Gebruik Kinggle'sontwerpgids voor extrusieblaasvormmatrijzenwanneer hetzelfde warme gebied overblijft nadat de nutsvoorzieningen en de goedgekeurde wandverdeling zijn geverifieerd. Bij een aanhoudende lokale beperking is wellicht een schimmelcorrectie nodig, en niet nog een timerwijziging.

Houd het goedgekeurde onderdeelgewicht als uitkomst aan, niet de enige controle. Twee delen met hetzelfde totaalgewicht kunnen verschillende wandverdelingen en koelgedrag hebben. Sectie of meet de locaties die de prestaties bepalen, en controleer de vorm na het uitwerpen op het tijdstip dat is gedefinieerd in het productcontroleplan. Dit is hoe wanddiktewerk een nuttig procesbewijs wordt in plaats van een algemene claim over materiaalbesparingen.
05 / MachinelogicaContinu- en accumulatormachines delen niet één timingmodel
Op een continue extrusieblaasvormmachine levert de extruder continu een parison terwijl een of meer vormstations door hun reeksen bewegen. Zo kunnen cyclustijd, klomplengte, zaagtiming en het wanddikteprogramma aan elkaar gekoppeld worden. Als de cyclus verandert, moet de controller het beoogde profiel nog steeds langs de fysieke parison en in de mal plaatsen. Een kortere stationreeks die het profiel verschuift, is geen neutrale snelheidsverandering.
De Moog-controllerhandleiding beschrijft tijdgebaseerde profielbesturing voor continue machines en positiegebaseerde besturing voor accumulatormachines. In een continue opstelling kan het de cyclustijd bepalen op basis van het interval tussen startsignalen, zoals opeenvolgende parison-cuts. Bij een accuopstelling volgt het wandprofiel de positie van de accu tijdens het uitduwen. Dit gepubliceerde onderscheid is de reden waarom een fabriek de machine- en controllermodus moet identificeren voordat een cyclustijdmethode van een andere lijn wordt geleend.
Een accumulatormachine moet ook het vereiste schot voorbereiden terwijl de gietvolgorde voortduurt. Vraag of het plastificeren of ophopen klaar is voordat de mal klaar is voor de volgende opname. Als de accumulator nog steeds wordt gevuld, is het mogelijk dat het trimmen van enkele seconden vanaf het openen van de mal de volledige cyclus niet verkort. Als de ophoping vroegtijdig stopt, kunnen het vorm- en afkoeltraject de beperking vormen. Registreer de feitelijke shotvoorbereiding, kussen- of eindpositie, smelttoestand en onderdeelgewicht in plaats van de gereedheid af te leiden uit één doelwaarde.
De stationsindeling verandert ook de tijdlijn. Een continue machine met twee stations kan het ene station gebruiken terwijl het andere een onderdeel afkoelt of vrijgeeft, maar de extruder, de matrijskop, de overdrachtsbeweging, het koelsysteem en de stroomafwaartse apparatuur moeten de overlap ondersteunen. Kinggle'svergelijking van één station versus twee stationslicht dit capaciteitsbesluit toe. Lay-outs met meerdere koppen en meerdere holtes beïnvloeden de onderdelen per gebeurtenis en de balans tussen uitlaten of holtes; degeleider met meerdere koppen versus geleider met meerdere holtesscheidt deze termen.
Gebruik de juiste noemer bij het vergelijken van machines. Een vormende gebeurtenis is niet altijd één onderdeel. Tel de geaccepteerde onderdelen van alle relevante koppen, holtes en stations en neem vervolgens de beperkingen op die deze onderdelen verkoopbaar maken. Een machine met een snelle droogbeweging kan nog steeds minder geaccepteerde onderdelen per uur produceren als extrusie, koeling, trimmen of kwaliteitsstabiliteit geen gelijke tred kunnen houden.
06 / SequentieHerstel de wachttijd zonder overlappende gevaren
Nadat de afkoeling en de parison-levering zijn begrepen, onderzoekt u de hiaten tussen de acties. Een vertraging kan eerder historisch dan noodzakelijk zijn, maar kan ook zorgen voor ontruiming, drukstabilisatie, uitlaatgassen, signaalbevestiging of veilige overdracht. Identificeer welke toestand elke vertraging beschermt. Controleer vervolgens of de controller al betrouwbare feedback heeft voor die toestand. Het vervangen van een vaste wachttijd door een geverifieerd voltooiingssignaal kan de herhaalbaarheid verbeteren, maar alleen als het machineontwerp en de goedgekeurde besturingslogica dit ondersteunen.
Kinggle wordt gehostautomatische blaasvormmachine gebruikershandleidingscheidt timingcategorieën zoals het sluiten van de matrijs, blaastiming, uitlaatgerelateerde acties, micro-opening van de matrijs, beweging van de blaaspen en robotvertragingen. De handleiding koppelt herhaaldelijk waarden aan het daadwerkelijke product of de productieomstandigheden. De interface is van toepassing op de gedocumenteerde machinefamilie en kan verschillen per model, optie of softwareversie, dus deze mag niet worden omgezet in een algemene lijst met aanbevolen seconden.
Bekijk de fysieke sequentie onder beperkte en gecontroleerde omstandigheden die zijn toegestaan door de machineprocedure. Controleer of slangen, kabels, blaaspennen, kernen, uitneeminrichtingen en het onderdeel gedurende het volledige traject vrij blijven. Commando en feedback samen lezen. Als een beweging de positie vroeg bereikt, maar de reeks nog steeds wacht, zoek dan de exacte toegestane waarde. Als de feedback te laat of met tussenpozen binnenkomt, verhelp dan de oorzaak van de sensor, het mechanisme of het hulpprogramma voordat u de timer verlaagt die deze maskeerde.
Stroomafwaarts werk hoort op dezelfde tijdlijn. Een robot maakt de mal misschien snel leeg, maar plaatst de onderdelen op een transportband die al vol is. Een trimmer heeft mogelijk een stabiele onderdeeltemperatuur nodig. Een lektester kan het knelpunt worden als de machineproductie stijgt. Registreer de lengte van de wachtrij en stop de oorzaken tijdens de eerste aanhoudende run, niet alleen tijdens een paar cycli bij de machine. De snelste veilige machinecyclus is niet bruikbaar als defecten of opstoppingen één station verder worden verplaatst.
07 / ExperimenterenVoer een gecontroleerde cyclustijdproef uit die een andere dienst kan herhalen
Een nuttige proef begint met een vraag als: “Beperkt schimmelcircuit B het veilig uitwerpen?” of “Blijft de robot-clear-vertraging bestaan nadat de sensor is geverifieerd?” Het begint niet met ‘Maak de cyclus sneller’. Vermeld de vermoedelijke beperking, de verandering, de verwachte reactie en de onderdeelcontroles die de proef kunnen afwijzen. Wijs één persoon toe om de receptbewerkingen te controleren en één persoon om de resultaten vast te leggen, zodat er tussen de monsters geen verschillende aanpassingen plaatsvinden.
-
Bevries de goedgekeurde basislijn.Bewaar of print de vrijgegeven instellingen, identificeer het productpakket en bewaar geaccepteerde monsters. Registreer de werkelijke cyclusvariatie en geaccepteerde output onder stabiele omstandigheden.
-
Noem één beperking.Gebruik de sequentietijdlijn, koelkaart, nutsvoorzieningen, alarmgeschiedenis en stroomafwaartse observaties. Schrijf het bewijsmateriaal op dat op deze beperking wijst.
-
Definieer de toegestane wijziging.Gebruik de machine-, matrijs- en harsdocumentatie. Stel een gecontroleerde aanpassingslimiet en een retourpunt in. Wijzig geen andere variabele tijdens het observatievenster.
-
Stel afwijzingstriggers in.Vermeld relevante signalen zoals onstabiele klomp, onvolledige beweging, hete of vastzittende onderdelen, kromtrekken, dimensionale beweging, falen van gewicht of muur, flits, uitbarsting, alarmen, vastlopen of onveilig gedrag.
-
Door de stabilisatie gaan.Markeer onderdelen op tijd, station, kop of holte. Beoordeel de nieuwe toestand niet vanaf het eerste stuk als de gewijzigde variabele tijd nodig heeft om een nieuwe stabiele toestand te bereiken.
-
Meet het geaccepteerde productievenster.Pas de gecontroleerde visuele, gewichts-, wand-, maat- en functionele controles toe. Inclusief downstream trimmen, testen en uitpakken wanneer ze een verkoopbaar onderdeel definiëren.
-
Bewaren, afwijzen of onderzoeken.Bewaar de wijziging alleen als het gedefinieerde venster is verstreken en de geaccepteerde uitvoer verbetert. Herstel de basislijn als de kwaliteit of controle verslechtert. Open een tool-, nuts- of onderhoudsactie wanneer de proef een fysieke oorzaak blootlegt.
Het monsterplan moet overeenkomen met de lijn. Op een machine met twee stations moet u beide zijden opnemen. Bij een opstelling met meerdere hoofden moet de identiteit van het hoofd behouden blijven. Op een mal met meerdere holtes moet u waar mogelijk de identiteit van de holte behouden. Een gemiddelde kan één heet circuit of één dunne uitgang verbergen. Degids voor defecten bij blaasgietenlaat zien hoe vaste en willekeurige patronen tot verschillende controles leiden.
Proefgegevens moeten de oude waarde, de nieuwe waarde, het tijdstip van verandering, de verantwoordelijke persoon, de werkelijke cyclusverdeling, de materiaalpartij, de staat van het nutsbedrijf, monster-ID's, gemeten resultaten, afkeuringen en uiteindelijke beslissing bevatten. Foto's zijn nuttig voor het lokaliseren van vormen en defecten, maar vervangen metingen niet. Als het proces terugkeert naar de basislijn, leg dat dan ook vast. Een mislukte proef kan nog steeds voorkomen dat een andere verschuiving hetzelfde idee herhaalt.
08 / CapaciteitBereken de output van geaccepteerde onderdelen, niet van droge cyclusbewegingen
De output van de droge cyclus beschrijft de beweging van de machine zonder de volledige materiaal-, koeling- en onderdeelacceptatielast. Het is nuttig om de bewegingsmogelijkheden te controleren, maar het is geen belofte van verkoopbare productie. Bij een productieberekening moet gebruik worden gemaakt van het werkelijke onderdeel, de hars, de mal, het aantal kop- of holtes, het koelsysteem, de stroomafwaartse apparatuur en de acceptatiemethode. Dit is de reden waarom Kinggle'sprojectinformatieprocesvraagt naar productafmetingen, gewicht, materiaal, dikte en outputvereisten voordat hij een machine aanbeveelt.
Meet de geaccepteerde output rechtstreeks binnen een representatief productievenster. Tel alleen onderdelen die voldoen aan de gedefinieerde vrijgavecriteria en registreer geplande stops, ongeplande stops, opstartverlies en afkeuringen afzonderlijk. Verberg ze niet binnen één enkele onverklaarbare efficiëntiefactor. Als de lijn meerdere onderdelen per gebeurtenis produceert, stem dan de telling af op station, kop of holte, zodat een uitgeschakelde uitvoer niet binnen het totaal verdwijnt.
| Metrisch | Berekening of observatie | Gebruik | Veel voorkomende rapportagefout |
|---|---|---|---|
| Cyclus seconden | Tijd tussen dezelfde gebeurtenis over herhaalde stabiele cycli | Toont het tempo en de variatie van machinegebeurtenissen | Rapportage van de kortste afzonderlijke gebeurtenis |
| Onderdelen per evenement | Geaccepteerde fysieke onderdelen die vrijkomen bij één volledige vormingsgebeurtenis | Verbindt koppen, caviteiten en stations met volume | Ervan uitgaande dat elk verkooppunt produceert |
| Theoretische uurproductie | (3.600 / cyclusseconden) × delen per gebeurtenis | Planningsvergelijking onder ononderbroken omstandigheden | Het resultaat gegarandeerde productie noemen |
| Geaccepteerde output per uur | Geaccepteerde onderdelen / waargenomen productie-uren | Toont bruikbare output van het geteste productpakket | Tellen van purge-, setup- of afgekeurde onderdelen |
| Wijzig resultaat | Geaccepteerde output na minus geaccepteerde output ervoor, onder aangepaste omstandigheden | Test of de bewerking het echte doel heeft verbeterd | Het vergelijken van verschillende producten, diensten of nutsvoorzieningen |
Rapporteer kwaliteit naast snelheid. Vermeld gewichts- en wandresultaten, kritische afmetingen, functionele testresultaten, aantal schroot of ruimen, staat van gebruik en de herziening van het recept. Een reductie van twee seconden heeft geen op zichzelf staande betekenis zonder de oorspronkelijke cyclus, het aantal onderdelen, de geaccepteerde opbrengst en testomstandigheden. Dit artikel publiceert daarom geen procentuele verbeteringsdoelstelling. Het resultaat moet afkomstig zijn uit de lijngegevens van de koper.
Voor een nieuwe machine of matrijs definieert u vóór de proef de uitvoermethode. Kinggle'sfabrieksacceptatietestgidslegt uit hoe u de gemeten run kunt koppelen aan de exacte product-, materiaal-, schimmel- en gebruiksomstandigheden. Gebruik deopstartchecklistom vóór de timing een stabiele toestand tot stand te brengen, en deoverstap gidsom instelverlies gescheiden te houden van stabiele productie.
09 / GrenzenStop de proef als het proces de controle verliest
Stop en herstel de goedgekeurde toestand als een beveiliging, vergrendeling, noodstop of besturing voor gevaarlijke energie niet naar behoren functioneert. Stop bij onverwachte bewegingen van de machine, risico op botsingen, ongewoon hydraulisch of pneumatisch gedrag, beschadigde drukcomponenten, elektrische oververhitting, lekkages of een verschil tussen de weergegeven feedback en de fysieke positie. Cycluswerk staat nooit een werking rond een fout toe.
Gedeeltelijk bewijs kan het proces ook stopzetten. Let op een parison die niet meer in de juiste positie aankomt, onvolledige vormsluiting, stijgende flits, onstabiel gewicht, dunne kritische wanden, uitbarstingen, onvolledige details, plakken, trimschade, kromtrekken, ovale halzen, rockerbodems, krimp of falen van de functionele test. De procesgids van Formosa brengt verschillende van deze symptomen in verband met overmatige hitte, onvoldoende koeling, een korte cyclus of een toestand van een koelkanaal. Gebruik het symptoom om de juiste diagnose te heropenen in plaats van een ruime afkoeltijd toe te voegen zonder de oorzaak te vinden.
Escaleer wanneer de beperking een wijziging van het gietkanaal, wijziging van de matrijs of blaaspen, wijziging van het besturingsprogramma, wijziging van de vergrendeling, werk aan het druksysteem of bediening buiten het gekwalificeerde hars- en machinevenster vereist. Gebruik degids voor preventief onderhoudvoor herhaalbare apparatuurbevindingen. Een versleten mechanisme kan de cyclus vertragen, maar een sneller commando zal dit niet repareren.
Beëindig het project met een vrijgegeven baseline. Werk het recept alleen bij via het goedkeuringsproces van de fabriek, voeg het monster- en meetrapport toe en vermeld op welke product-, schimmel-, hars- en machineconfiguratie het resultaat betrekking heeft. Bewaar afgewezen proefversies in het wijzigingslogboek. Wanneer de volgende ploeg de geaccepteerde cyclus kan reproduceren en de grenzen ervan kan uitleggen, is de verbetering klaar voor normale productie.
10 / AntwoordenVeelgestelde vragen over de cyclustijd van het blaasgieten
Wat bepaalt de cyclustijd van het extrusieblaasgieten?
De cyclustijd wordt bepaald door het langzaamste vereiste pad door voorbereiding van parison of shot, beweging van de mal, opblazen, afkoelen, uitblazen, openen, uitnemen en stroomafwaartse behandeling. Productgeometrie, wandverdeling, harsgedrag, matrijskoeling, machinearchitectuur en criteria voor geaccepteerde onderdelen hebben allemaal invloed op dat pad. Meet de feitelijke volgorde en feedbacksignalen voordat u beslist welke timer verantwoordelijk is.
Is koeling altijd het langste deel van een blaasvormcyclus?
Volgens de blaasvormgids van LyondellBasell neemt koeling het grootste deel van de gietcyclus in beslag bij veel polyolefinetoepassingen, maar dit is niet automatisch de actieve beperking op elke lijn. De levering van Parijs, het vullen van de accu, het overbrengen van de matrijs, het opruimen van de robot, het trimmen of testen kunnen de volgende start bepalen. Een tijdlijn laat zien of het verminderen van de koeling de volledige cyclus zou veranderen of alleen het onderdeel heter zou uitwerpen.
Hoe kan de koeltijd worden verkort zonder kromtrekken te veroorzaken?
Controleer eerst de toevoer- en retourcondities van het koelmiddel, de circuitbalans, de kanaalreinheid, het temperatuurpatroon van de matrijs en de hete locatie op het onderdeel. Vergelijk de wandverdeling met de tekening en het goedgekeurde proces. Wijzig één gedocumenteerde toestand, laat het proces stabiliseren en controleer de afmetingen en vorm na het vereiste post-ejectie-interval. Als hetzelfde lokale warme gebied blijft bestaan, moet de mal- of wanddistributie mogelijk technisch worden herzien.
Verhoogt een kortere cyclus altijd de blaasvormopbrengst?
Nee. De output neemt alleen toe als de gewijzigde cyclus de lijnbeperking is en de extra onderdelen worden geaccepteerd. Een snellere machinegebeurtenis kan leiden tot heter onderdelen, meer uitval, robotstoringen, trimschade of een achterstand bij testers. Vergelijk geaccepteerde onderdelen per geobserveerd uur onder overeenkomende product-, materiaal-, schimmel-, gebruiks- en kwaliteitsomstandigheden. Houd de droogcyclusbeweging, de theoretische output en de geaccepteerde productie als afzonderlijke cijfers.
Hoe beïnvloedt parison-programmering de cyclustijd?
Parison-programmering verandert waar materiaal langs het product zit. Onnodig zware gebieden vereisen mogelijk meer koeling, terwijl te dunne gebieden de producttests niet doorstaan. Op continue machines kan het wandprofiel ook worden gesynchroniseerd met de cyclustijd, zodat een wijziging in de timing de plaatsing van het profiel kan verschuiven. Controleer de wandlocaties, het onderdeelgewicht en de profieluitlijning na een cycluswisseling in plaats van ervan uit te gaan dat de opgeslagen curve correct blijft.
Welke gegevens moeten naar Kinggle worden verzonden voor een cyclustijdprobleem?
Verzend het machinemodel en de controllerversie, producttekening, matrijs- en gereedschaps-ID's, harskwaliteit en partij, receptrevisie, cyclusvideo vastgelegd vanaf een veilige locatie, tijdlijn van gebeurtenissen, alarmgeschiedenis, onderdeelgewicht en wandkaart, kritische afmetingen, defectfoto's, observaties van machine-inlaatlucht en koelwater, stroomafwaartse stopoorzaken en geaccepteerde output gedurende een bepaalde periode. Dit bewijs helpt bij het scheiden van de oorzaken van koeling, gereedschap, controles, nutsvoorzieningen, materiaal en lijnbalans.

Bespreek het product en de cyclus als één systeem
Verzend de daadwerkelijke onderdeeltekening, hars, mal, machineconfiguratie, huidige cyclustijdlijn, nutsobservaties en gemeten kwaliteitsresultaten. Kinggle kan het bewijsmateriaal rond de machine, het gereedschap, de bedieningselementen en het productiedoel bekijken.
Verstuur uw productiegegevensBronnen gebruikt voor deze handleiding
Door Kinggle gehoste handleidingen ondersteunen verklaringen over de gedocumenteerde bedieningselementen en machinevolgorde. Gidsen voor polymeerproducenten ondersteunen de relatie tussen koeling en defecten. OSHA-bronnen zijn opgenomen voor de veiligheidsgrens van de Verenigde Staten. Geen van deze bronnen levert een universeel cyclusdoel voor ieder product of machine.
- Door Kinggle gehoste bedieningshandleiding voor automatische blaasvormmachines, geraadpleegd op 8 september 2026.
- Moog DigiPack III Parison Wanddiktecontroller Handleiding, MRJ06301, gehost door Kinggle, toegankelijk op 8 september 2026.
- LyondellBasell, een gids voor blaasgieten van polyolefinen, geraadpleegd op 8 september 2026.
- Formosa Plastics, polyethyleen extrusie blaasgietprocesgids, geraadpleegd op 8 september 2026.
- OSHA 29 CFR 1910.147, De beheersing van gevaarlijke energie, geraadpleegd op 8 september 2026.
- OSHA 29 CFR 1910.212, Algemene vereisten voor alle machines, geraadpleegd op 8 september 2026.