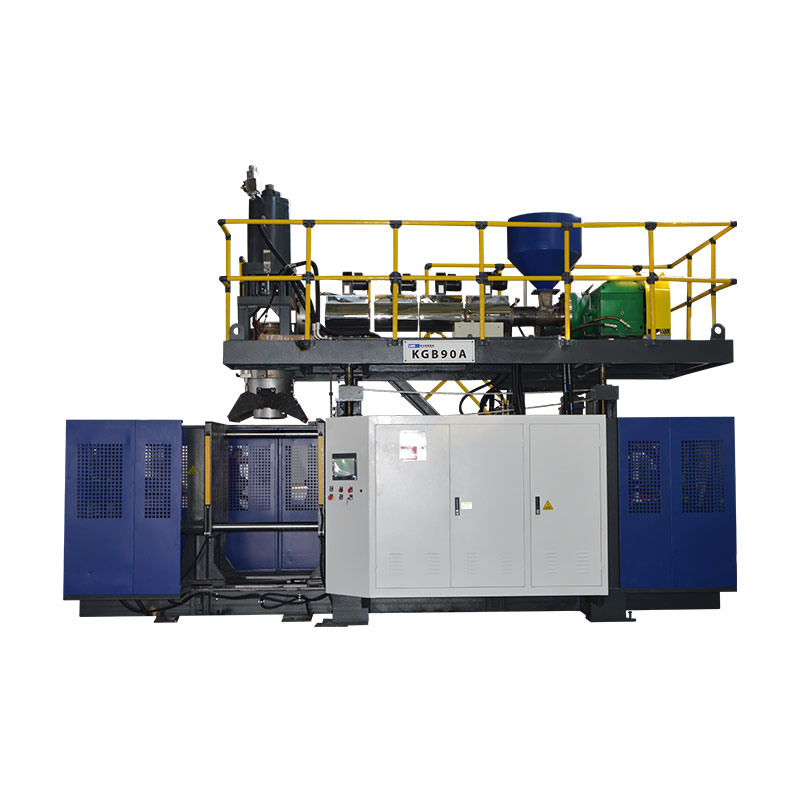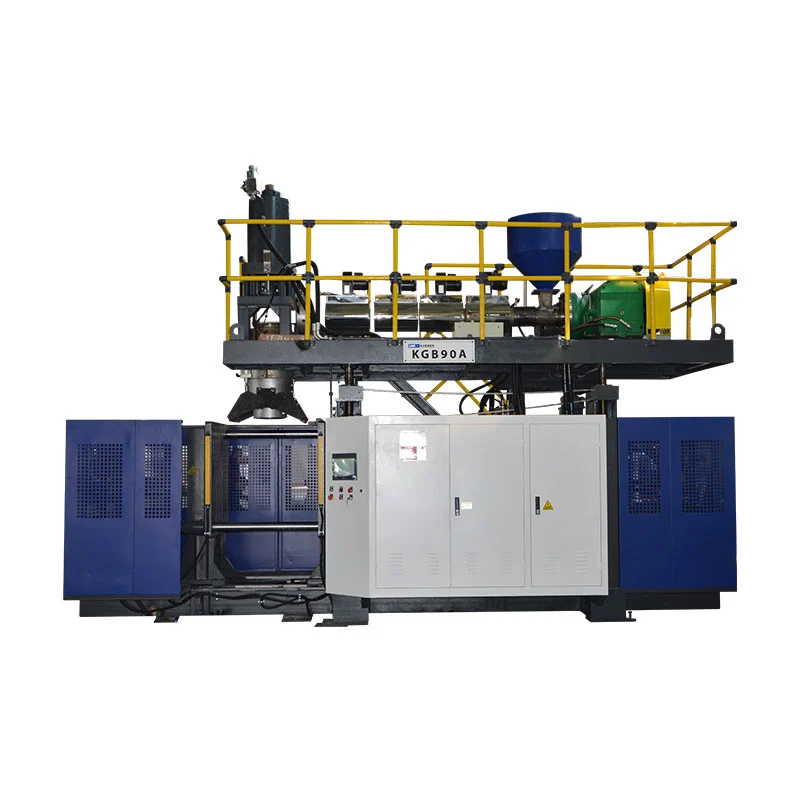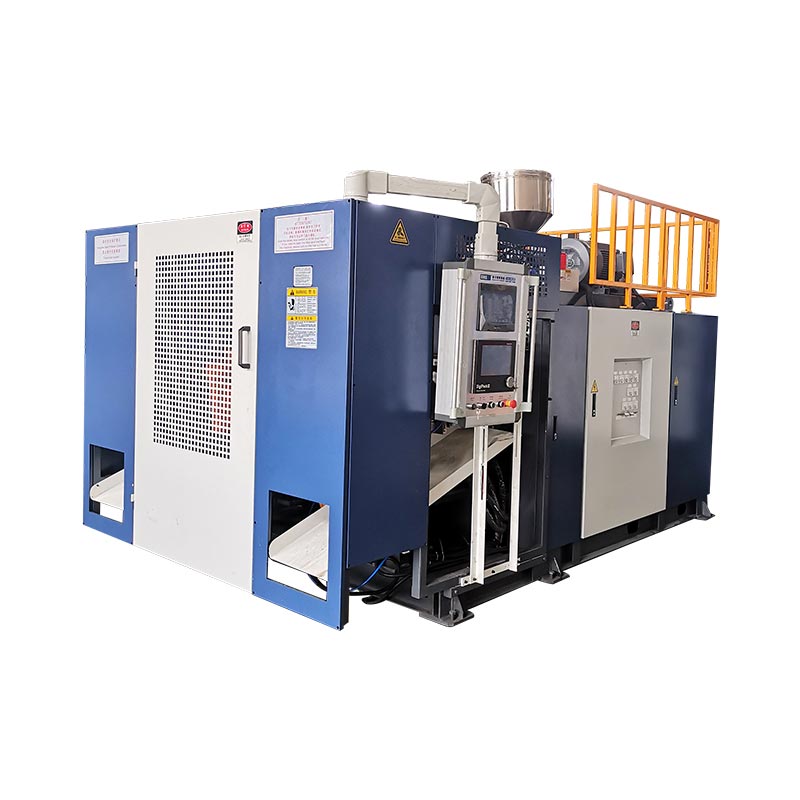
Twee koppen, twee parisons en twee caviteiten horen vaak in hetzelfde productieconcept, maar het zijn geen onderling verwisselbare termen. De juiste lay-out begint met de fles, de steek van de uitlaat, de ruimte in de mal en de bruto vraag naar smelten, en niet met het beoogde aantal stuks.
Een koper die vraagt om een “flessenblaasmachine met vier holtes” kan een matrijskop met vier uitlaten, een matrijs met vier holtes en een of twee vormstations ontvangen. Een andere koper die om een “blaasvormmachine met dubbele kop” vraagt, verwijst mogelijk slechts naar twee parisons. Tenzij de offerte elk element vermeldt, kunnen de twee partijen hetzelfde aantal bespreken terwijl ze zich verschillende apparatuur voorstellen.
Deze gids scheidt deze termen, gebruikt de huidige Kinggle 2L-, 5L- en 15L-specificaties om de dimensionale grenzen achter de kopselectie weer te geven, en biedt een massabalansmethode voor het vergelijken van één-, twee-, drie- en vierkoppige concepten zonder productie-output uit te vinden.
Noem eerst de vier verschillende tellingen
Het woordhoofdwordt losjes op de markt gebruikt. Een extrusieblaasvormkop verdeelt de smelt en vormt de buisvormige parison. Een snijkop met meerdere parisons heeft verschillende uitgangen. De mal sluit zich vervolgens rond die parisons, en elke malholte vormt een onderdeel. Een station is de volledige mal-en-klempositie die ze ontvangt. Een laag is een materiaallaag die ontstaat door het extrusie- en matrijskopsysteem.
| Graaf | Fysieke betekenis | Voorbeeld kopersvraag | Ga er niet van uit |
|---|---|---|---|
| Uitgangen met snijkoppen | Openingen waaruit parisons tevoorschijn komen tijdens één gietevenement | Is het voorstel enkelvoudig, dubbel, drievoudig of vierkoppig? | Dat een outlettelling hetzelfde aantal geaccepteerde flessen garandeert |
| Parijsen | Buisvormige smeltlengten die door de mal worden opgevangen | Hoe zullen gewicht en timing tussen parisons in evenwicht worden gebracht? | Dat op gelijke afstanden geplaatste uitlaten altijd gelijke parisons opleveren |
| Schimmelholtes | Deelvormen gevormd in één mal dichtbij | Maakt de mal één, twee of vier onderdelen per evenement? | Dat aantal holtes beschrijft het aantal vormstations |
| Stations | Volledige mal-en-klemposities die door de machine worden gebruikt | Is de machine enkelvoudig of dubbelstation? | Dat een tweede station een tweede matrijskop is |
| Lagen | Materiaallagen over de wandstructuur | Is het onderdeel monolaag of meerlaags? | Die “dubbele laag” betekent dubbele kop of dubbele holte |
Onafhankelijke apparatuurliteratuur maakt hetzelfde onderscheid. DeGegevensblad R&B-shuttle voor continue extrusievermeldt klemconfiguraties met één of twee stations afzonderlijk van snijkopconfiguraties met meerdere uitgangen. Die scheiding is handig bij elke offerteaanvraag: specificeer stations, matrijsuitlaten, vormholtes en lagen op verschillende lijnen.
Wat verandert er als een die-head meer verkooppunten krijgt?
Een blaasvormmachine met meerdere koppen, meerdere matrijzen of meerdere parisons creëert meerdere parisons parallel. Als de mal en het proces zijn ontworpen om elke parison te vangen en één fles te vormen, kunnen de aantallen per gietgebeurtenis toenemen. De winst is voorwaardelijk. Elke uitlaat heeft ruimte, smeltstroom, temperatuurregeling en een overeenkomstige holtepositie nodig.
Dit diagram is conceptueel en geen Kinggle-gereedschapstekening. De werkelijke uitlaatdiameters, steek, stroomkanalen en holte-indeling zijn afhankelijk van de fles en de machine. “Twee koppen”, “drie koppen” en “vier koppen” zijn daarom eerder omschrijvingen dan volledige specificaties.
Meer koppen verdelen de beschikbare vormbreedte
Eén enkele grote parison kan een groter deel van de beschikbare malbreedte van de machine gebruiken. Wanneer meerdere verkooppunten die ruimte delen, moeten de flesbreedte, de spouwafstand, de nekpositie, de flashpocket en de koelaansluitingen naast elkaar passen. De mal heeft ook voldoende staal nodig tussen de holtes en voldoende ruimte voor het bijsnijden en verwijderen van onderdelen.
Meer koppen verhogen de totale vereiste smelt per gebeurtenis
Als één bruto parison 0,10 kg weegt, hebben vier gelijkwaardige parisons 0,40 kg per vormgebeurtenis nodig voordat enig verschil in hun werkelijke gewicht in aanmerking wordt genomen. Het voorbeeld legt alleen de rekenkunde uit; het is geen Kinggle-flesspecificatie. Het verkorten van het interval tussen gebeurtenissen verhoogt de vraag naar smelten per uur verder.
Meer hoofden creëren meer posities om te controleren
Vier zichtbare flessen na het openen van de mal bewijzen niet dat er vier gelijkwaardige processen zijn. Eén uitlaat kan warmer worden, één glasklomp kan anders doorzakken, een holte kan langzamer afkoelen, of één trimpositie kan extra flits achterlaten. De output uit meerdere caviteiten moet daarom per positie worden geteld en geïnspecteerd, en niet alleen als een gecombineerd totaal.
Originele vergelijking: gepubliceerde Kinggle-koplimieten per machineplatform
Kinggle's huidige blaasvormpagina's voor continue extrusie beschrijven optionele configuraties met twee, drie en vier matrijzen op verschillende modellen. De specificatietabellen publiceren exacte afmetingen voor referenties met enkele en dubbele kop. Ze publiceren niet de drievoudige of vierkoppige pitch voor deze pagina's, dus die lay-outs vereisen projectengineering in plaats van extrapolatie.
| Kinggle-model | Station | Maximale productcapaciteit | Maximale vormgrootte (B×H) | HDPE-smeltcapaciteit | Maximale matrijspindiameter met één kop | Gepubliceerde hartafstand met dubbele kop | Maximale matrijspindiameter met dubbele kop |
|---|---|---|---|---|---|---|---|
| KGB2L | Enkel | 2 liter | 360 × 380 mm | 30 kg/u | 90 mm | 130 mm | 60 mm |
| KGB2D | Dubbele | 2 liter | 360 × 380 mm | 55 kg/u | 90 mm | 130 mm | 60 mm |
| KGB5L | Enkel | 5 liter | 410 × 450 mm | 55 kg/u | 150 mm | 150–180 mm | 80 mm |
| KGB5D | Dubbele | 5 liter | 410 × 450 mm | 80 kg/u | 150 mm | 150–180 mm | 80 mm |
| KGB15L | Enkel | 15 liter | 580 × 500 mm | 100 kg/u | 220 mm | 240–280 mm | 150 mm |
| KGB15D | Dubbele | 15 liter | 580 × 550 mm | 120 kg/u | 220 mm | 240–280 mm | 150 mm |
De 2L-pagina's van Kinggle beschrijven ook toepassingen van 50 ml tot 2 L. Dat bereik identificeert de productfamilie; het betekent niet dat elke container in het assortiment geschikt is voor elk aantal personen. Voor een brede fles van 2 liter kan een enkele uitlaat nodig zijn, terwijl meerdere smalle flessen in een concept met meerdere holtes passen. Het maximale volume alleen kan de indeling niet bepalen.


Wat de Kinggle-gegevens onthullen over hoofdselectie
1. Aantal stations en kopgeometrie zijn onafhankelijke keuzes
Binnen het 2L-paar publiceren zowel de modellen met één als twee stations dezelfde limiet van 90 mm voor enkele kop, 130 mm hartafstand voor dubbele kop en limiet voor dubbele kop van 60 mm. De 5L- en 15L-paren volgen hetzelfde patroon binnen hun respectievelijke platforms. Een tweede station verandert de manier waarop mallen elkaar afwisselen; het verandert niet automatisch het aantal uitlaten of de steek van de uitlaten.
2. Bij een opstelling met dubbele kop is er minder diameter beschikbaar per uitlaat
Elk platform publiceert een kleinere maximale matrijspindiameter voor de referentie met dubbele kop dan voor de referentie met enkele kop: 60 versus 90 mm bij 2L, 80 versus 150 mm bij 5L, en 150 versus 220 mm bij 15L. Dit voorspelt niet de uiteindelijke diameter van de fles, maar laat zien waarom “nog een kop toevoegen” niet louter een uitvoerinstelling is. De matrijs-, parison- en flesgeometrie veranderen samen.
3. Grotere platforms publiceren bredere referenties voor de matrijs- en uitlaatafstanden
De maximale schimmelreferentie groeit van 360 × 380 mm op het 2L-paar tot 410 × 450 mm op het 5L-paar en tot 580 mm breed op het 15L-paar. De gepubliceerde hartafstand met dubbele kop neemt toe van 130 mm naar 150–180 mm en vervolgens naar 240–280 mm. Deze cijfers verbinden de platformkeuze met de flesafstand, en niet alleen met het nominale aantal liters.
4. Gepaarde modellen met twee stations publiceren meer smeltcapaciteit
De voorbeelden met dubbel station publiceren een hogere HDPE-smeltcapaciteit dan hun partners met één station: 55 versus 30 kg/u bij 2L, 80 versus 55 kg/u bij 5L, en 120 versus 100 kg/u bij 15L. De verschillen hebben niet één enkele verhouding en bewijzen geen outputvermenigvuldiger. Ze laten zien waarom het extrusiesysteem in dezelfde berekening thuishoort als stations en koppen.
5. Drie- en vierkoppige claims vereisen een productspecifieke tekening
De productbeschrijvingen staan flexibele 2/3/4 configuraties met meerdere snijkoppen toe, maar hun tabellen vermelden geen universele drievoudige of vierkoppige hartafstand. Het bedenken van deze afmetingen vanuit de rij met dubbele koppen zou de flesbreedte, het vormstaal, de steek, de neklocatie en de servicetoegang negeren. Het juiste volgende document is een voorgestelde kop-en-mal-indeling op basis van de onderdeeltekening van de koper.
Selecteer het aantal koppen uit de fles, niet uit een gewenste vermenigvuldiger
Een fabrieksofferte wordt betrouwbaarder wanneer de koper de leverancier een volledige productdefinitie geeft. Begin met de breedste en zwaarste SKU die bedoeld is voor de voorgestelde gereedschapsfamilie. Controleer vervolgens of kleinere producten dezelfde machine kunnen delen zonder een onpraktisch compromis af te dwingen.
Flesbreedte en hartafstand
De middenafstand wordt gemeten tussen aangrenzende uitlaathartlijnen. Het moet zo goed aansluiten op de holte-opstelling dat elke glasklomp de juiste vormpositie kan betreden. De lichaamsbreedte van de fles is slechts een deel van de vereiste. Ook de halsafwerking, het handvat, de flashpocket, het afknijpgedeelte en de malwand tussen de holtes nemen ruimte in beslag.
Deelgewicht en bruto parisonmassa
Het gewicht van de afgewerkte fles is niet de massa die de extruder voor elke gebeurtenis moet leveren. De bruto parison omvat het materiaal dat voor de fles is opgevangen, plus de boven- en onderflits en eventueel ander bijgesneden materiaal. Vermenigvuldig de brutomassa van één positie met alle actieve posities en vergelijk het totaal vervolgens met het extrusiesysteem tegen de geplande gebeurtenissnelheid.
Afkoelen en verwijderen
Meer holtes kunnen meer warmte creëren om te verwijderen in elke gesloten mal. Ongelijke waterpaden kunnen ervoor zorgen dat één holte een langzame positie krijgt. Nadat de mal is geopend, moet de cel elk onderdeel scheiden, trimmen, testen en transporteren zonder botsingen of overmatige ophoping. Een vormmachine kan zijn beweging voltooien, terwijl de stroomafwaartse apparatuur al het knelpunt in de productie vormt.
SKU-strategie
Een mal met hoge holte is geschikt voor een stabiele, smalle flessenfamilie. Het kan minder aantrekkelijk zijn als de bestellingen kort zijn, ontwerpen vaak veranderen of een groot deel van de SKU's niet dezelfde toonhoogte kan gebruiken. Vergelijk de jaarlijkse vraag naar goede onderdelen en de omsteltijd per SKU. Pas niet elke mal op rond één seizoenspiek, tenzij de rest van de fabriek die capaciteit kan gebruiken.
Bereken realistische output met gebeurtenissen, onderdelen en massabalans
De droogcyclus van de catalogus en het aantal bezoekers zijn niet voldoende om verkoopbare flessen te voorspellen. Gebruik twee samenhangende berekeningen: één voor geaccepteerde onderdelen en één voor de bruto smeltvraag.
Goede onderdelen per uur = stabiele vormgebeurtenissen per uur × gevormde onderdelen per gebeurtenis × geaccepteerde fractie
Bruto smeltbehoefte (kg/u) = stabiele vormgebeurtenissen per uur × totale bruto parisonmassa per gebeurtenis (kg)
Het geaccepteerde deel moet voortkomen uit de kwaliteitsdefinitie van de koper en een overeengekomen proef- of eerlijke planningsaanname. De totale bruto parison-massa is de som van alle parisons die in één evenement worden gebruikt. Als vier verkooppunten geen identieke massa leveren, noteer dan de vier posities afzonderlijk voordat u ze toevoegt.
Een transparant hypothetisch voorbeeld
Stel dat een voorgestelde indeling met vier verkooppunten vier flessen per evenement omvat. Tijdens een stabiele proef (geen droogcyclus) voltooit de cel 300 gietbeurten per uur. Als de overeengekomen geaccepteerde fractie 0,97 is, is de berekende goede output 300 × 4 × 0,97 = 1.164 flessen per uur. Als de totale bruto parisonmassa per gebeurtenis 0,44 kg bedraagt, is de bruto smeltvraag 300 × 0,44 = 132 kg/uur.
Deze cijfers zijn slechts een leervoorbeeld en zijn geen resultaat van het Kinggle-model. Ze laten zien waarom een vierkoppige machine niet automatisch geschikt is: de voorgestelde extruder zou geverifieerde capaciteit nodig hebben voor het materiaal en de omstandigheden, terwijl koeling en alle stroomafwaartse stappen de snelheid en kwaliteit van de gebeurtenissen zouden moeten behouden. Vervang gemeten projectgegevens voordat u een aankoopbeslissing neemt.
Kinggle'scontinue blaasvormmachine gidslegt uit hoe stationtelling, matrijskopholtes en cyclustijd worden gecombineerd. Controleer voor de installatieplanning ook de elektrische, perslucht- en koelomstandigheden met deHandleiding voor blaasvormmachines.
Inbedrijfstelling in de fabriek: kwalificeer elke uitlaat en holte als een positie
Een gecombineerd gemiddelde kan een zwakke positie verbergen. Als drie flessen een gewichtscontrole doorstaan en één licht is, kan hun gemiddelde er acceptabel uitzien, ook al is één holte instabiel. Tijdens de aanvaarding en het opstarten van de fabriek moet elke matrijsuitlaat en holtepositie worden gelabeld en moet deze identiteit worden behouden door middel van bijsnijden en inspectie.
Stel een basislijn per positie vast
- Identificeer de machine, matrijskop, mal, harspartij, recept en gebruiksomstandigheden.
- Verzamel de onderdelen op volgorde vanuit elke uitlaat-/holtepositie.
- Registreer de bruto parison-massa waar de overeengekomen veilige proefmethode dit toestaat.
- Meet het uiteindelijke gewicht en dezelfde kritische muurlocaties voor elke positie.
- Inspecteer afknijpen, nekafwerking, flits, afmetingen, uiterlijk en lekgedrag.
- Registreer gebeurtenisinterval, afwijzingen, alarmen, handmatige interventie en stroomafwaartse stops.
- Herhaal dit nadat de stabiele omstandigheden zijn hersteld na elke goedgekeurde aanpassing.
Verander één gecontroleerde factor tegelijk
Als een parison verschilt, bepaal dan eerst of het patroon de matrijsuitlaat, de holte, het koelcircuit of de stroomafwaartse positie volgt. Een gecoördineerd record is nuttiger dan het in één keer aanpassen van meerdere HMI-waarden. Kinggle'sHMI-instellingen en alarmgidsraadt aan om bewijsmateriaal vast te leggen voordat u een recept wijzigt.
Controleer de wandverdeling, niet alleen het totale gewicht
Twee flessen kunnen hetzelfde wegen en toch het materiaal anders verdelen. Vergelijk gedefinieerde schouder-, lichaams-, handgreep-, basis- en afknijplocaties waar relevant voor het onderdeel. Als het project gebruikmaakt van geprogrammeerde wandbediening, wordt deparison-programmeergidsbiedt een gestructureerde methode voor het verbinden van programmapunten met gemeten gebieden.
Maak van de geaccepteerde proef een onderhoudsreferentie
Bewaar de goedgekeurde positiegegevens, temperatuuromstandigheden, reinigingsstatus, wateromstandigheden en gereedschapsidentiteit. Wanneer een positie later afwijkt, kan onderhoud deze vergelijken met de oorspronkelijke basislijn. Dechecklist voor preventief onderhoudkan deze observaties meenemen in routine-inspecties.
Veel voorkomende combinaties – en wat elke beschrijving nog openlaat
| Korte beschrijving | Wat het waarschijnlijk betekent | Wat de offerteaanvraag nog moet bevestigen |
|---|---|---|
| Machine met dubbele kop en twee holtes | Twee parisons voeden twee vormholtes per vormgebeurtenis | Aantal stations, steek van de uitlaat, matrijsgrootte, gewicht van het onderdeel, extrusiecapaciteit en stroomafwaartse reikwijdte |
| Vierkoppige flessenblaasmachine | Vier matrijsuitgangen vormen parallel vier parisons | Of de mal vier corresponderende holtes heeft, de exacte steek en of alle SKU's passen |
| Machine met dubbel station en dubbele kop | Twee matrijsstations wisselen elkaar af rond een matrijssysteem met twee uitlaatopeningen | Aantal matrijssets, volgorde van gebeurtenissen, smeltvraag, verwijderingsmethode en gegarandeerde proefomstandigheden |
| Blaasvormmachine met vier holtes | Eén matrijssluiting kan vier delen vormen | Matrijsuitlaatopstelling, stationtelling, caviteitsbalans, koeling en geaccepteerde output |
| Dubbellaagse machine met dubbele kop | Een meerlagensysteem kan twee uitgangen voeden | Aantal extruders, materiaalstructuur, laagverhoudingen, schrootroute, uitlaten, holtes en stations |
'Machine voor het maken van plastic flessen', 'HDPE-flessenblaasmachine', 'extrusieflessenmachine', 'blaasvormer met meerdere matrijzen' en 'multi-parison extrusie blaasvormmachine' kunnen allemaal verschijnen in zoekopdrachten naar gerelateerde apparatuur. Een technisch volledige specificatie moet begrijpelijk blijven, zelfs als die marketingnamen veranderen.
Checklist voor offerteaanvragen voor een blaasvormproject met meerdere koppen
Stuur dezelfde product- en fabrieksinputs naar elke leverancier. Vraag elke offerte om in dezelfde volgorde te reageren, met catalogusreferenties gescheiden van projectgaranties.
| Offerteaanvraaggroep | Te verstrekken informatie | Vereiste reactie van de leverancier |
|---|---|---|
| Product | 2D/3D tekening of monsters, capaciteit, maximale afmetingen, nek, handvat, scheidingslijn en trimgeometrie | Compatibel machineplatform, oriëntatie, holte-indeling en eventuele ontwerpproblemen |
| Materiaal | Exacte harskwaliteit, kleur/additieven, maalgoed of PCR-plan en leveranciersgegevens | Voorgestelde schroef-/extrusiescope, verwerkingsaannames en vereiste proefmateriaal |
| Massa en kwaliteit | Eindgewicht, geschatte bruto parison/flash, kritische muren, afmetingen en functionele tests | Proefmethode, bemonstering op positie en acceptatiedefinitie |
| Uitvoer | Benodigde goede onderdelen per uur, ploegen-/jaarvolume, SKU-mix en omschakelfrequentie | Gebeurtenissen per uur, delen per gebeurtenis, aangenomen aanvaarde fractie en berekening van de bruto smelt |
| Gereedschap | Bestaande mallen of voorkeursholteconcept | Aantal uitlaten, hartafstand, matrijspenbereik, matrijsgrootte, spouwafstand, matrijssets en koelontwerp |
| Machine | Gewenst automatiseringsniveau en fabrieksbeperkingen | Stationtelling, klem, extruder, bediening, uitname en inbegrepen opties |
| Fabriek | Vermogensnorm, lucht/wateromstandigheden, omgevingsgrenzen, vloer, hoogte en hefroute | Projectspecificatieblad, algemene regeling, funderings-/belastings- en onderhoudsvrijgavevereisten |
| Stroomafwaarts | Plan voor trimmen, lektesten, transporteren, etiketteren, verpakken en schrootverwerking | Capaciteit en interfacegrens voor elke inbegrepen en door de koper geleverde fase |
Accepteer geen uitgangslijn zonder de testomstandigheden
Een nuttig acceptatiedocument vermeldt de flestekening, de materiaalkwaliteit, het afgewerkte en brutogewicht, actieve uitlaten en holtes, de koelomstandigheden van de mal, het stabiele looptijdvenster, kwaliteitstests, het bemonsteringsplan en de inbegrepen stroomafwaartse apparatuur. Het registreert geaccepteerde onderdelen per positie. Zonder deze omstandigheden kan ‘stuks/uur’ machinebewegingen, gevormde onderdelen vóór inspectie of goed verpakte flessen beschrijven – drie verschillende resultaten.
Vraag naar de lay-out voordat u de inkooporder bevriest
De definitieve tekening moet de middellijnen van de matrijsuitlaat tonen tegen de vormholten, de grenzen van de matrijs en de plaat, de blaaspennen, de trim- of ontbramingsmethode, het uitneempad en de serviceruimtes. Voor een drie- of vierkoppig Kinggle-verzoek is deze tekening de plek waar de projectspecifieke pitch wordt bevestigd; het mag niet worden afgeleid uit de gepubliceerde tabel met dubbele kop.
Veelgestelde vragen
Wat is een meerkoppige blaasvormmachine?
Een blaasvormmachine met meerdere koppen maakt gebruik van een matrijskopopstelling met verschillende uitlaten om tijdens één vormgebeurtenis meerdere parisons te vormen. Het aantal uitlaten, de hartafstand en de matrijsgrootte moeten overeenkomen met de indeling van de fles en de vormholte.
Is een machine met dubbele kop hetzelfde als een machine met twee caviteiten?
Nee. Dubbele kop beschrijft twee matrijsuitgangen of parisons; twee holtes beschrijven twee deelvormen in de mal. Ze zijn doorgaans ontworpen als een op elkaar afgestemde tweedelige lay-out, maar de offerte moet beide afzonderlijk specificeren.
Maakt een blaasvormmachine met vier koppen vier keer zoveel flessen?
Niet automatisch. Per vormgebeurtenis kunnen meer onderdelen worden gevormd, maar de daadwerkelijke goede output hangt af van een stabiel aantal gebeurtenissen, de totale bruto vraag naar smelten, de balans van de uitlaat en de holte, koeling, trimmen, testen en geaccepteerde kwaliteit.
Hoe wordt de hartafstand van de snijkop geselecteerd?
De hartafstand wordt gekozen uit de voorgestelde spouwafstand en productindeling. Flesbreedte, nekpositie, flitszakken, vormstaal, koeling, blaaspennen, trim- en verwijderingsruimte hebben allemaal invloed op de uiteindelijke afmeting.
Kan één machine schakelen tussen enkelvoudige en meerkoppige productie?
Een andere snijkop- of gereedschapsopstelling kan mogelijk zijn op een geschikt ontworpen platform, maar dit mag niet worden aangenomen. Bevestig mechanische pasvorm, extrusieomvang, controles, omstelwerkzaamheden, matrijscompatibiliteit en inbedrijfstellingsvereisten met de leverancier.
Wat beperkt het aantal holtes bij extrusieblaasgieten?
Limieten omvatten productafmetingen, beschikbare matrijs- en plaatruimte, uitlaatsteek, matrijs- en parison-geometrie, klemvereisten, extrusiecapaciteit, koelbalans, onderdeelverwijdering en stroomafwaartse capaciteit.
Welke gegevens moet ik meesturen voor een offerte voor een meerkamermachine?
Stuur de onderdeeltekening of monsters, materiaalkwaliteit, afgewerkt en bruto parisongewicht, kritische muren en tests, vereiste goede output, SKU-plan, fabrieksvoorzieningen, lay-outlimieten en downstream-vereisten.