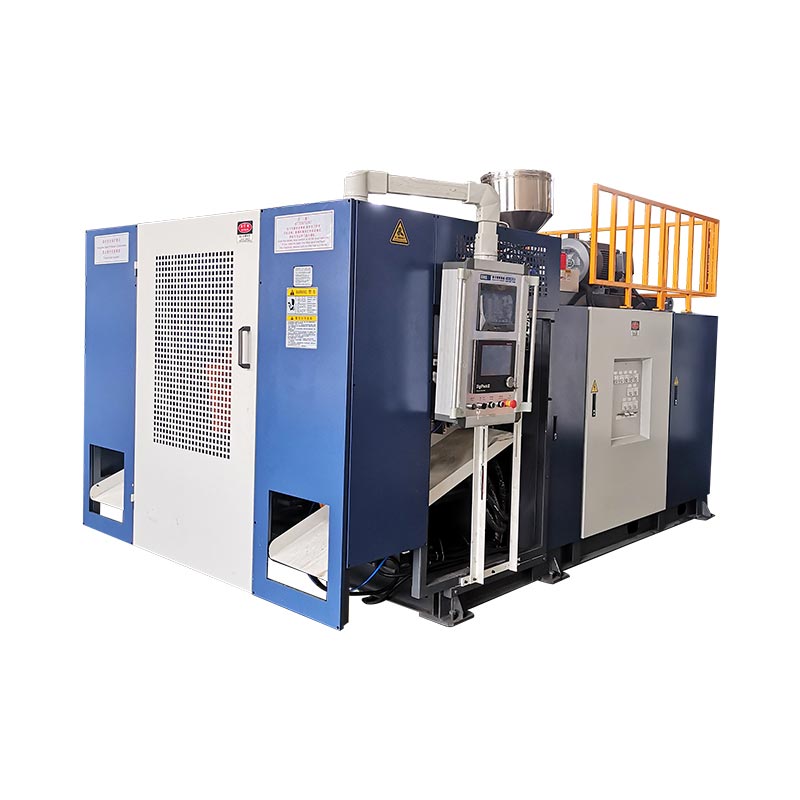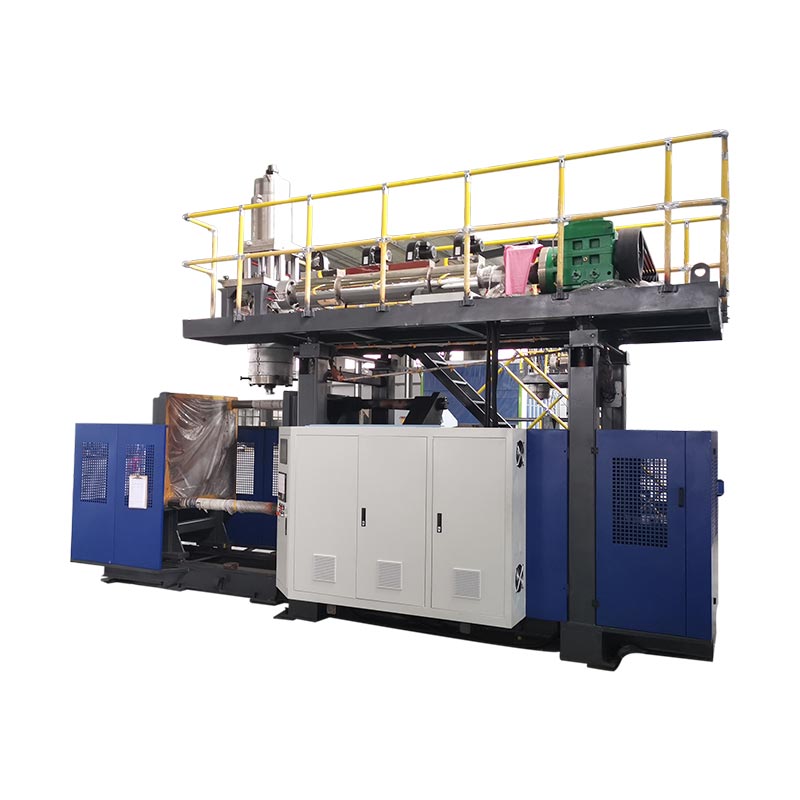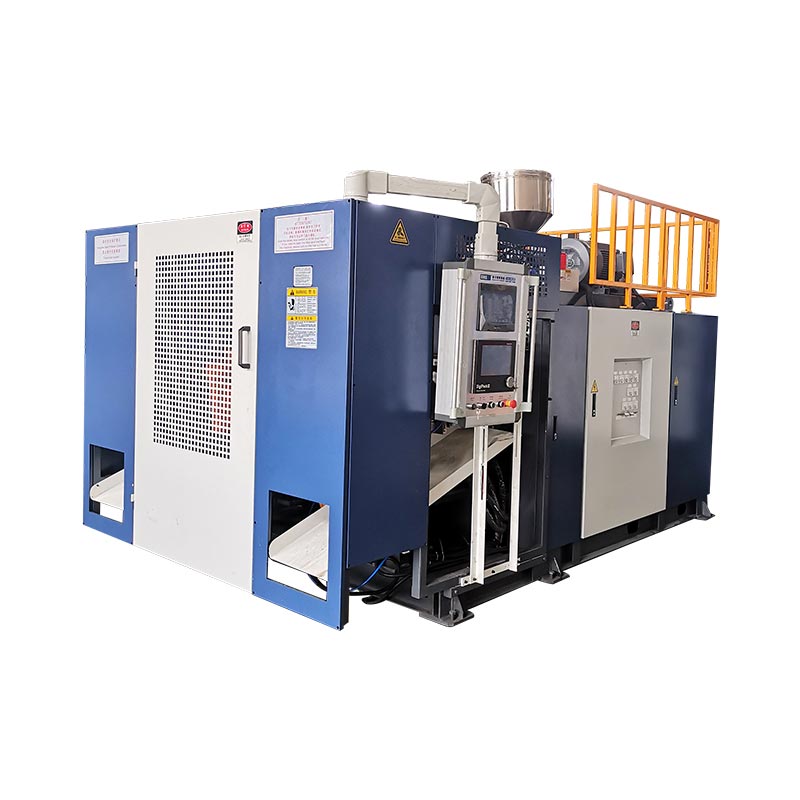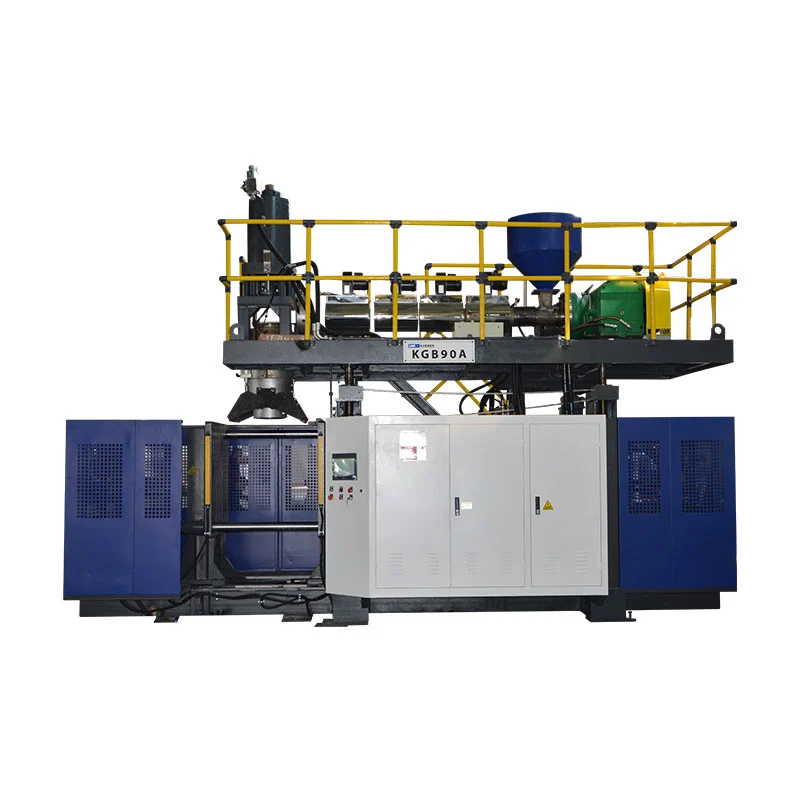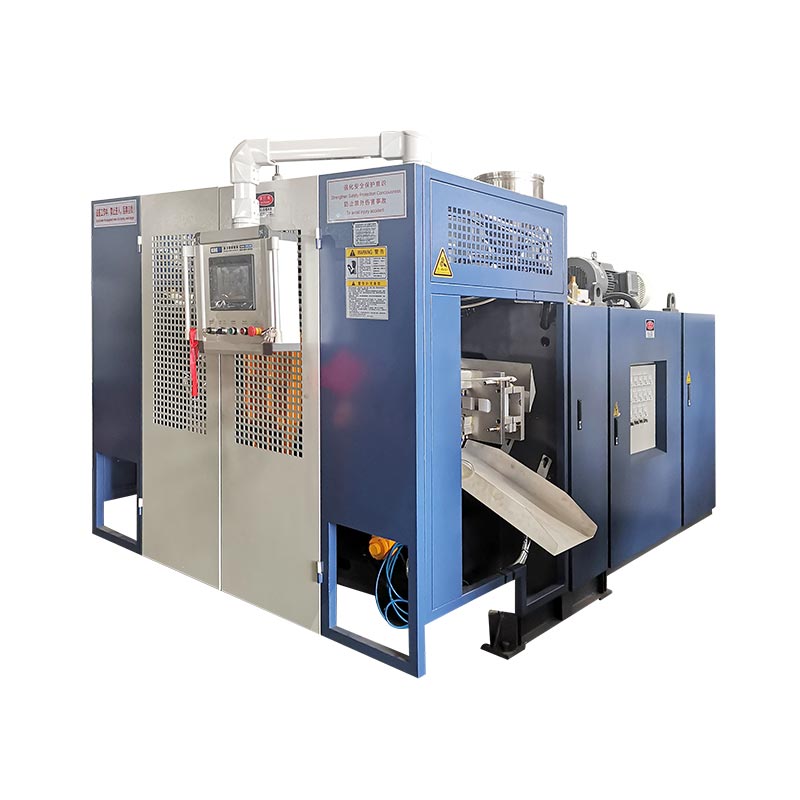
Kies de Kinggle KGB90A wanneer het goedgekeurde product de gepubliceerde lay-out met één extruder kan gebruiken en niet de twee smeltstromen van de KGB90AP nodig heeft, nadat de materiaal-, output- en producttests zijn gedefinieerd.Kies voor de KGB90AP als de productspecificatie echt om dubbellaagse of dubbelkleurige extrusie vraagt, omdat op de huidige productpagina twee 70 mm schroeven staan en de twee materiaalstromen apart geïnspecteerd moeten worden. Voordat u een van beide keuzes maakt, moet u de vormomhulling, bruto parison-massa, hars, wandstructuur, geaccepteerde output en fabrieksvoorzieningen vergelijken met het voltooide onderdeel, in plaats van alleen op het capaciteitslabel van 60 liter te vertrouwen.

Vijf beslissingen die u moet nemen voordat u een offerte aanvraagt
- Eén smeltstroom of twee
- Maximale bruto parisonmassa
- Afgewerkte malgrootte en interfaces
- Geaccepteerde uitvoer met het echte product
- Machine- en full-line nutsbedrijf
KGB90A
Uitgegeven met één schroef van 90 mm en een extrudermotor van 45 kW. Begin hier voor een one-stream productconcept, onder voorbehoud van projectbevestiging.
KGB90AP
Uitgegeven met twee 70 mm schroeven en twee 22 kW extrudermotoren. Het verklaarde doel is dubbellaagse of dubbelkleurige productie.
| Gepubliceerd artikel | KGB90A | KGB90AP | Selectie betekenis |
|---|---|---|---|
| Maximale containercapaciteit | 60 liter | 60 liter | De nominale capaciteit bewijst niet dat een specifiek onderdeel past. |
| Extruder-opstelling | Eén schroef van 90 mm | Twee 70 mm schroeven | Dit is het belangrijkste modelverschil voor wand- en kleurstructuur. |
| Extrudermotorvermogen | 45 kW | 2 x 22 kW | Geïnstalleerde motorwaarden zijn geen productenergieresultaten. |
| Gepubliceerde HDPE-smeltcapaciteit | 130 tot 160 kg/u | 130 tot 160 kg/u | Bevestig de capaciteit met de werkelijke vraag naar hars en bruto parison. |
| Accucapaciteit | 6,6 liter | 6,6 liter | Controleer het shotvolume en de massa ten opzichte van de volledige parison. |
| Gepubliceerd PE-accumulatorgewicht | 4,95 kg | 4,95 kg | Alleen het deelgewicht is exclusief flits, staarten en procestoeslag. |
| Klemkracht | 280 kN | 280 kN | De geprojecteerde oppervlakte- en procesvraag moeten nog steeds worden herzien. |
| Maximale vormgrootte, B x H | 700 x 980 mm | 700 x 980 mm | Het voltooide matrijssamenstel moet in beide afmetingen passen. |
| Vormdiktebereik | 460 tot 550 mm | 460 tot 550 mm | Inclusief inzetstukken, achterplaten en montagedetails. |
| Machinegrootte, L x B x H | 5,45 x 3,5 x 4,2 meter | 5,45 x 3,5 x 4,2 meter | Dit is de machineomhulling, niet de volledige productiecel. |
| Machinegewicht | 14 t | 15 t | Gebruik de definitieve algemene regeling voor fundering en hantering. |
Bron: huidige KinggleKGB90A-productpaginaEnKGB90AP-productpagina, gecontroleerd op 9 september 2026. Cijfers zijn gepubliceerde referenties, geen garantie voor elke configuratie.
De eerste beslissing is de wandstructuur, niet het 60L-label
Beide modellen hebben dezelfde nominale capaciteit van 60 liter. Dat gedeelde label maakt ze niet uitwisselbaar. De producttabel van de KGB90A vermeldt één schroef van 90 mm. In de KGB90AP-tabel staan twee schroeven van 70 mm vermeld. Kinggle stelt dat het dubbele extrusiesysteem bedoeld is voor dubbellaagse of dubbelkleurige productie.
Begin met de producttekening. Markeer elke gewenste wandlaag, kleurgebied en materiaalstroom. Geef aan waarom elk ervan bestaat. Een tweede extruder wordt gerechtvaardigd door een productvereiste. Het mag niet alleen worden toegevoegd omdat een complexere machine capabeler klinkt.
Voor een one-stream-product is de KGB90A de eenvoudiger gepubliceerde architectuur. Het definitieve voorstel moet nog beoordeeld worden op materiaal en instrumenten. De pagina vermeldt PE, PP en ABS als materiaalfamilies, maar die lijst bewijst niet dat elke soort met dezelfde output kan worden verwerkt. Smeltgedrag, productgeometrie en acceptatietests blijven projectinputs.
Voor een gespecificeerd dubbellaags of dubbelkleurig product biedt de KGB90AP de twee gepubliceerde extrusiestromen. Het citaat moet verder gaan. Het moet identificeren welke hars of kleur elke stroom voedt. Ook moet hierin de relatie van de doellaag, de opstartmethode en het inspectieplan worden vermeld. Twee extruders creëren mogelijkheden. Ze definiëren op zichzelf geen specificatie van een afgewerkte muur.
Vermijd het verwarren van lagen met matrijsuitlaten of vormholtes. Door de productwand loopt een laag. Een matrijsuitgang vormt één parison. Een holte vormt één onderdeel. Kinggle'skop, holte en laaggeleiderscheidt deze tellingen. Zet elke telling op een eigen offerteaanvraagregel.
Wat de twee gepubliceerde tabellen zeggen over het gedeelde platform
De huidige modeltabellen tonen een gebruikelijke vormomhulling. Beide hebben een sluitkracht van 280 kN en een matrijsplaat van 960 x 980 mm. Beide tonen een maximale matrijsgrootte van 700 x 980 mm. Het gepubliceerde matrijsdiktebereik bedraagt 460 tot 550 mm. De vermelde accucapaciteit is 6,6 L, met een PE-accugewicht van 4,95 kg.
Deze overeenkomsten maken de extruderopstelling beter zichtbaar. De KGB90A maakt gebruik van één schroef van 90 mm met een vermelde extrudermotor van 45 kW. De KGB90AP maakt gebruik van twee schroeven van 70 mm met twee motoren van 22 kW. Op beide pagina's wordt een HDPE-smeltcapaciteit van 130 tot 160 kg/uur gepubliceerd.
Tel de twee capaciteitscijfers van de KGB90AP niet bij elkaar op, tenzij de tabel expliciet afzonderlijke outputs vermeldt. Dat is niet het geval. Het gepubliceerde assortiment beschrijft het model al. Een opstelling met dubbele extruder kan de bruto smelt over stromen verdelen, maar de goedgekeurde laagverhouding bepaalt de werkelijke vraag van elke stroom. De fabriek heeft die verhouding nodig voordat de harsverwerking kan worden gedimensioneerd en een proef kan worden uitgevoerd.
De machineafmetingen worden ook als gelijk gepubliceerd op 5,45 x 3,5 x 4,2 m. Vermelde gewichtswijzigingen van 14 t voor KGB90A naar 15 t voor KGB90AP. Dat verschil van één ton is handig voor een vroege planning. Voor het definitieve funderings-, hijs- of verschepingsplan is het niet voldoende.
De twee tafels dragen ook hetzelfde droogcycluslabel. Beschouw het alleen als referentie voor machinebewegingen. Het identificeert geen testcontainer, hars, onderdeelgewicht, koeltijd of afkeurregel. Een productartikel moet die grens duidelijk maken in plaats van een catalogusregel om te zetten in een productiebelofte.
Waarbij de KGB90A het directere startpunt is
De KGB90A is in deze vergelijking het model met één extruder. Op de gepubliceerde pagina staan één schroef van 90 mm, een L/D-verhouding van 24 en een extrudermotor van 45 kW. Kinggle vermeldt ook een MOOG 100-dikteregelaar, robotarm en bodemblaassysteem als onderdeel van de standaardmodelbeschrijving.
Deze lay-out is een praktisch uitgangspunt wanneer het goedgekeurde product één smeltstroom gebruikt. Mogelijke toepassingen die Kinggle opsomt zijn onder meer vaten voor chemische verpakkingen, stapelemmers, watertanks voor buiten, autotanks, speelgoed, auto-onderdelen, gereedschapskisten en verkeersbarrières. De lijst toont de productbreedte. Het garandeert niet dat elk item in deze groepen in één vorm of één recept past.
Stuur het daadwerkelijke onderdeel voordat u ervan uitgaat dat het geschikt is. Een smalle tank van 60 liter en een gereedschapskist van 60 liter kunnen zeer verschillende projectiegebieden hebben. Hun mallen kunnen ook verschillen in breedte, hoogte en dikte. Handgrepen, dieptrekken, inzetstukken en scheidingslijnen hebben invloed op de benodigde klomp- en klembelasting. Het maximale productvolume bedraagt slechts één screeningwaarde.
De opstelling met één extruder maakt het materiaalpad ook gemakkelijker te definiëren. Er is één hoofdharsstroom die wordt gedroogd, gevoed, gekleurd en gespoeld. Dat neemt proceswerk niet weg. Harsveranderingen, kleurveranderingen en maalregels hebben nog steeds invloed op het opstarten en omschakelen. DeHDPE- en PP-geleiderverklaart waarom materiaalnamen alleen niet het recept bepalen.
Kies KGB90A alleen als de productvereiste dit ondersteunt. Als de koper later een tweede laag of een afzonderlijke zichtbare kleurstroom toevoegt, kan die verandering het volledige extrusie- en matrijspakket beïnvloeden. Het is goedkoper om de wandconstructie te verankeren voordat het machineontwerp bevroren is.
Wat de KGB90AP toevoegt, en wat hij nog nodig heeft van de koper
Kinggle beschrijft de KGB90AP als het dubbel-extrusiemodel voor dubbellaags of dubbelkleurig werk. De huidige tabel vermeldt twee schroeven van 70 mm en twee extrudermotoren van 22 kW. De gepubliceerde maximale containercapaciteit, opspangegevens, matrijsomhulling en accumulatorcijfers komen overeen met de KGB90A-tabel.
De extra extrusiestroom is het bepalende verschil. Hierdoor kan het project twee gespecificeerde smeltstromen naar het matrijskopsysteem voeren. Die stromen kunnen twee kleuren of een ontworpen lagenstructuur vertegenwoordigen. De koper moet het materiaalpaar en de vereiste relatie daartussen aanleveren. Compatibiliteit mag niet worden aangenomen uit de woorden "dubbellaags".
Laagcontrole heeft ook een inspectiemethode nodig. Bepaal of de fabriek de totale wanddikte, individuele laagverdeling, kleurgrens, uiterlijk of een productspecifieke prestatietest gaat controleren. Geef aan waar het onderdeel wordt doorgesneden of gemeten. Voor een geslaagd resultaat is een tekening of controleplan nodig, geen visueel oordeel aan de machine.
Op de gepubliceerde KGB90AP-pagina worden ook gereedschapskisten, chemische verpakkingen en speelgoed als toepassingen genoemd. Ze kunnen allemaal verschillende eisen stellen aan de vorm van de muur en de kleurplaatsing. Een gereedschapskist kan diepe kenmerken en een breed geprojecteerd gebied hebben. Voor chemische verpakkingen kan een gedefinieerde materiaal- en prestatiespecificatie nodig zijn. Speelgoedonderdelen kunnen eisen stellen aan het uiterlijk en de kleurgrenzen. Het machinevoorstel moet het daadwerkelijke onderdeel volgen.
The Kinggle-gehostMOOG DigiPack III-handleidinglegt uit dat de wandprofielen van de accumulatormachine verband houden met de positie van de accumulator tijdens het uitduwen. Dat ondersteunt profielplaatsing langs de parison. Het bepaalt niet automatisch de laagverhouding van de koper. Het extrusie- en matrijskopontwerp moet aan deze afzonderlijke eis voldoen.
Een product van 60 liter moet nog steeds in de mal en de accumulator passen
Nominaal volume is een slechte definitieve fittest. Twee holle producten kunnen hetzelfde volume bevatten, terwijl ze heel verschillende mallen vereisen. Begin met de maximale breedte, hoogte en diepte van het onderdeel. Voeg de scheidingslijn, pinch-off, flash-pockets, nek- of onderkant-blow-interface, inzetstukken, koelaansluitingen en montageplaten toe.
Vergelijk het voltooide matrijssamenstel met het gepubliceerde machinevenster. Op beide 60L-pagina's staat een maximale matrijsgrootte van 700 x 980 mm en een diktebereik van 460 tot 550 mm. De plaat wordt vermeld op 960 x 980 mm. Deze cijfers maken een vroege screening mogelijk. De goedgekeurde machine- en matrijstekeningen moeten de uiteindelijke interface bevestigen.
Controleer vervolgens de parison. De bruto parisonmassa omvat het eindproduct, de flash, de staarten en al het procesmateriaal dat tijdens het vormen wordt opgevangen. Op beide productpagina's staat een PE-accumulatorgewicht van 4,95 kg. Vergelijk dat aantal niet alleen met het gewicht van het voltooide onderdeel. Gebruik de volledige grove opname en bevestig de werkelijke hars.
De parison moet ook de vereiste lengte en vorm bereiken voordat de zwaartekracht of koeling deze vervormt. Wandprogrammering verdeelt materiaal over die lengte. Diepe hoeken, handgrepen en brede delen kunnen de parison op verschillende manieren uitrekken. Kinggle'sparison-programmeergidslaat zien hoe het profiel moet worden gecontroleerd ten opzichte van gemeten wandlocaties.
Controleer ten slotte de vraag naar de klem en de opening van de mal. Geprojecteerd gebied, blaasdruk en onderdeelgeometrie beïnvloeden de vormbelasting. Inzetstukken en onderdeelverwijdering beïnvloeden de openingsruimte. Deontwerpgids voor extrusieblaasvormenbiedt een volledigere interfacechecklist.
Verkoop het droge-cycluscijfer niet als eindproduct
Op beide huidige productpagina's wordt "500 PC/HR" vermeld als droogcyclusuitvoer. Het etiket is belangrijk. Een droogcyclus bewijst niet dat beide modellen 500 geaccepteerde producten van 60 liter per uur kunnen maken. Het omvat niet een geïdentificeerd onderdeel, bruto glasmassa, materiaal, wanddikte, koelvereiste of stroomafwaarts proces.
De daadwerkelijke output begint met de volledige productiecyclus. Accumulatie en uitduwen van parison moeten overeenkomen met het sluiten van de mal. Het blazen, afkoelen, uitblazen, openen en verwijderen van onderdelen moet eindigen. Ook het trimmen en de stroomafwaartse afhandeling moeten gelijke tred houden. Een afgewezen onderdeel hoort niet thuis in de geaccepteerde uitvoer.
Het gepubliceerde bereik van de HDPE-smeltcapaciteit is een andere grens. Op beide pagina's staan 130 tot 160 kg/u vermeld. Vergelijk dat bereik met de bruto materiaalvraag en niet alleen met het gewicht van het afgewerkte onderdeel. De bruto-uurvraag omvat alle parison-componenten en het geplande evenemententarief. De werkelijke hars- en procesomstandigheden kunnen het resultaat veranderen.
Gebruik Kinggle'scyclustijd gidsom de beperkende gebeurtenis te identificeren. Tel vervolgens de geaccepteerde onderdelen over een stabiele run. Registreer het onderdeelgewicht, de wandverdeling, de afmetingen en de vereiste functionele tests. Een snelle machinebeweging heeft weinig waarde als het product meer koeling nodig heeft of als de lijn onderdelen afkeurt.
Energie moet dezelfde geaccepteerde outputnoemer gebruiken. De twee openbare tabellen bestempelen een bereik van 35 tot 45 kW als gemiddeld energieverbruik. Kilowatt beschrijft het gemiddelde vermogen, niet de energie per deel. Degids voor energiemetinglegt uit hoe u kWh per geaccepteerd product kunt meten. Houd dat resultaat gekoppeld aan de daadwerkelijke proef.
De productiecel is groter dan de gepubliceerde machineomhulling
De twee 60L-pagina's publiceren dezelfde machineafmetingen: 5,45 m lang, 3,5 m breed en 4,2 m hoog. Dat is een nuttige eerste controle. Er worden geen servicegangen, materiaalsystemen, operatorposities, matrijsbehandeling, deelafvoer of stroomafwaartse apparatuur weergegeven.
Bouw de cel rond de productstroom. Markeer waar hars binnenkomt en waar afgewerkte onderdelen weggaan. Zorg voor ruimte voor de robot, trimmen, inspectie en afgekeurd materiaal. Laat de schimmelwisselroute zien. Houd toegang tot verwarmingselementen, hydrauliek, de snijkop en schakelkast. De definitieve algemene regeling moet deze interfaces identificeren.

Hulpprogramma's behoren ook tot de geselecteerde configuratie. Vraag naar het uiteindelijke aansluitvermogen, de voedingsspanning, de behoefte aan inlaatlucht van de machine en de behoefte aan koelwater. Neem alle lokale hulppersonen op. Ontwerp de plant niet vanaf de tafel van een vergelijkbaar model. Opties en lokaal elektrisch ontwerp kunnen het uiteindelijke pakket veranderen.
Kinggle'sgids voor nutsvoorzieningenscheidt de aangesloten belasting van de operationele vraag. Het omvat ook de persluchtstroom, koeling en lay-out. Gebruik het met het projecthulpblad en de definitieve machinetekening. Het locatieplan moet worden goedgekeurd voordat de machine wordt verzonden.
Controleer het verticale traject net zo zorgvuldig als de vloer. De gepubliceerde hoogte omvat niet elke hijsactie of obstakel op het terrein. Bekijk deuren, dakconstructie, kraantoegang en het pad dat wordt gebruikt voor het hanteren van mallen. Toon onderhoudsplatforms en open bewakers op de baan. Een machine kan in het gebouw passen en toch moeilijk te installeren of te onderhouden zijn.
Voltooi de beoordeling met de stroomafwaartse lijn. Een groot deel heeft ruimte nodig om te stabiliseren, trimmen en bewegen zonder schade. Bevestig het robotafleverpunt, de breedte van de transportband en de inspectiepositie. Als het proces terugkeert naar een molen, markeer dan ook die route. Deze details bepalen vaak waar de machine kan komen te staan.
Bouw de offerteaanvraag op rond acht stukken productbewijs
Een modelaanvraag zonder onderdelenpakket laat de grootste beslissingen open. Kinggle'sverkoopprocesvraagt om productfoto's of tekeningen, gewicht, maat, materiaal, dikte, output en behoeften op het gebied van chemische resistentie. Voor de KGB90A- en KGB90AP-beslissing organiseert u die informatie in deze volgorde.
- Verzend de gecontroleerde onderdeeltekening.Vermeld de algemene afmetingen, hals- of interfacedetails, scheidingslijnen en de laatste revisie.
- Vermeld de bruto- en eindmassa.Scheid het eindproductgewicht van flash, staarten en ander procesmateriaal.
- Definieer elke materiaalstroom.Geef de harskwaliteit, leverancier, kleur, maalgoedregel en eventuele vereiste relaties tussen stromen op.
- Beschrijf de wandconstructie.Markeer één stroom, dubbele laag of dubbele kleur. Voeg de inspectiemethode en acceptatielimieten toe.
- Verstrek het vormpakket.Geef de uiteindelijke breedte, hoogte, dikte, gewicht, koelindeling, montagepunten, inzetstukken en blaasinterface op.
- Geaccepteerde uitvoer instellen.Definieer verkoopbare onderdelen per uur, geplande diensten, afkeurbehandeling en het stroomafwaartse proces dat gelijke tred moet houden.
- Vermeld de fabrieksomstandigheden.Vermeld spanning, frequentie, perslucht, koelwater, plafondhoogte, lifttoegang en beschikbaar vloeroppervlak.
- Ben het eens over de rechtszaak.Noem de hars, mal, testduur, kwaliteitscontroles, outputtelling, energiegrens en documenten die vereist zijn vóór acceptatie.
Vraag om een antwoord dat standaardmodelgegevens scheidt van projectspecifieke gegevens. De standaardtabel helpt het platform te vergelijken. De technische overeenkomst moet de bestelde configuratie beschrijven. Bewaar revisienummers op de producttekening, matrijstekening, gebruiksblad en acceptatieplan.
Gebruik defabrieksacceptatietestgidsom de run te definiëren. Als productgerelateerde energie onderdeel is van de beslissing, biedt EUROMAP 46.2 een meetmethode voor een bepaalde machine, matrijs en gespecificeerd product. De werkwijze vereist ook dat het product aan de eisen van de klant voldoet.
Kinggle'sdownloadpaginabiedt parametertabellen en controllerdocumenten ter beoordeling. Bevestig dat elk document overeenkomt met het definitieve model en het controlepakket. Een handleiding voor een soortgelijke machine is een nuttige achtergrond, maar heeft geen voorrang op het bestelde technische bestand.
Vraag beide partijen om dezelfde dataset te ondertekenen voordat de productie begint. Een gewijzigde wandstructuur kan de keuze van de extruder veranderen. Een zwaardere parison kan de shotrecensie veranderen. Een grotere mal kan de pasvorm van de machine veranderen. Revisiecontrole voorkomt dat een vroege offerte per ongeluk de definitieve acceptatiebasis wordt.
In de offerteaanvraag moet ook worden vermeld welke items open blijven. Typische voorbeelden zijn onder meer de uiteindelijke harskwaliteit, aansluitingen voor matrijskoeling of stroomafwaartse automatisering. Geef elk open punt een eigenaar en vervaldatum. De fabriek kan vervolgens bevestigde machineontwerpinputs scheiden van informatie waarvoor nog goedkeuring van de koper nodig is.
Kies het model dat past bij het goedgekeurde product
De KGB90A en KGB90AP delen veel gepubliceerde vormingslimieten. De modelkeuze begint daarom bij extrusiearchitectuur. Gebruik KGB90A als uitgangspunt voor een goedgekeurd éénstroomconcept. Gebruik KGB90AP wanneer twee extrusiestromen nodig zijn voor de opgegeven laag- of kleurstructuur.
Gebruik modelcomplexiteit niet als vervanging voor productdefinitie. Een dubbele extrusiemachine heeft twee materiaalverwerkingspaden nodig, een gedefinieerde opstartmethode en een laag- of kleurinspectieplan. Als het product deze functies niet nodig heeft, voegen ze werk toe zonder een geaccepteerd productvoordeel te creëren.
Kies niet alleen voor KGB90A omdat het vermelde machinegewicht lager is. De pasvorm van de mal, de bruto vraag naar parison en de geaccepteerde output zijn belangrijker. Een product uit één stroom kan nog steeds een zorgvuldige wandprogrammering, koeling en behandeling van onderdelen vereisen. De productproef moet het volledige resultaat bewijzen.
Als de koper toekomstige producten verwacht, vermeld deze dan nu. Controleer de grootste mal en de zwaarste parison. Markeer eventuele toekomstige dubbellaags- of dubbelkleurvereisten. Bepaal vervolgens of de extra architectuur thuishoort in de eerste aankoop of in een latere lijn. Houd onbevestigde toekomstige ideeën gescheiden van de huidige acceptatietest.
Vóór verzending het overeengekomen onderdeel met het overeengekomen materiaal uitvoeren. Registreer het recept, de kwaliteitsresultaten, de geaccepteerde output en de gebruiksomstandigheden. Gebruik deopstartchecklistvoor inbedrijfstelling en deoverstap gidswanneer de productfamilie meerdere mallen of kleuren omvat.
Veelgestelde vragen
Wat is het belangrijkste verschil tussen KGB90A en KGB90AP?
De huidige KGB90A-tabel vermeldt één schroef van 90 mm en een extrudermotor van 45 kW. De KGB90AP-tabel vermeldt twee schroeven van 70 mm en twee motoren van 22 kW. Kinggle beschrijft KGB90AP als de dubbele extrusieoptie voor dubbellaagse of dubbelkleurige producten. Veel gepubliceerde vormafmetingen zijn verder hetzelfde.
Betekent een capaciteit van 60 liter dat elk product van 60 liter past?
Nee. Volume is slechts een vroege screeningwaarde. De voltooide mal moet passen op de plaat, de maximale malafmetingen, het diktebereik en de openingsopstelling. De bruto parison moet voldoen aan de accumulatorvereiste. Geprojecteerd gebied, vraag naar klemmen, inzetstukken, koeling en verwijdering van onderdelen moeten ook worden beoordeeld.
Kunnen de gepubliceerde 500 stuks per uur gebruikt worden als productie-output?
Nee. Op beide pagina's wordt dit cijfer aangeduid als droogcyclusuitvoer. Het identificeert geen gegoten product, hars, gewicht, koeltijd, uitwerpregel of stroomafwaartse opstelling. De productie-output moet worden gemeten als geaccepteerde onderdelen tijdens een overeengekomen proef met het echte product en materiaal.
Wanneer moet een koper kiezen voor het KGB90AP-model met dubbele extrusie?
Kies KGB90AP als het goedgekeurde product twee smeltstromen vereist voor een gespecificeerde dubbellaagse of dubbelkleurige structuur. Definieer beide materialen, de beoogde relatie tussen stromen en de inspectiemethode. Voeg de tweede extruder niet alleen toe als algemene upgrade.
Welke productinformatie heeft Kinggle nodig voor een 60L-machinevoorstel?
Stuur de producttekening of foto's, afmetingen, afgewerkte en brutomassa, harskwaliteit, wandstructuur, diktevereisten, uitvoerdoel en functionele tests. Voeg matrijsdetails en fabriekshulpprogramma's toe, indien beschikbaar. Met deze informatie kunnen de machine, matrijskop, matrijs en proefplan dezelfde productbasis gebruiken.
Hoe moet het energieverbruik tussen de twee modellen worden vergeleken?
Meet elk model terwijl u hetzelfde geaccepteerde product maakt onder gelijkwaardige omstandigheden. Recordmachine kWh, geaccepteerde output, geëxtrudeerde massa en inclusief hulpapparatuur vanuit hetzelfde tijdvenster. Vergelijk de aangesloten motorvermogens of een droogcyclus niet alsof het de energieresultaten van een product zijn.
Verstuur het product voordat u het model kiest
Deel de tekening, hars, bruto parisonmassa, wandstructuur, malinformatie, geaccepteerde output en fabrieksvoorzieningen. Kinggle kan vervolgens bevestigen of de KGB90A, KGB90AP of een ander platform bij het project past.
Vraag een productgericht voorstel aanBronnen gecontroleerd voor deze handleiding
- Kinggle KGB90A 60L Accumulerende blaasvormmachine, huidige productbeschrijving en gepubliceerde tabel, gecontroleerd op 9 september 2026.
- Kinggle KGB90AP 60L accu-blaasvormmachine, dubbele extrusiebeschrijving en gepubliceerde tabel, gecontroleerd op 9 september 2026.
- Moog DigiPack III-instructiehandleiding, accumulatorpositieprofielcontrolemethode, toegankelijk via Kinggle.
- EUROMAP 46.2, versie 1.0, januari 2014, productgerelateerde energiemeting voor een gespecificeerd product en matrijs.
- Kinggle-verkoopproces, productinformatie opgevraagd bij machinevoorstellen, gecontroleerd op 9 september 2026.