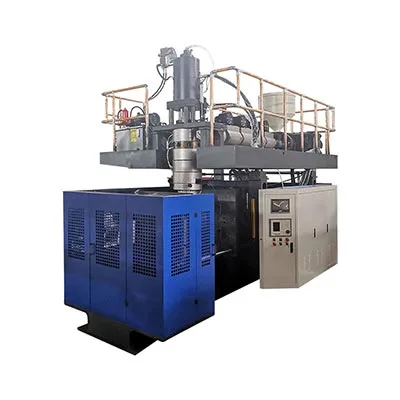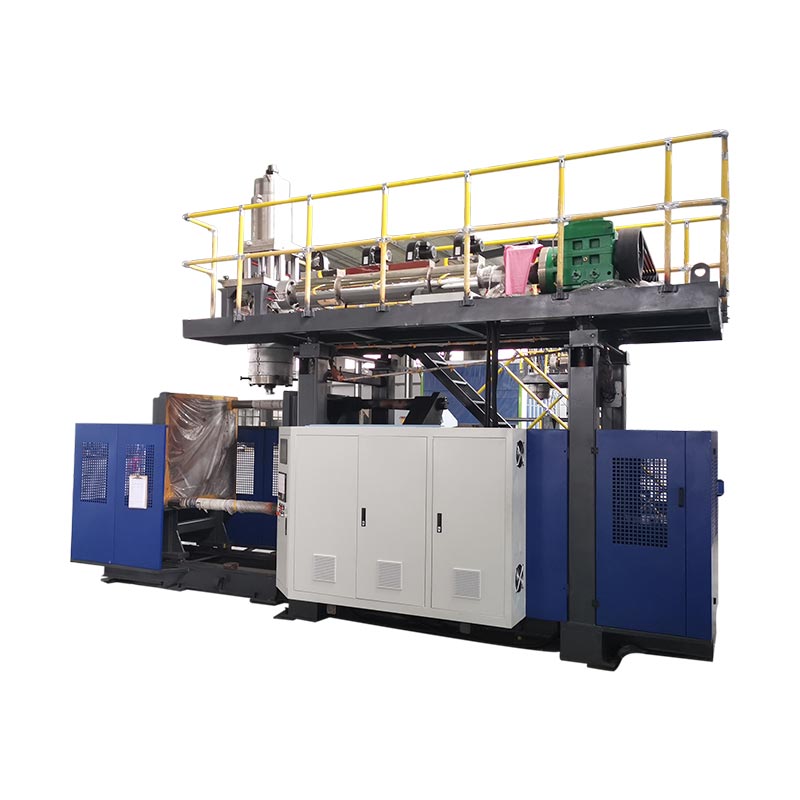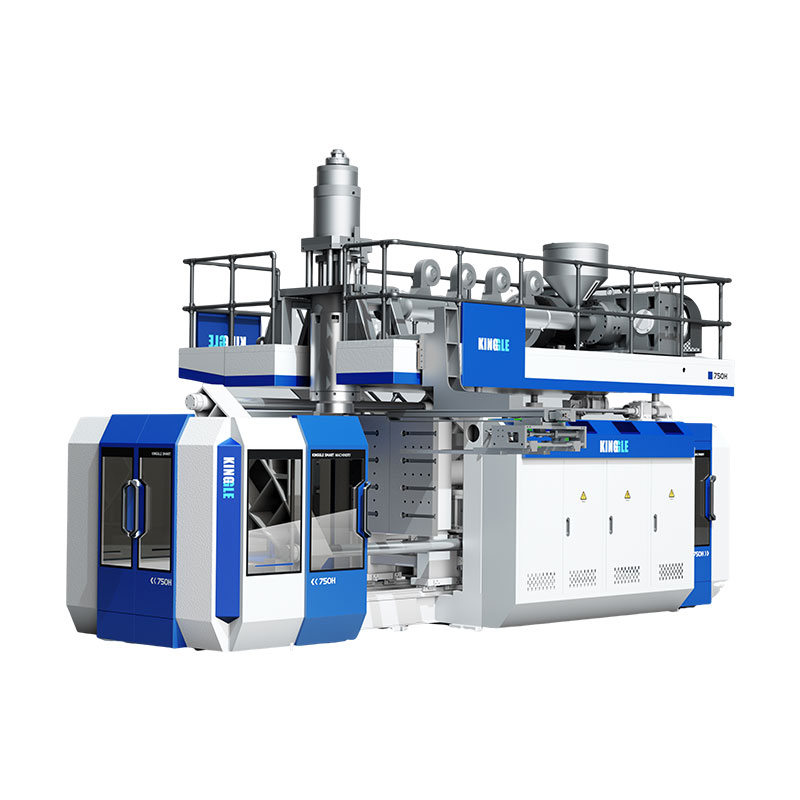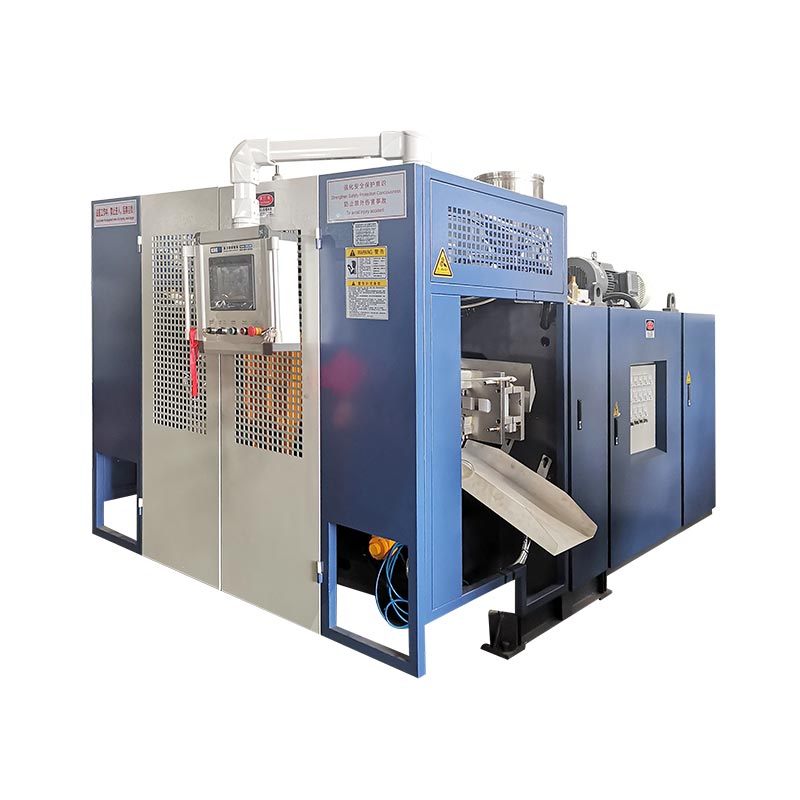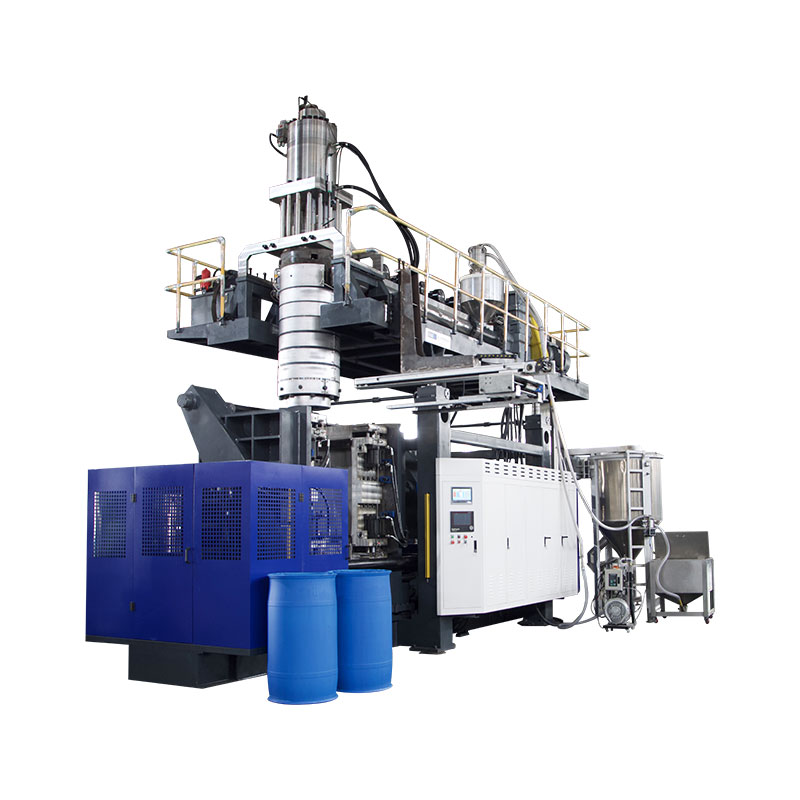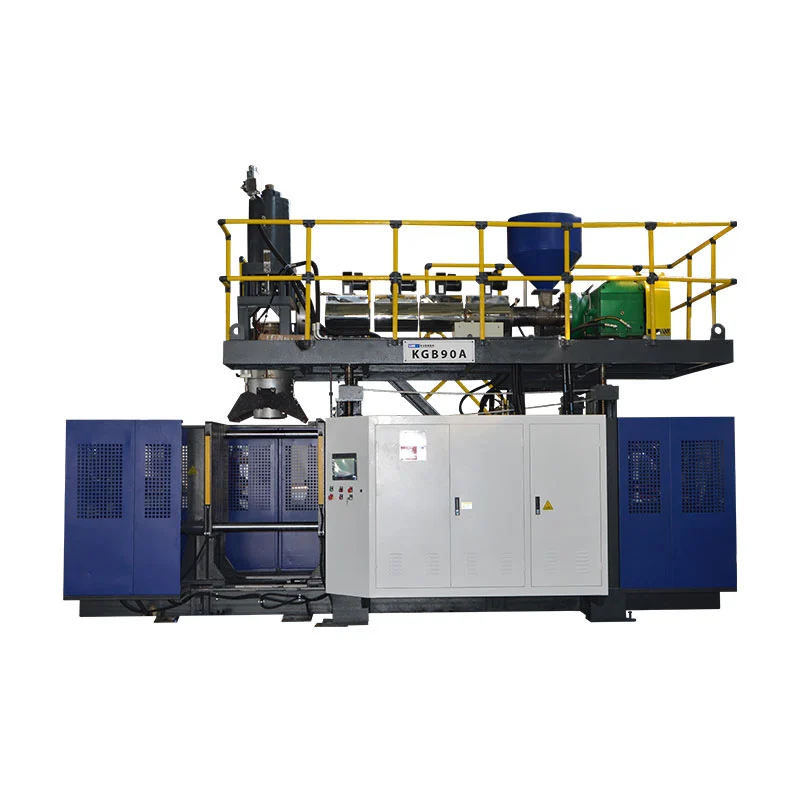
Een tweede station verandert de manier waarop de machine de tijd voor extrusie, koeling en matrijsbehandeling gebruikt. Het verdubbelt niet automatisch de verkoopbare productie, verlaagt de energie per fles of maakt een groter product. Drie gekoppelde Kinggle-machineformaten laten zien waar de echte verschillen verschijnen.
De echteenkele versus dubbele station blaasvormmachinevergelijking is daarom een studie met volledige cellen, geen telling van wagens. De beslissing moet verband houden met de fles, het productieschema, de bruto vraag naar smelten, de volgorde van twee stations en de vereiste voor geaccepteerde onderdelen.
Wat verandert er tussen één station en twee?
In een continue extrusieblaasvormmachine met één station vangt één mal-en-klempositie de parison op, vormt het onderdeel, koelt het af en geeft het vrij. De volgende gietbeurt moet passen binnen de volgorde van dat ene station.
Een extrusieblaasmachine met dubbel station of twee stations wisselt twee matrijsposities af rond een gedeeld extrusiesysteem. Het ene station kan bezig zijn met blazen, afkoelen of gedeeltelijk verwijderen, terwijl het andere zich voorbereidt op het vastleggen van de volgende parison. Dit is de reden dat apparatuur met dubbele stations in sommige markten ook wel een dubbelzijdige of shuttle-blaasvormmachine wordt genoemd.
Deze vereenvoudigde volgorde verklaart de kansen, niet de uiteindelijke productiesnelheid. Stationsverkeer, parisonvorming, schimmelsluiten, blazen, afzuigen, koelen, uitwerpen, trimmen en stroomafwaarts overbrengen moeten nog steeds in elkaar passen. Onafhankelijke literatuur over shuttlemachines vermeldt ook enkel- en dubbelzijdige configuraties afzonderlijk van enkele en meervoudige matrijskoppen, wat versterkt dat dit verschillende uitrustingskeuzes zijn.
Verwar het aantal stations, het aantal koppen, het aantal holtes en het aantal lagen niet met elkaar
Veel aanhalingsfouten ontstaan doordat ‘dubbel’ wordt gebruikt zonder te zeggen wat er verdubbeld wordt. Een dubbelstationmachine is niet noodzakelijkerwijs een dubbelkopsmachine, een matrijs met twee caviteiten of een lijn met twee lagen.
| Termijn | Wat het telt | Wat het verandert | Vraag voor de leverancier |
|---|---|---|---|
| Enkel of dubbel station | Vorm-en-klemposities die in volgorde werken | Machinevolgorde, vereiste matrijs, outputpotentieel, voetafdruk en handling | Hoeveel complete matrijsstations wisselen elkaar af op deze machine? |
| Enkel- of meerkoppige matrijs | Parisons geëxtrudeerd tijdens één gietevenement | Hoeveel vormholtes kunnen er in één keer worden gevoed en de benodigde uitloopsteek | Hoeveel stopcontacten zijn inbegrepen en wat is hun hartafstand? |
| Vorm met enkele of meerdere holtes | Onderdelen gevormd in één mal sluiten | Onderdelen per vormgebeurtenis, matrijsgrootte, koelbalans en trimmen | Hoeveel verkoopbare onderdelen moet één schimmelevenement opleveren? |
| Enkel- of meerlaags | Materiaallagen in de deelwand | Extruders, die-head-architectuur, materiaalbehandeling en procescontrole | Welke materialen en laagopbouw zijn in de offerte opgenomen? |
DeGegevensblad R&B-shuttle voor continue extrusieZo worden bijvoorbeeld enkele en meerdere parison-stempelkoppen afzonderlijk vermeld van klemconfiguraties met één of twee stations. Multi-parison tooling is één uitvoerhendel; een tweede vormstation is een ander. Een voorstel kan beide hefbomen gebruiken of beide combineren, dus de offerte moet ze afzonderlijk identificeren.
De terminologie verandert ook per regio. Kopers kunnen zoeken naar eenblaasvormmachine met dubbel station, blaasvormmachine met twee stations, flessenblaasmachine met twee stationsofdubbelzijdige shuttle-blaasvormer. Bevestig de fysieke volgorde in plaats van alleen op naam te selecteren.
Originele vergelijking: drie gekoppelde Kinggle-machineformaten
De volgende analyse maakt gebruik van specificaties die zijn gepubliceerd op zes huidige Kinggle-productpagina's. Elk paar heeft dezelfde nominale maximale containercapaciteit, waardoor het verschil tussen de stations gemakkelijker te zien is. De cijfers zijn catalogusreferenties en geen productiegarantie voor elke fles, hars, snijkop of optiepakket.
| Capaciteit en model | Stations | Gepubliceerd uitvoerlabel | HDPE-smeltcapaciteit | Machineafmetingen (L×B×H) | Eenvoudige L×B envelop* | Gewicht | Klemkracht |
|---|---|---|---|---|---|---|---|
| 2LKGB2L | Enkel | Droogcyclus van 600 stuks/uur | 30 kg/u | 3,1 × 1,7 × 2,5 meter | 5,3 m² | 2,5 ton | 40 kN |
| 2LKGB2D | Dubbele | Droogcyclus van 600 × 2 stuks/u | 55 kg/u | 3,1 × 2,2 × 2,5 meter | 6,8 m² | 4,5 ton | 40 kN |
| 5LKGB5L | Enkel | Droogcyclus van 500 stuks/uur | 55 kg/u | 3,1 × 2,2 × 2,5 meter | 6,8 m² | 3,0 t | 65 kN |
| 5LKGB5D | Dubbele | Droogcyclus van 500 × 2 stuks/u | 80 kg/u | 3,2×2,2×2,5 meter | 7,0 m² | 5,2 t | 65 kN |
| 15LKGB15L | Enkel | Droogcyclus van 450 stuks/u | 100 kg/u | 4,5 × 2,2 × 2,8 m | 9,9 m² | 7,5 ton | 165 kN |
| 15LKGB15D | Dubbele | 450 × 2 stuks/u droogcyclus | 120 kg/u | 4,8 × 2,9 × 2,8 m | 13,9 m² | 12,5 ton | 165 kN |

Wat de gepaarde gegevens onthullen
1. Het aantal stations definieert niet de maximale onderdeelgrootte
Binnen elk Kinggle-paar blijven de nominale containercapaciteit en de gepubliceerde klemkracht hetzelfde: 2L en 40 kN, 5L en 65 kN, of 15L en 165 kN. Het tweede station verandert de productievolgorde; het verandert een 5L-platform niet in een 15L-platform.
Dit onderscheid is van belang bij de machineselectie. Deelvolume, geprojecteerd oppervlak, matrijsafmetingen en benodigde klem moeten nog steeds op het platform passen. Kinggle'sselectiegids voor blaasvormmachinesbegint vanaf de container voordat u het aantal stations kiest.
2. De paren met dubbele stations voegen smeltcapaciteit toe, maar niet met één vaste verhouding
De gepubliceerde HDPE-smeltcapaciteit stijgt van 30 naar 55 kg/u in het 2L-paar, van 55 naar 80 kg/u in het 5L-paar en van 100 naar 120 kg/u in het 15L-paar. Deze verhogingen zijn niet identiek en mogen niet worden omgezet in een universele ‘dubbele stationvermenigvuldiger’.
Dit is de belangrijkste capaciteitsles uit de data. Twee stations kunnen meer vormmogelijkheden creëren, maar de extruder moet nog steeds de bruto parisonmassa leveren. Een zwaardere fles, meer flits, meer matrijsuitlaten of een korter gebeurtenisinterval verhogen de vraag naar smelt. Wanneer extrusie het knelpunt wordt, kan het toevoegen van stationbeschikbaarheid dit probleem niet oplossen.
3. Het gewicht en de installatieomhulling nemen verschillend toe afhankelijk van de grootte
Door van het enkele naar het dubbele model te gaan, wordt het gepubliceerde machinegewicht verhoogd van 2,5 naar 4,5 ton bij 2 liter, van 3,0 naar 5,2 ton bij 5 liter en van 7,5 naar 12,5 ton bij 15 liter. Het berekende L×B-machinebereik verandert respectievelijk van ongeveer 5,3 naar 6,8 m², 6,8 naar 7,0 m² en 9,9 naar 13,9 m².
Het vloeroppervlak kan daarom niet veilig worden omschreven als ‘bijna hetzelfde’ of ‘twee keer zo groot’. Het resultaat is afhankelijk van het platform. Geen van beide machine-envelopberekeningen is een fabrieksindeling: servicetoegang, materiaaltoevoer, koelspruitstukken, schakelkasten, deelafvoer en matrijsbehandeling hebben nog steeds ruimte nodig. Gebruik Kinggle'sstroom-, lucht-, water- en lay-outgidsalvorens het locatieplan te bevriezen.
4. Het droogcycluslabel is een vergelijkingssignaal en geen leveringsbelofte
Een droge cyclus registreert machinebewegingen zonder de productieomstandigheden van een voltooid onderdeel te bewijzen. De werkelijke output moet onder meer parisonvorming, blaas- en uitlaattijd, koeling, uitwerpen, trimmen, kwaliteitsverlies en geplande stops omvatten. Een dikke jerrycan van 15 liter en een lichte fles van 500 ml kunnen niet dezelfde capaciteit krijgen alleen maar omdat ze op een machine draaien met hetzelfde aantal stations.
Bereken de output van gietgebeurtenissen en massabalans
Begin met het product en werk achteruit. Begin niet met het vermenigvuldigen van een catalogusnummer met diensturen.
Stap 1: definieer de benodigde goede output
Zet de bevestigde vraag om in goede delen per uur met behulp van geplande productie-uren, geplande omschakelingen en de eigen beschikbaarheidsaannames van de fabriek. Houd vraagscenario’s gescheiden – basis-, seizoenspiek- en toekomstige groei – zodat overtollige capaciteit zichtbaar wordt in plaats van verborgen in één optimistisch doel.
Stap 2: meet één volledige vormgebeurtenis
Registreer voor de voorgestelde mal het aantal parisons, gevormde onderdelen, bruto parison-massa, massa van het afgewerkte onderdeel, flash/herslijproute, stabiel gebeurtenisinterval en geaccepteerd kwaliteitsresultaat. Een vormgebeurtenis betekent dat één mal parison-materiaal vastlegt en de set onderdelen produceert.
Goede delen/uur = gietgebeurtenissen/uur × delen per gebeurtenis × geaccepteerde fractie
Bruto smeltvraag (kg/u) = gietgebeurtenissen/u × bruto parisonmassa per gebeurtenis (kg)
De geaccepteerde fractie moet afkomstig zijn van een overeengekomen proef of van een eerlijke fabrieksaanname. De bruto parisonmassa omvat het materiaal dat bij het gietproces wordt gebruikt, niet alleen de voltooide fles. Als de flitser opnieuw wordt geslepen, heeft de behandeling en herintroductie ervan nog steeds invloed op de lijn.
Stap 3: test de knelpunten als één lijn
Vergelijk de bruto smeltvraag met de voorgestelde extruder onder het feitelijke materiaal. Bevestig vervolgens het koelen van de mal, het blazen van lucht, het verwijderen van onderdelen, het trimmen, het testen op lekken, het transporteren, het verpakken en de capaciteit van de maalmachine. De laagste duurzame fase bepaalt de lijnuitvoer.
Zie Kinggle's voor een bredere uitvoerlogica van continue machinescontinue blaasvormmachine gids. Als het onderdeelgewicht of de wandverdeling tijdens snelheidsproeven verandert, gebruik dan deparison-programmeergidsen verifieer onder elke omstandigheid dezelfde wandlocaties.
Welke configuratie past bij het productieplan?
Eén station is meestal de schonere shortlist wanneer…
- geverifieerde vraag past op één matrijsstation met een aanvaardbare operationele marge;
- er zijn frequente productwijzigingen of de productieruns zijn kort;
- één matrijzenset heeft de voorkeur vanwege budget-, onderhouds- of validatieredenen;
- de onderdeel-, mal- of verwijderingsmethode maakt een wisselende indeling minder praktisch;
- fabrieksruimte, lifttoegang of stroomafwaartse automatisering zijn beperkt;
- het project betreedt een markt waar de vraag nog niet bewezen is.
Dubbelstation verdient een volledige lijnstudie wanneer…
- de stabiele herhaalvraag overtreft de realistische output van één station;
- twee op elkaar afgestemde matrijsstations kunnen een herhaalbaar proces uitvoeren;
- de extruder en matrijskop kunnen de vereiste bruto smeltsnelheid leveren;
- Door af te koelen blijft er nuttige tijd over voor afwisselend vormwerk;
- trimmen, testen en materiaalbehandeling kunnen de verhoogde stroom accepteren;
- de extra matrijs-, machine- en nutsomvang heeft een verdedigbare business case.
Geen van beide lijsten vervangt een proefversie van een product. Het voorkomt een veel voorkomende aanschaffout: het tweede station behandelen als een zelfstandig uitvoeraccessoire. Het is een systeembeslissing die de gereedschappen, besturingen, inbedrijfstelling en de stroom van onderdelen door de fabriek verandert.
Nutsbedrijven en stroomafwaartse apparatuur kunnen het stationsvoordeel teniet doen
Een lijn met dubbele stations kan meer warmte naar het matrijskoelsysteem sturen en vormgebeurtenissen dichter bij elkaar brengen. Perslucht moet de druk vasthouden en stroom leveren wanneer de leiding dit vereist, en niet alleen bij inactiviteit. Koelwater moet beide matrijscircuits onder stabiele omstandigheden bereiken. Elektrische distributie, hydraulische koeling en kastomgeving moeten overeenkomen met de uiteindelijke constructie.
Bereken de fabrieksdiensten niet uit de vergelijkingstabel. Sommige huidige Kinggle-webspecificaties gebruiken inconsistente eenheidstypografie, en de gemiddelde energiecijfers beschrijven geen identieke producttest. Vraag voor de bestelde configuratie het projectspecifieke gebruiksblad, het elektrische schema en de overzichtstekening aan.
Controleer elk proces na het openen van de mal
- Kan afhaalapparatuur onderdelen ontvangen van de wisselstations?
- Kan het trimmen de daadwerkelijke flits- en nek-/bodemgeometrie aan?
- Kan de lektester elke holte met de vereiste lijnsnelheid inspecteren?
- Kunnen transportbanden botsingen, ophopingen en vervorming van onderdelen voorkomen?
- Kunnen de maal- en blenderhandgreep knipperen zonder het maalgoed te destabiliseren?
- Kunnen operators beide stations veilig bereiken voor goedgekeurde inspectie- en omstelwerkzaamheden?
Als sneller draaien een onstabiele wanddikte, flitsen, koelvervorming of herhaalde alarmen veroorzaakt, sluit dan depreventief onderhoudsboekjemet KingglesMethode voor probleemoplossing HMIvoordat u een fysiek knelpunt met receptwijzigingen verbergt.

Vergelijk de totale geïnstalleerde kosten, niet alleen de machineprijs
Een koper die op zoek is naar de prijs van een machine voor het maken van plastic flessen, ontvangt mogelijk twee offertes die niet gelijkwaardig zijn. Hierbij kan gedacht worden aan de tweede matrijsset, het uitnemen en het testen op lekkage; een ander kan alleen de basisvormmachine laten zien. De lagere nominale prijs kan daarom een minder complete productiecel beschrijven.
| Kostenlaag | Vraag over één station | Vraag over dubbel station |
|---|---|---|
| Machineplatform | Welke extruder, klem, bedieningselementen en standaardhulpmiddelen zijn inbegrepen? | Welke extra wagen-, klem-, blaas- en bedieningsapparatuur is inbegrepen? |
| Mallen en matrijzenkop | Is er één complete matrijs en het juiste matrijsuitlaatpakket inbegrepen? | Zijn er twee op elkaar afgestemde matrijsstations inbegrepen en zijn het aantal koppen en de steek van de uitlaat identiek aan het gereedschapsplan? |
| Fabrieksdiensten | Welke stroom-, lucht-, water- en vloer-/laadwerkzaamheden zijn nodig? | Kunnen bestaande services de snellere reeks gebeurtenissen ondersteunen onder gelijktijdige fabrieksvraag? |
| Stroomafwaartse cel | Welke uitneem-, trim-, test-, transport- en maalstappen zijn handmatig of automatisch? | Kan elke stroomafwaartse fase onderdelen van wisselstations accepteren zonder accumulatie? |
| Omschakeling en validatie | Hoe lang duurt een matrijs- en receptuurwissel volgens de kopersprocedure? | Hoe worden twee stations uitgelijnd, gekwalificeerd en hersteld na een productwijziging? |
| Operationeel risico | Welke output gaat verloren als het enkelgietstation stopt? | Kunnen beide stations veilig worden geïsoleerd, en wat gebeurt er met de gedeelde extrusievolgorde? |
Een nuttige economische vergelijking maakt gebruik van dezelfde projectgrens aan beide kanten. Omvat de vormmachine, mallen, matrijskop, hulpstukken, installatie, inbedrijfstelling, training en fabrieksaanpassingen. Maak vervolgens een schatting van de arbeid, nutsvoorzieningen, gepland onderhoud, omschakelingsverlies, kwaliteitsverlies en uitvaltijd op basis van de eigen operationele aannames van de koper.
Kosten per goed onderdeel = totale kosten over de vergelijkingsperiode ÷ geaccepteerde onderdelen die in dezelfde periode zijn geproduceerd
De teller en de noemer moeten hetzelfde tijdvenster en dezelfde reikwijdte gebruiken. Plaats geen kapitaalcijfer voor een dubbel station boven een droogcyclusproductie met één station, en vergelijk een geautomatiseerde dubbele lijn niet met een enkele basismachine die trimmen en testen uitsluit. Als de vraag de toegevoegde output niet kan gebruiken, blijft onbenutte capaciteit een kostenpost. Als de vraag de capaciteit van één station overtreft, zijn gemiste productie en overuren ook kosten.
Prijs is nog steeds een geldige aankoopbeperking, maar hoort thuis na technische aanpassing. Vraag Kinggle om elk inbegrepen onderdeel en elk door de koper geleverd artikel te identificeren, zodat de offerte regel voor regel kan worden vergeleken.
Een betere offerteaanvraag scheidt gegarandeerde voorwaarden van catalogusreferenties
Stuur hetzelfde invoerblad naar elke leverancier. Anders kunnen twee citaten verschillende aannames gebruiken en toch vergelijkbaar lijken.
| Offerteaanvraagveld | Vereiste invoer | Waarom het de stationsbeslissing verandert |
|---|---|---|
| Deel | Tekening of monster, maximale afmetingen, hals/afwerking, handvat, scheidingslijn en trimvereiste | Definieert de pasvorm, beweging en stroomafwaartse werkzaamheden van de mal |
| Materiaal | Exacte harskwaliteit, kleur, additieven, maalgoed/PCR-plan en leveranciersgegevens | Verandert het smeltgedrag, de brutodoorvoer en de koeling |
| Massa en muur | Eindgewicht, bruto parison/flash-schatting, kritische muurlocaties en tolerantie | Zet cyclusdoelstellingen om in smeltvraag en kwaliteitsbewijs |
| Vraag | Goede delen per uur, dienst, jaar en hoogseizoen; SKU/ombouwplan | Geeft aan of het tweede station productief geladen kan worden gehouden |
| Gereedschap | Aantal stations, matrijsuitlaten, holtes, hartafstand, matrijzensets en koelindeling | Voorkomt dat “dubbel station” een andere kop- of caviteitsaanname verbergt |
| Kwaliteit | Gewichts-, maat-, wand-, lek-, val-, topbelasting- of andere overeengekomen testen | Definieert goede output in plaats van bewegingssnelheid |
| Fabriek | Stroomnorm, lucht/wateromstandigheden, vloer- en plafondlimieten, hefpad en stroomafwaartse apparatuur | Test of de volledige dubbelstationcel kan worden geïnstalleerd en ondersteund |
Leg deze zaken vast tijdens de acceptatieproef
- Machine-, mal-, matrijskop-, hars- en receptidentiteit.
- Stabiel vormgebeurtenisinterval voor elk station - niet één snelste gebeurtenis.
- Bruto parison-massa, gewicht van het voltooide onderdeel en flitsroute.
- Geaccepteerde onderdelen per holte en station over het overeengekomen testvenster.
- Kritische muur-, dimensionale en functionele resultaten.
- Werkelijke lucht-, water- en elektrische omstandigheden onder de gedemonstreerde belasting.
- Alarm-, stop- en handmatige interventieregistratie tijdens de proef.
Dit record verandert “enkel versus dubbel station” in een beslissing op basis van het product van de koper. Het biedt ook de inbedrijfstellingsbasislijn voor toekomstige probleemoplossing en preventief onderhoud.
Veelgestelde vragen
Wat is sneller: een blaasvormmachine met één of twee stations?
Een machine met twee stations heeft een hoger productiepotentieel omdat twee matrijsstations elkaar afwisselen rond een gedeeld extrusiesysteem. De daadwerkelijke goede output hangt nog steeds af van de smeltcapaciteit, het aantal parisons, koeling, verwijdering van onderdelen, stroomafwaartse apparatuur en geaccepteerde kwaliteit.
Verdubbelt een blaasvormmachine met twee stations de productie?
Niet automatisch. Gepubliceerde cijfers over de droge cyclus laten mogelijk twee afwisselende stations zien, maar de verkoopbare productie kan worden beperkt door de bruto vraag naar smelten, koeling, trimmen, testen, stoppen of uitval. Verifieer de machine met het daadwerkelijke product en materiaal.
Is een dubbelstationmachine hetzelfde als een dubbelkopmachine?
Nee. Het aantal stations beschrijft de posities van de mal en de klem. Het aantal hoofden beschrijft hoeveel parisons worden geëxtrudeerd voor een gietevenement. Een machine kan twee stations combineren met één of meerdere matrijsuitgangen.
Kunnen de twee stations verschillende matrijzen gebruiken?
Ga er niet vanuit dat ze niet-gerelateerde producten efficiënt kunnen uitvoeren. De stations delen extrusie- en procesomstandigheden, dus productmassa, parison-timing, koeling en stroomafwaarts werk moeten compatibel zijn. Bevestig de exacte afspraak tijdens de engineering.
Moet ik een enkel of dubbel station kiezen voor 5L-containers?
Het containervolume identificeert alleen het platform. Kies het aantal stations op basis van de geverifieerde vraag naar goede onderdelen, het productgewicht, de oplage, het matrijs- en matrijskopplan, de beschikbare voorzieningen, de fabrieksindeling en de stroomafwaartse capaciteit.
Hoe moet de output van blaasvormmachines worden berekend?
Gebruik vormgebeurtenissen per uur vermenigvuldigd met delen per gebeurtenis en de geaccepteerde fractie. Controleer het resultaat aan de hand van de bruto smeltvraag, koeling en elke volgende stap. Gebruik niet alleen de droogcyclus als productie-uitvoer.
Welke informatie is nodig voor een offerte met één of twee stations?
Geef de onderdeeltekening, materiaalkwaliteit, afgewerkte en bruto parisonmassa, wand- en kwaliteitseisen, doel voor goede onderdelen, SKU-plan, vorm- en holteconcept, nutsvoorzieningen, lay-out en stroomafwaartse apparatuur.