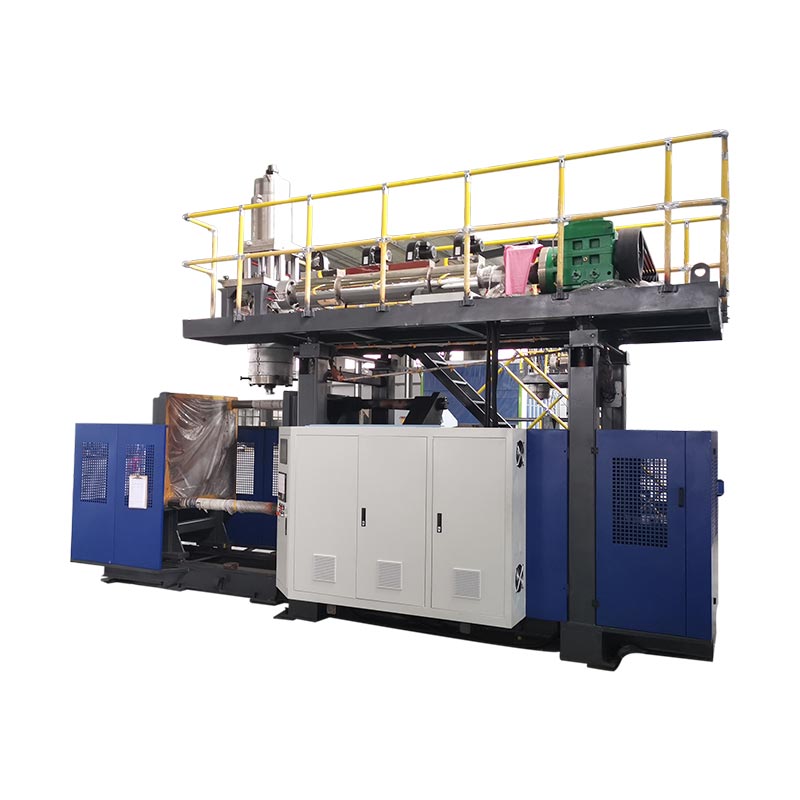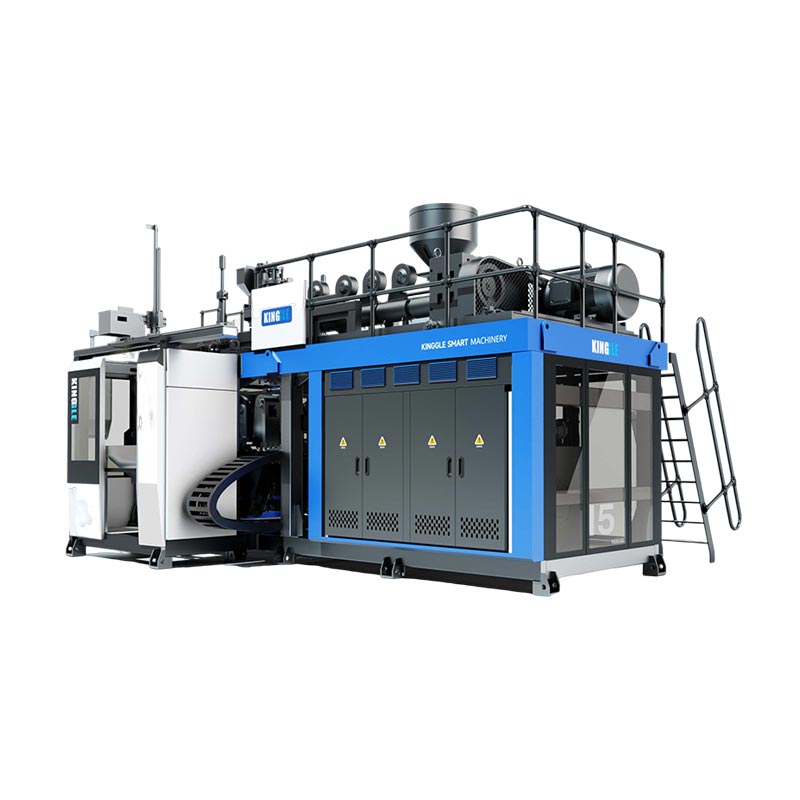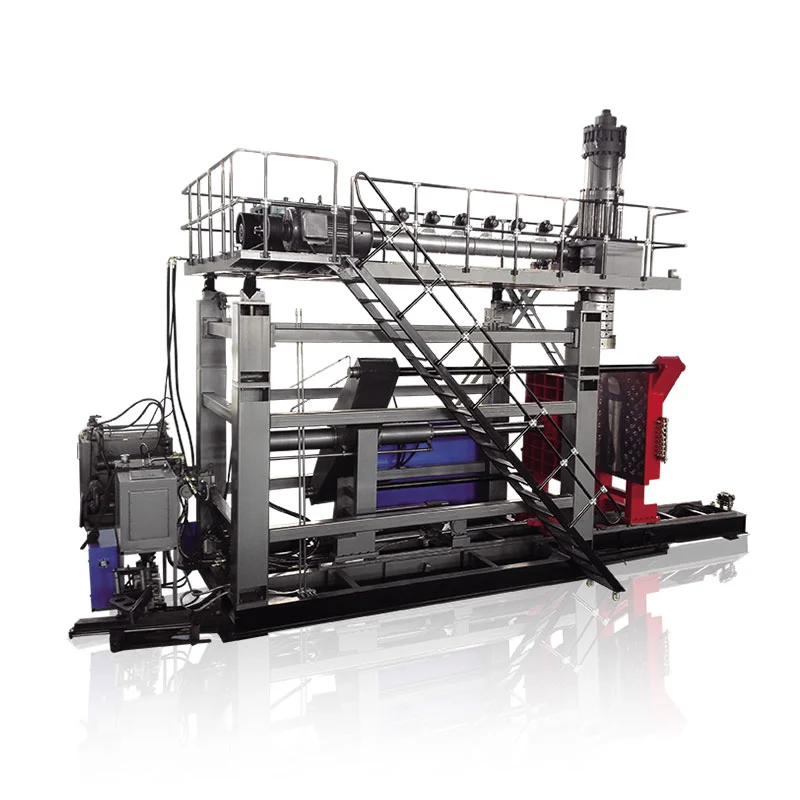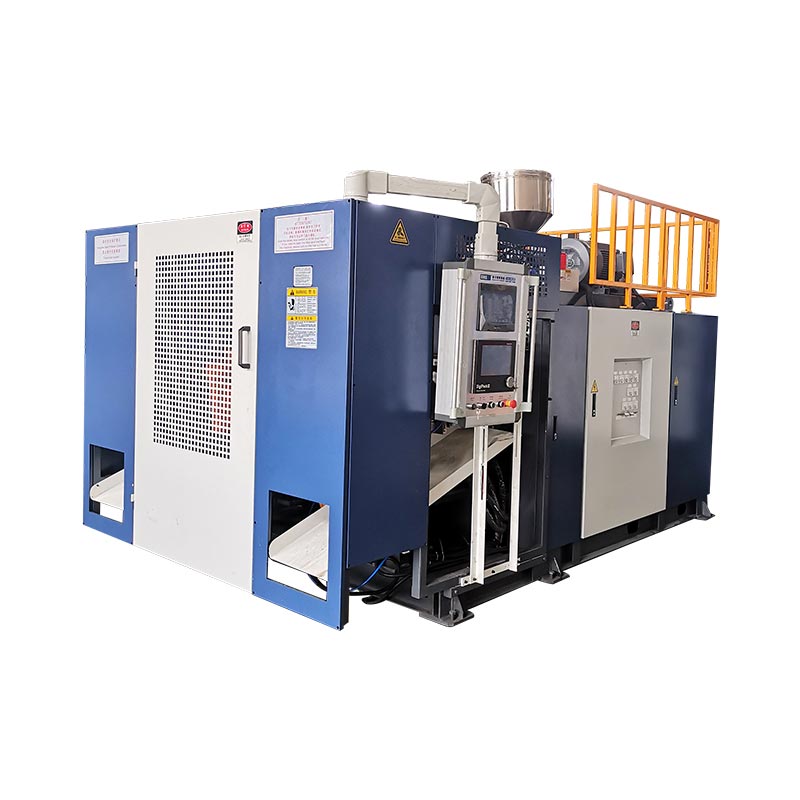
De KGB100B is alleen geschikt voor grote holle producten als het onderdeel, de mal, de grove parison en de fabriek allemaal binnen de gepubliceerde limieten vallen. Kinggle vermeldt een maximale containercapaciteit van 120 liter, een maximale malgrootte van 920 x 1200 mm, een accumulatorreferentie van 12 (20) liter en een referentie van 9 (15) kg PE-accumulatorgewicht. Met die cijfers begint de technische beoordeling, maar een producttekening en een proefplan moeten de uiteindelijke keuze bepalen.
Een koper die op zoek is naar een blaasvormmachine van 120 liter heeft meestal een echt onderdeel in gedachten. Het kan gaan om een chemisch vat, verkeersboom, vlotter, tank, speelgoed of groot technisch onderdeel. Het volumelabel is handig, maar beschrijft niet de moeilijkste gebieden, schimmelbewegingen, wandverdeling of koelvraag.
In deze handleiding wordt de KGB100B gelezen als een productiesysteem. Er wordt uitgelegd wat elk gepubliceerd nummer u kan vertellen en wat niet. Het laat ook zien wat u met een offerteaanvraag moet verzenden, zodat de discussie kan overgaan van een algemene machinenaam naar een testbare oplossing.

Zes vragen voor een snelle productfitcheck
- Past de volledige mal op de plaat, de malomhulling en het diktebereik?
- Kan het gekoelde deel de mal verlaten via de beschikbare opening?
- Ligt de bruto parisonmassa binnen de geselecteerde accumulatorconfiguratie?
- Kan de extruder voldoende materiaal terugwinnen voor de doelcyclus?
- Kan de klemkracht het afgesproken geprojecteerde oppervlak en de blaasdruk bevatten?
- Kan de centrale stabiele stroom, koelwater en perslucht leveren?
Specificatie grens:de cijfers in deze gids zijn afkomstig uit de stromingKinggle KGB100B-productpagina. Ze zijn gecontroleerd op 15 september 2026. Behandel ze als gepubliceerde screeningreferenties. De goedgekeurde offerte, lay-out, machinetekening en technische overeenkomst moeten de bestelde machine definiëren.
Een 120L-label is een startpunt, geen productgoedkeuring
Kinggle publiceert 120 liter als de maximale containercapaciteit van de KGB100B. Dat geeft kopers een snelle bereikmarkering. Er staat niet dat elk onderdeel onder de 120 L op de machine zal draaien. Een compacte trommel en een lange verkeersbarrière kunnen zeer verschillende malbreedtes, geprojecteerde oppervlakken, klomplengtes en verwijderingspaden hebben.
Het nominale volume kan ook de vraag naar materiaal verbergen. Een grote dunwandige drijver kan meer lucht maar minder hars bevatten dan een kleiner technisch onderdeel met dikke ribben, handvatten en knelzones. De machine moet de volledige hete parison vormen, inclusief materiaal dat later flash of trim wordt. Alleen al het gewicht van het eindproduct onderschat daarom het schot dat de kop moet leveren.
Geometrie verandert de beslissing opnieuw. Diepgetrokken gebieden kunnen de parison zwaar uitrekken. Brede panelen hebben mogelijk meer klemkracht nodig. Lange onderdelen kunnen worden beperkt door de afstand tussen de matrijs en de matrijs of de uitneemruimte voordat het containervolume relevant wordt. Halsinzetstukken, interne schroefdraad en bodemblazen kunnen meer beweging aan de cyclus toevoegen.
Gebruik de 120L-beschrijving om een shortlist samen te stellen. Vergelijk vervolgens het echte onderdeel en de mal met de machine. Dit is de reden waarom Kinggle's eigenverkoopprocesvraagt om productfoto's, tekeningen, gewicht, maat, materiaal, dikte en outputvereisten alvorens een modeladvies uit te brengen.
Die volgorde houdt het capaciteitslabel in zijn juiste rol: eerst een snelle screening, daarna een technische bevestiging.
Zet de KGB100B-specificatie om in kopersvragen
Een specificatietabel is vooral handig als elk getal tot een controle leidt. De KGB100B-pagina behandelt machinegrootte, opspanning, extrusie, de accumulatorkop en referenties van nutsvoorzieningen. Sommige waarden zijn duidelijke grenzen. Anderen beschrijven een gepubliceerde configuratie of een onbelaste machineconditie.
Op de pagina staat de accumulator vermeld als 12(20) L en het PE-accumulatorgewicht als 9(15) kg. De haakjes lijken de vermelde alternatieven aan te geven, maar de pagina definieert de selectieregel niet. In de offerte moet daarom één hoofdarrangement en de materiële reikwijdte ervan worden vermeld. Combineer het grotere getal niet met een standaardmachineaanname, tenzij Kinggle dit voor het project bevestigt.
| Gepubliceerd veld | KGB100B-referentie | Vraag je af of het zou moeten triggeren |
|---|---|---|
| Maximale containercapaciteit | 120 liter | Passen de daadwerkelijke productgeometrie en de brutomaat, en niet alleen het nominale volume? |
| Uitvoer | 320 stuks/u, droogcyclus | Welke output kan de machine leveren met de productiematrijs, hars, koeling en kwaliteitsregels? |
| Machinegrootte | 5,9 x 3,8 x 4,6 meter | Is er voldoende geïnstalleerde ruimte voor toegang, platforms, slangen, handling en onderhoud? |
| Machinegewicht | 18 t | Welk funderings- en riggingplan volgt op de definitieve overzichtstekening? |
| Klemkracht | 440 kN | Is dit voldoende voor het geprojecteerde oppervlak van het product bij de afgesproken procesdruk? |
| Degel- en matrijsreferenties | plaat van 1200 x 1200 mm; Maximale mal van 920 x 1200 mm | Passen het matrijslichaam, het montagepatroon, de voorzieningen en de aansluitingen bij elkaar? |
| Openen en bewegen | Opening van 500 tot 1400 mm; 600 mm bewegende slag | Kan het onderdeel loskomen en naar buiten komen zonder botsingen of hete oppervlakken te beschadigen? |
| Dikte van de mal | 510 tot 600 mm | Omvat de geïnstalleerde dikte steunplaten, adapters en het benodigde gereedschap? |
| Extruder | 100 mm schroef; 24 L/D; 55 kW-motor | Past de geselecteerde schroef en het procesvenster bij de aangegeven hars? |
| Gepubliceerde HDPE-smeltcapaciteit | 160 tot 200 kg/u | Ligt de bruto materiaalvraag lager dan een bewezen stabiele output voor de feitelijke formulering? |
| Accumulator kop | 12(20)L; 9(15) kg PE-referentie | Welke optie wordt aangehaald, en dekt deze de bruto parisonmassa met een bruikbare procesmarge? |
| Diameter van de matrijspin | Maximaal 450 mm | Welk matrijs- en gereedschapspakket is nodig voor de parisondiameter en productlay-out? |
| Koelwaterreferentie | 0,3 MPa; 120 l/min | Bij welke aanvoertemperatuur, waterkwaliteit en circuitomvang geldt dit? |
| Gepubliceerde gemiddelde energielijn | 52 tot 60 kW | Welke productgerelateerde kWh/kg en kWh per geaccepteerd onderdeel worden gemeten tijdens een stabiele proef? |
De productpagina publiceert ook een blaasdruk van 0,8 MPa en een luchtstroomcijfer van 1,8, maar de zichtbare eenheid wordt weergegeven als M2/MIN. Die eenheid heeft correctie of bevestiging nodig voordat deze een faciliteitsspecificatie invoert. Een verantwoorde offerteaanvraag moet de onzekerheid signaleren in plaats van stilletjes de eenheid te veranderen.
Lees gerelateerde rijen samen. Vormgrootte hoort bij opening en dikte. De accumulatormassa hoort bij de geselecteerde hars en bruto shot. Smeltcapaciteit hoort bij hersteltijd en stabiele smeltkwaliteit. Machineafmetingen horen bij onderhoudstoegang en hulpapparatuur. Deze samenhangende uitlezing voorkomt dat één gunstig getal een andere projectbeperking verbergt.
Controleer de malomhulling en het pad voor het verwijderen van onderdelen
De gepubliceerde maximale matrijsgrootte is 920 x 1200 mm. De plaat is 1200 x 1200 mm en het maldiktebereik is 510 tot 600 mm. Deze waarden beschrijven gerelateerde dimensies, maar zijn niet uitwisselbaar. Een mal kan aan de aangegeven oppervlakteafmetingen voldoen en toch in conflict komen met trekstangen, buizen, montagegaten of bewegende apparatuur.
Begin met een montagetekening, niet met een productschets. Toon beide malhelften, steunplaten, waterspruitstukken, blaaspennen, nek- of bodemgereedschap, hydraulische apparaten, sensoren en elektriciteitskasten. Identificeer de middellijn en het montagepatroon. Markeer elk item dat tijdens het openen buiten het vormlichaam beweegt.
Simuleer vervolgens de verwijdering. De KGB100B-pagina publiceert een degelopeningsreferentie van 500 tot 1400 mm en een verplaatsingsslag van de degel van 600 mm. Het voltooide onderdeel heeft vrije ruimte nodig om los te laten, indien nodig te draaien en de machine te verlaten. Flitsers, staarten, handgrepen en hete flexibele wanden kunnen de werkelijke verwijderingsenvelop vergroten.
De stijfheid van het onderdeel is ook van belang. Een groot hol onderdeel kan vervormen als een robot het vastpakt voordat de muur klaar is. Een simpele val kan een nek beschadigen of een spoor achterlaten op een warm paneel. Koeltijd in de mal en ondersteuning na uitwerpen horen bij de lay-outbeoordeling.
Fabrieksaanzicht:bewaar de maltekening naast de algemene regeling van de machine. Voeg daar het kraanhaakpad, de vormwagenroute, de vrije ruimte aan de servicezijde en de veilige toegang voor de machinist aan toe. De gepubliceerde machineafmetingen van 5,9 x 3,8 x 4,6 m zijn niet de volledige celvoetafdruk.
Een goede beoordeling omvat ook het gewicht van de mal en de hefpunten, ook al publiceert de openbare productpagina geen limiet voor het gewicht van de mal. Vraag Kinggle om het toegestane matrijsgewicht en de aanbevolen hanteringsmethode voor de exacte configuratie te bevestigen. Deontwerpgids voor extrusieblaasvormmatrijzenbiedt een volledigere checklist voor koeling, afknijpen en ontluchten.
Bereken de accumulator op basis van de bruto parison-massa
Een accumulatorkop slaat smelt op en duwt op verzoek een grote klomp naar buiten. De relevante materiaalhoeveelheid is het volledige schot dat het hoofd verlaat. Het omvat het verkoopbare onderdeel, de boven- en onderflits, het handvat- of nekschroot en elk ander bijgesneden materiaal dat door het geselecteerde gereedschap is gemaakt.
Bruto parisonmassa = massa van het afgewerkte onderdeel + flits- en trimmassa + gecontroleerde procestoeslag
De toelage is geen universeel percentage. Het moet afkomstig zijn van het goedgekeurde onderdeel, het matrijsconcept, het materiaalgedrag en het proefresultaat.
Kinggle publiceert 9(15) kg als referentie voor het PE-accumulatorgewicht voor de KGB100B. Dat is geen belofte dat het eindproduct 9 of 15 kg kan wegen. Het is ook niet automatisch overdraagbaar naar PP, ABS of een gevulde formulering. Harsdichtheid, smeltsterkte, temperatuur en drukhoogte beïnvloeden het bruikbare procesvenster.
De capaciteitslijn van de 12(20) L-accu heeft dezelfde zorg nodig. De litercapaciteit beschrijft het volume binnen het systeem, terwijl de producttekening en het materiaalplan doorgaans per massa worden beheerd. Vraag welke kopoptie inbegrepen is, welke hars de gepubliceerde massa ondersteunt en hoeveel materiaal er op het afgesproken werkpunt in de kop achterblijft.
Voer niet standaard een theoretische limiet uit. Een project heeft voldoende regelbereik nodig om de wandverdeling en de variatie van shot tot shot te corrigeren. Als de bruto parison bijna alle beschikbare capaciteit in beslag neemt, kan een latere materiaalverandering of plaatselijke diktecorrectie die ruimte verwijderen. De proef moet een stabiele slagmassa, een herhaalbare parisonlengte en een acceptabele demping voor het geselecteerde hoofd aantonen.
Voor een meerdelige mal telt u elke parison die per cyclus wordt vrijgegeven. Het volledige schot moet elke actieve uitlaat en de trim ervan bestrijken. Het aantal hoofden en het aantal caviteiten kan de berekening veranderen, dus vermeld ze afzonderlijk in de offerteaanvraag. Dekop- en holtegeleiderverklaart dat onderscheid.
Stem de extruder af op de materiaalvraag en hersteltijd
Op de KGB100B-pagina staan een schroef van 100 mm, een L/D-verhouding van 24, een extrudermotor van 55 kW en vier verwarmingszones. Het publiceert een HDPE-smeltcapaciteit van 160 tot 200 kg/u. Dat bereik is een materiaalreferentie. Het mag niet worden beschouwd als een gegarandeerde output voor elk soort, masterbatch, maalgoedverhouding of temperatuurvenster.
Converteer de productiedoelstelling naar de bruto-uurvraag. Gebruik de bruto parisonmassa, niet de massa van het afgewerkte onderdeel. Neem alle actieve posities op en gebruik de geplande evenementen per uur. Dit geeft de materiaalsnelheid weer die de extruder en de kop moeten aanhouden terwijl de machine acceptabele onderdelen maakt.
Bruto materiaalbehoefte, kg/u = bruto parisonmassa per gebeurtenis, kg x vormgebeurtenissen per uur x actieve parisons per gebeurtenis
Vergelijk het resultaat met een proef met de daadwerkelijke formulering. Een brochurereeks alleen kan de smeltkwaliteit of de herstelmarge niet vaststellen.
De hersteltijd moet binnen de machinecyclus passen. Als de mal gesloten blijft om af te koelen, gebruikt de extruder die tijd vaak om de accumulator op te laden. Een kortere koelcyclus kan daarom de vereiste smeltsnelheid verhogen. Een snellere malbeweging heeft weinig waarde als de kop niet klaar is voor de volgende opname.
Materiaalbehandeling kan de verborgen beperking worden. Grote onderdelen verbruiken snel hars. De fabriek heeft betrouwbaar transport nodig, droging wanneer het materiaal dit nodig heeft, vermenging en beheersing van verontreiniging. Maalgoed kan de bulkdichtheid en het voergedrag veranderen. Een schriftelijke formulering is nuttiger dan een breed label zoals ‘HDPE plus maalgoed’.
Vraag in het proefrapport naar de harskwaliteit, leverancier, kleurverpakking, maalgoedpercentage, temperatuurinstellingen, schroefsnelheid en werkelijke brutomassa. Als er nog een ander materiaal gepland is, vraag dan om materiaalspecifiek bewijsmateriaal. Kinggle'sGids voor HDPE- en PP-verwerkingverklaart waarom het polymeerlabel alleen de machine-opstelling niet bepaalt.
Verbind klemkracht, geprojecteerd gebied en blaasomstandigheden
De KGB100B-pagina publiceert 440 kN klemkracht. Een groter aantal is niet automatisch beter, en een volumelabel kan de klem niet valideren. De mal ervaart een scheidingskracht over het geprojecteerde gebied dat wordt blootgesteld aan interne druk. Productvorm, flitsland, afknijpontwerp en procesdruk hebben allemaal invloed op de werkelijke behoefte.
Het geprojecteerde gebied is het silhouet van de onder druk staande holte op het scheidingsvlak van de mal. Een breed plat onderdeel kan voor meer scheidingsbelasting zorgen dan een diepere maar smallere container. Bij de beoordeling moet gebruik worden gemaakt van de daadwerkelijke caviteitstekening. Het moet ook de geselecteerde blaasdruk en een eventueel overeengekomen veiligheidsfactor bevatten.
Op de openbare pagina wordt 0,8 MPa vermeld als blaasdrukreferentie. Dat betekent niet dat elk product op dezelfde instelling moet draaien. Harstemperatuur, ontluchting, wanddikte, oppervlaktedetail en koelstrategie beïnvloeden het proces. Bij de fabrieksproef moet gebruik worden gemaakt van een gedocumenteerd productievenster dat acceptabele onderdelen produceert zonder flitsgroei of onstabiel schimmelgedrag.
Het afknijpontwerp maakt deel uit van hetzelfde systeem. Een zwakke afdichting kan lekkage of een kwetsbare las veroorzaken. Overmatig materiaal kan de flits vergroten en het trimmen moeilijker maken. Uitlijning van de matrijs, klembeweging en plaatsing van de parison moeten het gereedschap ondersteunen in plaats van compenseren.
Vraag de matrijsleverancier en machineleverancier om dezelfde tekening te beoordelen. Dit voorkomt een gemeenschappelijke kloof waarbij elke partij alleen haar eigen apparatuur goedkeurt. De uiteindelijke technische overeenkomst moet het geprojecteerde oppervlak, de procesdruk, de klemvereiste, de matrijsdikte, de montage- en verbindingsdetails vermelden.
Plan de fabriek rond de volledige vormcel
De KGB100B-pagina publiceert een machinegrootte van 5,9 x 3,8 x 4,6 m en een gewicht van 18 ton. Dit zijn waardevolle uitgangspunten voor de indeling en tuigage. Ze omvatten niet elk platform, harssysteem, koelmachine, compressor, afhaalapparaat, transportband, trimmer of veiligheidsgrens.
Begin boven de machine. Bevestig de vrije bouwhoogte, kraancapaciteit, verwijderingstraject van de kop en toegang tot verwarmingen en hydraulische componenten. Werk dan naar buiten. Operators hebben ruimte nodig om de mal te inspecteren, een vastzittend onderdeel te verwijderen en normale servicepunten te bereiken. Materiaallevering en afhandeling van afgewerkte onderdelen vereisen routes die geen onveilige zones overschrijden.
Koelwater verdient meer dan een schatting van de leidingmaat. Op de pagina staan 0,3 MPa en 120 L/min, maar de installatie heeft ook de vereiste inlaattemperatuur, acceptabele temperatuurstijging, waterkwaliteit, filtratie en retourconditie nodig. Vormcircuits en oliekoeling hebben mogelijk een afzonderlijke regeling nodig. Op het uiteindelijke nutsblad moet worden vermeld wat er in de gepubliceerde stroom is opgenomen.
Perslucht heeft dezelfde behandeling nodig. De website geeft een drukreferentie van 0,8 MPa, maar de zichtbare luchtstroomeenheid is inconsistent. Vraag een gecorrigeerde machine-inlaatvraag, piekvraag, luchtkwaliteit, dauwpunt en aansluitmaat aan. Er kan een ontvanger nodig zijn om de druk stabiel te houden tijdens grote blaasgebeurtenissen.
Op de productpagina wordt 52 tot 60 kW bestempeld als ‘gemiddeld energieverbruik’. Omdat kW een vermogenseenheid is, dient u de figuur uitsluitend als gepubliceerde vermogensreferentie te gebruiken. Reken het niet om naar kWh per onderdeel. Productgerelateerde energie is afhankelijk van de mal, hars, cyclus, hulpstoffen en geaccepteerde output.
EUROMAP 46.2definieert productgerelateerde metingen voor een bepaalde extrusieblaasvormmachine, matrijs en gespecificeerd product. Het vereist een stabiele werking en productkwaliteit die voldoet aan de eisen van de klant. Dit is een goede basis voor een acceptatietest. Kinggle'sgids voor nutsvoorzieningenkan helpen bij het structureren van het installatiegegevensblad.

Een droogcyclus van 320 stuks/uur is geen productie-output
Kinggle labelt 320 stuks/uur als de KGB100B droogcyclusuitvoer. Een droge cyclus meet de machinebeweging zonder het volledige productieproces te bewijzen. Het omvat niet het terugwinnen van hars, het laten vallen van parison, blazen, afkoelen, verwijderen van onderdelen, trimmen of kwaliteitscontrole onder de beoogde productieomstandigheden.
Grote onderdelen zijn vaak koelgelimiteerd. Dikke handgrepen, hoeken en knelzones hebben mogelijk meer tijd nodig dan brede wandoppervlakken. Een snellere openingsbeweging kan een onderdeel dat nog te zacht is om zijn vorm vast te houden, niet loslaten. Automatisering kan ook het tempo bepalen als de robot, trimmer of transportband langzamer is dan de vormmachine.
Gebruik drie afzonderlijke uitvoerwaarden. Registreer eerst de droogcyclus alleen als bewegingsreferentie. Ten tweede: meet tijdens de productieproef het bruto-vormdelen per uur. Ten derde: rapporteer geaccepteerde onderdelen per uur na de afgesproken kwaliteitscontroles en getelde stops.
Geaccepteerde output = bruto gegoten onderdelen - afgekeurde onderdelen - verloren onderdelen tijdens getelde stops
Documenteer voor de ploegendienstplanning de meetperiode en stopcategorieën. Een korte best-cycle-observatie is geen stabiele productiesnelheid.
Het acceptatieplan moet het onderdeel, de mal, de hars, de kleur, de maalregel, de acties van de operator en hulpapparatuur vermelden. Het moet ook de kwaliteitsnorm definiëren. Gewicht, afmetingen, lekprestaties, flitsconditie, uiterlijk en wanddiktelocaties zijn veel voorkomende categorieën, maar het project moet de categorieën kiezen die er toe doen.
Gebruik de doelcyclus als budget. Verdeel het in accumulatorafvoer, schimmelbeweging, blazen, koelen, uitlaat, openen, uitnemen en herstel. Hieruit blijkt of de limiet afkomstig is van de machine, de matrijs, het materiaal of het verdere werk. DeGids voor optimalisatie van de cyclustijdlegt uit hoe je één fase kunt verbeteren zonder het defect naar een andere fase te verplaatsen.
Wandprogrammering moet het product volgen, en niet een gekopieerde curve
Grote extrusieblaasvormdelen strekken zich ongelijkmatig uit. Materiaal in de buurt van een schouder, hoek, handvat of diepe snede kan verder reizen dan materiaal op een breed paneel. Een uniforme matrijsopening kan het ene gebied te dun maken, terwijl een ander onnodig gewicht met zich meebrengt.
Op de KGB100B-pagina staat dat het standaardmodel een MOOG 100-diktecontroller bevat. De exact geïnstalleerde controller, profielresolutie en optiepakket moeten in de offerte worden vermeld. ADoor Kinggle gehoste Moog DigiPack III-handleidinglaat zien hoe een accumulator-machinecontroller de gereedschapspositie kan koppelen aan een geprogrammeerd profiel. Het bevat ook de functies voor de opnamegrootte, het kussen en de accumulatorpositie. Die handleiding illustreert de besturingslogica, maar mag niet worden gebruikt om uit te gaan van de exacte KGB100B-interface.
Bouw het eerste profiel op basis van bekende geometrie en maltiming. Knip of meet vervolgens onderdelen op gedefinieerde locaties. Wijzig één regio tegelijk en noteer de revisie. Een zwaarder onderdeel is niet automatisch een beter onderdeel. Het doel is voldoende materiaal waar de prestaties het nodig hebben en minder overtollig materiaal waar dat niet nodig is.
Profielwerk moet verbonden blijven met de schotmassa en de parisonlengte. Het vergroten van één profielgebied verandert het materiaal dat elders beschikbaar is. Temperatuur en deining kunnen het resultaat ook verschuiven. Bewaar het goedgekeurde recept met materiaalkwaliteit, kleur, koptemperatuur, opname-instellingen en matrijsversie.
Deparison-programmeergidsbiedt een stapsgewijze afstemmingsmethode. Voor dit project moet de FAT het uiteindelijk opgeslagen profiel vergelijken met de gemeten wandkaart en het deelgewichtsbereik.
Voer een fabrieksproef uit die de aankoopbeslissing beantwoordt
Een nuttige fabrieksacceptatietest is geen machinedemonstratie. Het is een gecontroleerde poging om het overeengekomen product onder gedocumenteerde omstandigheden te maken. Uit het resultaat moet blijken wat er is getest, hoe er is gemeten en wat buiten de testscope is gebleven.
EUROMAP 46.2 biedt nuttige meetdiscipline. Het vereist dat de machine zich in een stabiele staat bevindt, dat de productkwaliteit aan de eisen van de klant voldoet en dat belangrijke procesgegevens worden gedocumenteerd. Kinggle's verkoopproces zegt ook dat klanten kunnen worden uitgenodigd om deel te nemen aan de test. Zet die mogelijkheid om in een schriftelijk protocol voordat het proces begint.
- Bevries het testartikel.Identificeer de revisie van de onderdelen, de matrijs, de opstelling van de kop, het aantal holtes of uitlaatopeningen en elke geïnstalleerde optie.
- Noteer de formulering.Vermeld de harskwaliteit, leverancier, kleurenpakket, additieven en maalregel. Bewaar indien mogelijk voldoende materiaal van één bekende partij.
- Controleer de opstelling.Registreer vat- en koptemperaturen, opname-instellingen, profielbestand, blaasomstandigheden, koelwateromstandigheden en automatiseringsstatus.
- Bereik een stabiele werking.Selecteer niet het eerste acceptabele deel. Maak overeenstemming over de stabilisatieregels en het monstervenster voordat u de prestaties meet.
- Massabalans meten.Weeg het voltooide onderdeel, de flitser en andere trimmen. Bevestig de bruto parison-massa ten opzichte van de opgegeven accumulatoropstelling.
- Inspecteer de productkwaliteit.Gebruik de goedgekeurde locaties en methoden voor wanddikte, afmetingen, gewicht, lekgedrag en zichtbare gebreken.
- Tel de geaccepteerde output.Rapporteer totaalcycli, brutodelen, uitval en stops over de afgesproken periode. Houd de droogcyclus apart bij.
- Meet nutsvoorzieningen.Registreer spanning, vermogen, persluchtdruk en -stroom, koelwatertemperatuur, druk en stroom op gedefinieerde grenzen.
- Uitdaging herhaalbaarheid.Controleer de shotmassa, de positie van de parison en de productafmetingen in het monstervenster, niet alleen op één geselecteerd stuk.
- Afwijkingen sluiten.Geef elk mislukt item een eigenaar, actie, bewijsvereiste en vervaldatum voordat de verzending wordt goedgekeurd.
Bewaar ruwe metingen met de ondertekende samenvatting. Foto's moeten de identificatie van het monster en de meetlocatie tonen. Receptbestanden, alarmen en afwijkingsnotities maken deel uit van het bewijsmateriaal. Deblaasvormmachine FAT-gidsbevat een vollediger acceptatiekader.
Steekproefselectie heeft ook een regel nodig. Nummer de onderdelen op volgorde en vervang een mislukt monster niet door een beter exemplaar. Als de instellingen veranderen, start dan een nieuwe monstergroep en noteer de wijzigingstijd. Hierdoor blijft het resultaat traceerbaar. Het scheidt ook normale variatie van doelbewuste procesontwikkeling.
Vergelijk vóór de goedkeuring van de verzending het testrecord met de ondertekende vereistenmatrix. Een geslaagde machinebewegingscontrole kan een open productkwaliteitsartikel niet sluiten. Elke test die niet kon worden afgerond, moet zichtbaar blijven met de reden en de afgesproken vervolgmethode.
Bereid een offerteaanvraag voor die een machinebouwer kan engineeren
Een vaag verzoek om “één blaasvormmachine van 120 liter” nodigt uit tot een vaag voorstel. Stuur in plaats daarvan een compact technisch pakket. Het hoeft niet perfect te zijn, maar het moet bekende vereisten scheiden van open beslissingen.
Begin met een gedimensioneerde producttekening of 3D-bestand. Voeg foto's toe als ze uitleg geven over halzen, inzetstukken, handvatten of randen. Vermeld het beoogde eindgewicht en identificeer kritische muurgebieden. Geef de materiaalkwaliteit en eventueel toegestaan maalgoed een naam. Als chemische bestendigheid of een wettelijke test van belang is, vermeld dan de exacte standaard en staat van het product.
Definieer vervolgens de productie. Geef geaccepteerde onderdelen per uur of per dag, beschikbare diensten, geplande automatisering en vervolgstappen op. Geef aan of het project een nieuwe mal omvat. Als er al een mal bestaat, vermeld dan de montagetekening, het gewicht, de dikte, de montage en de serviceaansluitingen.
De informatie over de faciliteit moet de elektrische voeding, frequentie, persluchtcapaciteit, koelwatercondities, vrije hoogte, toegangsdeur, kraan- en vloergegevens omvatten. Wacht niet tot de installatie om deze artikelen met de machine te vergelijken. Grote projecten kunnen net zo gemakkelijk worden ingeperkt door rigging en producthantering als door extrusie.
Voeg bij het onderzoek
Product- en matrijstekeningen, harsdetails, outputdoel, kwaliteitscriteria, gebruiksvoorwaarden, lay-outlimieten en gewenste automatiseringsscope.
Verzoek in het voorstel
Definitieve kopoptie, schroef en aandrijving, fitverklaring, nutsgrenzen, lay-out, acceptatieprotocol, geleverde opties en technische uitsluitingen.
Vraag om een ingevulde eisenmatrix. In elke rij moet staan 'voldoet', 'vereist wijziging' of 'niet opgenomen', gevolgd door een verwijzing naar het voorstel. Dit is gemakkelijker te controleren dan verspreide verklaringen in e-mail. Kinggle biedt eendownloadgebiedvoor technische documenten en aprojectaanvraagformuliervoor een eerste contact.
Wanneer de KGB100B op de shortlist thuishoort
De KGB100B verdient een nadere beoordeling wanneer het product in de buurt komt van zijn grote toepassingsbereik en de technische controles op één lijn liggen. Op de productpagina worden als toepassingen chemicaliënvaten, auto-onderdelen, verkeersbarrières, drijvers, speelgoed en meubels genoemd. Die lijst toont het bedoelde veld, maar is geen bewijs dat een specifiek onderdeel zal draaien.
Een sterke shortlistcase heeft vier kenmerken. De mal past met ruimte voor beweging en dienstverlening. De bruto parisonmassa past bij de bevestigde hoofdoptie. Extrusieherstel ondersteunt de vereiste cyclus met het beoogde materiaal. De fabriek kan nutsvoorzieningen en handling leveren op de afgesproken grenzen.
Ga naar een andere configuratie wanneer een van deze voorwaarden mislukt. Een grotere accumulator kan de schotmassa oplossen, maar niet de malbreedte. Een grotere plaat kan de vormomhulling oplossen, maar geen extrusieherstel. Een ander machineformaat kan voordeliger zijn als het onderdeel veel kleiner is dan het werkbereik van het platform.
Pauzeer ook wanneer de gegevens onvolledig zijn. De hoofdfiguren tussen haakjes en de inconsistente luchtstroomeenheid van de website hebben schriftelijke verduidelijking nodig. Het droogcyclusnummer kan geen outputgarantie afsluiten. Dit zijn normale items voor een technische overeenkomst, geen redenen om te raden.
De aankoopbeslissing moet eindigen met een op onderdelen gebaseerd proefplan. Als de machine stabiele, acceptabele onderdelen kan maken tegen de afgesproken snelheid en gebruiksgrens, past het model bij de klus. Als dat bewijs ontbreekt, blijft de shortlist voorlopig.
Veelgestelde vragen
Welke producten kan de KGB100B 120L blaasvormmachine maken?
Kinggle somt chemische vaten, auto-onderdelen, verkeersbarrières, drijvers, speelgoed en meubels op de KGB100B-pagina op. Dit zijn applicatiereferenties, geen automatische goedkeuringen. Het echte product moet nog steeds worden gecontroleerd op matrijsgrootte, bruto parison-massa, klemvraag, materiaal, verwijderingspad en koeling.
Betekent 120 L dat elke container van minder dan 120 L past?
Nee. Het nominale containervolume is slechts één screeningswaarde. Een onderdeel van minder dan 120 liter kan nog steeds de malomhulling, de limiet voor het geprojecteerde oppervlak, de accumulatorvraag of de beschikbare verwijderingsruimte overschrijden. Stuur de product- en matrijstekeningen op voor een modelspecifieke beoordeling.
Kan de KGB100B een afgewerkt HDPE-product van 15 kg maken?
Maak die veronderstelling niet op basis van de openbare tabel. De pagina publiceert 9(15) kg als referentie voor het PE-accumulatorgewicht, blijkbaar naast twee vermelde hoofdcapaciteiten. De bruto parisonmassa omvat het onderdeel en alle flitsen of trimmen. De geselecteerde kop, hars en bruikbare procesmarge moeten door Kinggle worden bevestigd en in een proef worden bewezen.
Is 320 stuks/uur de verwachte productie-output?
Nr. Kinggle-labels 320 stuks/u als droogcyclus. De daadwerkelijk geaccepteerde output omvat extrusie, parisonvorming, blazen, afkoelen, verwijderen, trimmen, uitval en stops. Vermeld de benodigde geaccepteerde output en verifieer deze met de productiematrijs en het productiemateriaal.
Hoe moet het energieverbruik worden vergeleken?
Vergelijk productgerelateerde energie onder dezelfde mal, product, hars, kwaliteitsregels en testgrens. De KGB100B-pagina publiceert 52 tot 60 kW als gemiddelde energielijn, wat een vermogensreferentie is. Meet kWh/kg en kWh per geaccepteerd onderdeel tijdens stabiele productie in plaats van de paginawaarde om te rekenen.
Welke informatie moet ik meesturen voor een KGB100B-offerte?
Stuur producttekeningen en foto's, afmetingen, eindgewicht, wandvereisten, materiaalkwaliteit, maalgoedregel, geaccepteerde output, kwaliteitstests, matrijsgegevens, gebruiksomstandigheden en automatiseringsbehoeften. Markeer onbekende items duidelijk. Dit geeft de leverancier voldoende informatie om de kop, malpassing en proefomvang te bevestigen.
Controleer uw onderdeel voordat u de machine kiest
Stuur Kinggle de producttekening, schatting van het brutogewicht, hars, matrijsgegevens, outputdoel en gebruiksomstandigheden van de fabriek. Het team kan beoordelen of het KGB100B-platform en de geselecteerde accumulatorconfiguratie bij het project passen.
Vraag een product-fit review aan