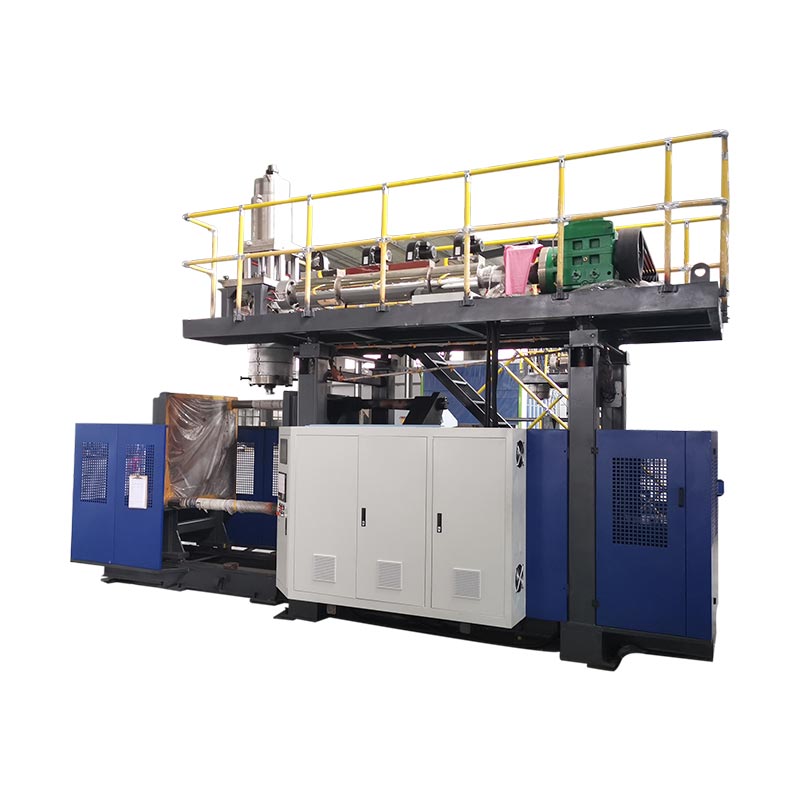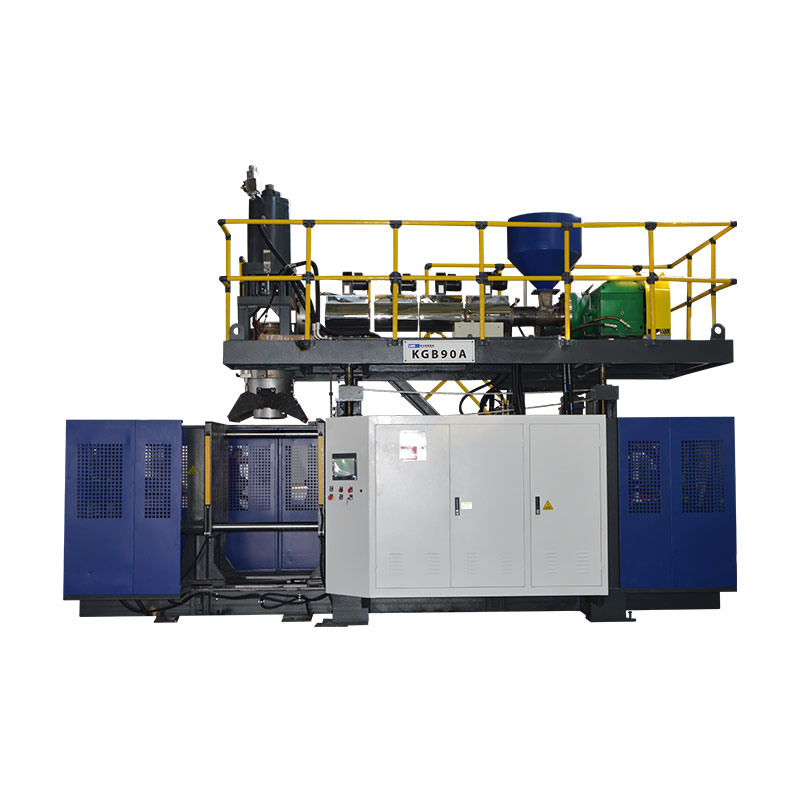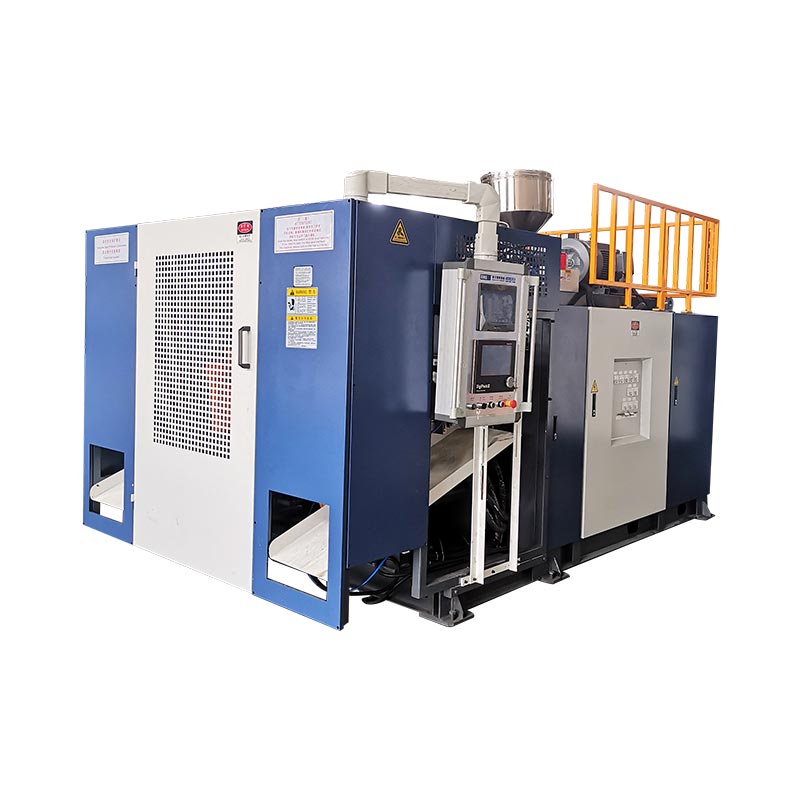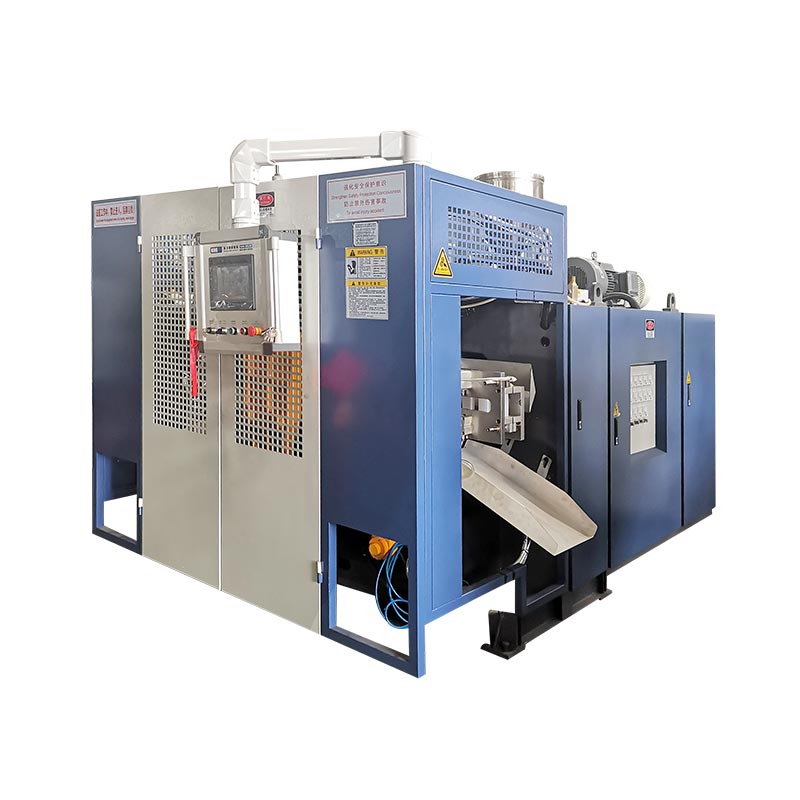
Configureer de KGB110A op basis van een gemeten productmonster, niet alleen op basis van de 160L-naam. Registreer de geometrie van het onderdeel, het nettogewicht, de wandkaart, de hars, de trim en het productiedoel. Gebruik deze gegevens vervolgens om de malomhulling, de bruto vraag naar parison, het extrusieherstel, de klemvereisten en de fabrieksvoorzieningen te controleren.
Met een blaasmachine van 160 liter kunnen heel verschillende producten gemaakt worden. Een holle wegversperring heeft een breed geprojecteerd gebied. Een ponton kan lange trekzones en afdichtingsvereisten hebben. Een tafelpaneel kan breed maar relatief ondiep zijn. Eén modelnaam heft die verschillen niet op.
Het handigste uitgangspunt is vaak het object dat al op het bureau van de koper ligt. Meet het, weeg het en markeer de gebieden die er toe doen. Dat monster wordt de schakel tussen productontwerp, tooling, machineconfiguratie en de acceptatietest.

Het voorbeeldbestand van zes pagina's dat het project moet aansturen
Gedimensioneerde onderdeeltekening, totale maat, openingen, inzetstukken en montage-interfaces.
Netto deelgewicht, materiaalkwaliteit, kleur, additieven en toegestaan maalgoed.
Wanddiktekaart met kritische locaties en producttestvereisten.
Trimkaart met bovenste flits, onderste staart, handvatschroot en andere verliezen.
Geaccepteerd outputdoel, ploegenpatroon, automatisering en downstream werk.
Fabrieksstroom, lucht, water, toegang, hijswerk en beschikbare celruimte.
Opmerking gepubliceerde gegevens:Kinggle's huidige paginatitel en toepassingstekst plaatsen de KGB110A in de 160L-klasse. Op dezelfde pagina wordt momenteel 120 L weergegeven in de samenvatting en tabel met maximale capaciteit. Dit artikel volgt de gepubliceerde productpositionering van 160L, maar de exacte bestelde capaciteit moet worden bevestigd in de offerte en de technische overeenkomst.
Begin met het productmonster, niet met het cataloguslabel
Het voorbeeld vertelt u waar de machinebeslissing kan mislukken. De buitenafmetingen beïnvloeden de mal. Het gewicht en de bekleding zijn van invloed op de accu. De brede oppervlakken beïnvloeden het geprojecteerde gebied. Diepe hoeken en handgrepen beïnvloeden de wandverdeling. Het koelgedrag heeft invloed op de cyclustijd en verwijdering.
Volume is nog steeds nuttig. Het helpt het project in een algemeen machinebereik te plaatsen. Toch kunnen twee producten met hetzelfde omsloten volume verschillende koppen, klemmen of matrijsopeningen nodig hebben. Een omvangrijke vlotter kan meer lucht bevatten terwijl hij minder hars gebruikt dan een dicht technisch paneel met lokale ribben en dikke montagezones.
Vertrouw niet op het voltooide onderdeel van een concurrent als enige bron. Voeg indien mogelijk het originele ontwerpbestand en de beoogde prestatie-eis toe. Een gekopieerd monster kan een wanddikte hebben die een oude mal of proces compenseert. Het herhalen van die muur zonder de functie ervan te begrijpen, kan gewicht toevoegen zonder de prestaties te verbeteren.
Kinggle is gedocumenteerdverkoopprocesbegint met productfoto's, tekeningen, gewicht, maat en materiaal. Het vraagt ook om eisen op het gebied van dikte, output en chemische resistentie. Die volgorde is praktisch omdat de machine-aanbeveling het productbewijs volgt.
Het voorbeeldbestand moet één revisienummer hebben. Als de hals, het handvat, het inzetstuk of de totale lengte veranderen, update dan de vijl voordat de machine en de mal bevroren zijn. Dit vermijdt een project waarbij de offerte past bij een vroeg monster, maar de productietekening niet langer past in de geciteerde cel.
Bouw een voorbeelddossier op dat de technische beoordeling kan overleven
Begin met basismetingen. Noteer de totale lengte, breedte en hoogte. Voeg openingsdiameters, halsafwerking, flensgrootte, handgreepspeling en de positie van eventuele wisselplaten toe. Markeer de scheidingslijn en zichtbare knelgebieden als het monster deze onthult.
Weeg het volledige product op een gekalibreerde weegschaal. Scheid vervolgens alle verwijderbare componenten die niet zijn geblazen. Een dop, plug, metalen inzetstuk of schuimvulling mogen niet als gegoten plastic worden beschouwd. Leg de materiaalidentificatiemethode vast in plaats van het uiterlijk van het polymeer aan te nemen.
Wanddikte heeft een locatiekaart nodig. Nummer de punten op een tekening of foto. Inclusief hoeken, schouderovergangen, handgrepen, basiscontacten, montagezones en brede panelen. Eén enkele gemiddelde dikte verbergt het dunne gebied dat de prestaties kan beheersen.
Schrijf vervolgens de producttests. Een vlotter, verkeersboom, meubelpaneel en industriële container hebben niet dezelfde toelatingscriteria. Gebruik de daadwerkelijke tekening, wettelijke vereiste of interne test van de koper. Leen geen valhoogte-, belasting- of lektest van een niet-gerelateerd product.
| Voorbeeld bewijsmateriaal | Hoe je het moet opnemen | Machinebeslissing beïnvloed |
|---|---|---|
| Algemene geometrie | Maattekening of gecontroleerd 3D-bestand | Vormomhulsel, middellijn, koppositie en verwijderingspad |
| Netto gegoten gewicht | Gewicht zonder afzonderlijk gemonteerde onderdelen | Uitgangspunt voor de bruto parisonmis |
| Wandverdeling | Genummerde locaties met de gekozen meetmethode | Parison-profiel, shotverdeling en proefcriteria |
| Hars systeem | Soort, leverancier, kleur, additieven en maalgoedregel | Geschiktheid van schroeven, smeltsnelheid en verwerkingsvenster |
| Trimmen en flitsen | Verwacht afval aan de boven-, onderkant, handgreep en zijkant | Accumulatorvraag en maalgoedbelasting |
| Functionele testen | Benoemde methode, voorwaarde, steekproefomvang en slaaglimiet | Matrijsontwerp, koeling, wanddoelen en FAT scope |
| Geaccepteerde uitvoer | Goede onderdelen per uur of ploegendienst na inspectie | Herstelpercentage, koeling, automatisering en stroomafwaartse capaciteit |
Een monster is bewijs, geen volledige specificatie. Het kan verouderd zijn, vervormd zijn of chemicaliën hebben geabsorbeerd. Gebruik het om betere vragen te stellen en plaats vervolgens de goedgekeurde tekening en teststandaard boven het fysieke monster in de documenthiërarchie.
Lees de KGB110A-specificatie als een reeks controles
DeKGB110A-productpaginapubliceert een machinegrootte van 6,6 x 4,2 x 5,2 m en een machinegewicht van 22 ton. Het klemgedeelte omvat 760 kN, een plaat van 1100 x 1400 mm en een mal van maximaal 1000 x 1400 mm. De pagina geeft ook een schimmeldiktebereik van 610 tot 750 mm weer.
Voor opening en beweging toont de pagina 600 tot 1600 mm en een bewegingsslag van 600 mm. Deze nummers hebben de malconstructie ernaast nodig. De nuttige vraag is of het volledig gekoelde onderdeel los kan komen en de mal kan verlaten met de beoogde robot, inzetstukken en trim er nog aan.
Het extrusiegedeelte bevat een schroef van 110 mm, een L/D-verhouding van 25, een extrudermotor van 75 kW en vier verwarmingszones. De gepubliceerde HDPE-smeltcapaciteit bedraagt 160 tot 200 kg/uur. Dat bereik behoort tot de HDPE-tekst van de pagina. Het bewijst niet dat hetzelfde percentage geldt voor een ander materiaal of een andere formulering.
Het hoofdgedeelte publiceert een accucapaciteit van 12 (20) L en een PE-accugewicht van 9 (15) kg. Het vermeldt ook een maximale matrijsdiameter van 450 (600) mm. Waarden tussen haakjes kunnen configuratiekeuzes weerspiegelen, maar de pagina definieert de regel niet. Het voorstel moet de geselecteerde kop, matrijsgereedschap en harsbasis vermelden.
De pagina beschrijft het standaardmodel met een MOOG 100 dikteregelaar, robotarm en bodemblaassysteem. Dit zijn door de eerste partij gepubliceerde verklaringen. In de offerte moet nog steeds elk geleverd item, de interface en eventuele projectspecifieke wijzigingen worden vermeld.
Fabriekslezing:kopieer de tabel niet zonder vragen naar een inkooporder. Plaats de monstermeting, matrijstekening of nutsberekening naast elke specificatie waaraan deze moet voldoen.
Vertaal de productvorm naar malpassing en verwijderingsruimte
De producttekening wordt pas een mal na het toevoegen van krimpstrategie, holtestaal, koeling, afknijpen, ventilatieopeningen, nekgereedschap en montage. Het resulterende samenstel kan veel groter zijn dan het product. Een onderdeel dat er comfortabel uitziet binnen de limiet van 1000 x 1400 mm, kan krap worden zodra er verbindingen en bewegende apparaten aan worden toegevoegd.
Controleer de breedte, hoogte en inbouwdikte afzonderlijk. Gebruik de complete montage, inclusief steunplaten en adapters. Bevestig het montagepatroon aan de hand van de degelreferentie van 1100 x 1400 mm. Toon water-, hydraulische, pneumatische en elektrische aansluitingen in hun geïnstalleerde posities.
Het openen van ruimte is een bewegingsprobleem. Het kan zijn dat een tafelpaneel diepe ribben moet verwijderen. Een barrière kan de spouw schuin verlaten. Een ponton kan flexibel blijven als het warm is en heeft mogelijk ondersteuning nodig tijdens het afhalen. De robotgreep en de rotatie van het onderdeel hebben hun eigen veegbereik nodig.
Plan tegelijkertijd de matrijswisselroute. De KGB110A-pagina vermeldt een machinegewicht van 22 ton, maar publiceert niet het toegestane matrijsgewicht. Vraag Kinggle naar de definitieve limiet voor het matrijsgewicht, de hijspunten en de overzichtstekening. Controleer vervolgens de plantkraan, haakhoogte en aanpak.
Vormkoeling kan de hele cyclus beheersen. Grote oppervlakken hebben gebalanceerde circuits nodig, terwijl dikke oppervlakken gerichte koeling vereisen. Deextrusie blaasvormgeleiderbehandelt de afknijp-, ontluchtings- en circuitplanning in meer detail.
Bereken de bruto vraag naar parison voordat u het hoofd kiest
De accumulator moet al het materiaal afleveren dat de matrijs tijdens één gietgebeurtenis verlaat. Het gewicht van het eindproduct is slechts één deel. De kop voedt ook flits, staarten, handvatschroot en al het materiaal dat tijdens het trimproces wordt verwijderd.
Bruto parison massa = netto gegoten product + flash en trim + gedocumenteerde procestoeslag
Gebruik gemeten of uit de mal afgeleide waarden. Er bestaat geen universeel schrootpercentage voor drijvers, hekwerken, meubilair en technische onderdelen.
Kinggle publiceert 9(15) kg als de PE-accugewichtlijn voor KGB110A. Beschouw het als een hoofd- en materiaalreferentie, niet als eindproductcapaciteit. PE-kwaliteit, smelttemperatuur, gerecyclede inhoud en matrijsinstelling kunnen het bruikbare gedrag veranderen. Een andere hars vereist zijn eigen beoordeling.
De lengte van de parijs is van belang bij de massa. Een lange parison kan uitzakken of uitrekken voordat de mal sluit. Een brede matrijs kan de benodigde trek rond het product verminderen, maar kan de eisen aan de kop en het gereedschap veranderen. Noteer de matrijsgrootte, de geprogrammeerde opening, de extrusietijd en de parisonpositie tijdens de proef.
De brutovraag heeft ook invloed op het maalgoed. Er kan een zware flits in de accu terechtkomen terwijl er een grote schrootstroom ontstaat. Het granulator-, transport- en mengsysteem moeten gelijke tred houden. Als het maalgoed terugkeert naar het product, horen het percentage en de contaminatiecontroles thuis in de goedgekeurde formulering.
Verlaat het regelbereik voor profielcorrectie. Een hoofd dat langs de praktische kant loopt, heeft misschien weinig ruimte voor dikkere hoeken of een langere parison. De proef moet een stabiele brutomassa, een acceptabel kussen en een herhaalbare plaatsing van de parison over een gedefinieerd monstervenster laten zien.
Verander de muurkaart in een gecontroleerd parison-profiel
Op de wandkaart staat waar het product materiaal nodig heeft. Het parison-profiel geeft aan wanneer de matrijsopening moet veranderen als de parison het hoofd verlaat. Het koppelen van die twee records is nuttiger dan het kopiëren van een profiel uit een ander deel.
Nummer de muurlocaties op de voorbeeldtekening. Knip of meet na elke proef dezelfde locaties in dezelfde volgorde. Registreer het onderdeelgewicht en de profielrevisie bij elke groep. Als er meerdere instellingen tegelijk veranderen, verliest het team de reden voor het resultaat.
Op de KGB110A-pagina wordt een MOOG 100-diktecontroller genoemd. AMoog DigiPack III handleiding gehost door Kingglelegt een controllermethode uit die productbestanden opslaat en de geprogrammeerde wanddikte relateert aan de machinepositie. Het is nuttig procesbewijs, maar het identificeert niet de exacte controllerinterface die op elke KGB110A wordt geleverd.
Een profiel kan niet elk defect verhelpen. De matrijs- en doorngeometrie, de centrering van de kop, de smelttemperatuur, de zwelling van de parison en de timing van de matrijs zijn nog steeds van belang. Als de parison de vorm niet in het midden binnengaat, kan het toevoegen van materiaal het symptoom verbergen terwijl het gewicht toeneemt.
Zodra het onderdeel is geslaagd, slaat u het volledige recept op. Inclusief materiaal, kleur, temperaturen, shotsetting, profielvijl, blazen, koelen en malrevisie. Deparison-programmeergidszorgt voor een vollere afstemmingsreeks.
Match extrusieherstel met koeling en geaccepteerde output
De openbare tabel vermeldt 160 tot 200 kg/u als het KGB110A HDPE-smeltcapaciteitsbereik. De productievraag is of de geselecteerde schroef de accumulator kan bijvullen vóór de volgende opname, terwijl de smeltkwaliteit stabiel blijft. Een maximaal brochuretarief kan daar op zichzelf geen antwoord op geven.
Bereken de bruto vraag per uur op basis van de volledige parison. Maak gebruik van de geplande gietbeurten per uur en actieve verkooppunten. Vergelijk vervolgens het resultaat met de geteste smeltsnelheid voor de werkelijke hars-, kleur- en maalconditie.
Bruto materiaalbehoefte, kg/u = bruto parisonmassa x vormgebeurtenissen per uur x actieve parisons per gebeurtenis
De KGB110A-pagina vermeldt 320 stuks/uur, maar vermeldt deze als droogcyclus. De droogcyclus is een referentie voor machinebewegingen. Productoutput omvat accumulatorherstel, parisonvorming, blazen, koelen, uitlaat, openen, uitnemen, trimmen en kwaliteitsverlies.
Grote onderdelen besteden vaak een groot deel van de cycluskoeling. In die tijd kan de extruder de kop opnieuw vullen. Als een betere matrijskoeling de cyclus verkort, stijgt de vereiste smeltsnelheid. Cyclusoptimalisatie moet daarom het herstel en de wandkwaliteit controleren, en niet alleen de matrijstemperatuur.
Geaccepteerde onderdelen per uur melden na de afgesproken controles. Bewaar droogcyclus, brutocycli, uitval en stops in aparte kolommen. DeGids voor optimalisatie van de cyclustijdlaat zien hoe u stap voor stap een tijdsbudget opbouwt.
Controleer 760 kN ten opzichte van het geprojecteerde oppervlak en de procesdruk
Kinggle publiceert een klemkracht van 760 kN voor de KGB110A. Dat getal wordt alleen bruikbaar naast het geprojecteerde oppervlak van de holte en de overeengekomen interne druk. Het geprojecteerde gebied is het silhouet van de holte op het scheidingsvlak. Het gaat niet om het containervolume of de oppervlakte.
Een breed hek of tafelblad kan een aanzienlijke scheidingsbelasting creëren, zelfs als het ondiep is. Een diepe maar smalle drijver kan zich anders gedragen. Lay-outs met meerdere holtes of meerdere delen vergroten het totale geprojecteerde gebied dat door de klem wordt gezien.
Op de productpagina staat een blaasdruk van 0,8 MPa vermeld. Gebruik bij de berekening het daadwerkelijke productievenster. Ontluchting van de matrijs, smelttemperatuur, oppervlaktedetail en wanddikte kunnen de benodigde druk veranderen. Bij de fabriekstest moeten de ingestelde druk en de beschikbare machine-inlaatdruk worden geregistreerd.
Flitstoestand is nuttig bewijsmateriaal. Groeiende flits kan wijzen op overmatige scheidingskracht, versleten knelpunten, uitlijningsproblemen of overtollig materiaal. Corrigeer niet elk flitsprobleem door de klemkracht te vergroten. Inspecteer de mal en verwerk deze samen.
Eén berekening dient door de machineleverancier en matrijzenleverancier goedgekeurd te worden. Zet het geprojecteerde oppervlak, de procesdruk, de klemvereiste en de veronderstelde factor in het technisch dossier. Dit voorkomt twee afzonderlijke goedkeuringen die op verschillende aannames berusten.
Controleer de berekening opnieuw als de spouwindeling verandert. Door een tweede onderdeel toe te voegen, de scheidingslijn te verplaatsen of een paneel te vergroten, kan het geprojecteerde gebied veranderen. Inserts en zijacties kunnen ook de manier waarop de mal reageert veranderen. De definitieve matrijstekening, in plaats van een vroege productschets, zou deze controle moeten afsluiten.
Definieer de materiaallagen in plaats van te vertrouwen op een featurefrase
Op de KGB110A-pagina staat dat het platform enkellaagse producten kan leveren en ook dubbellaagse of meerlaagse structuren kan bouwen. In dezelfde openbare specificatietabel staan één schroef van 110 mm en één extrudermotor van 75 kW vermeld. Een meerlagenproject heeft daarom een configuratietekening nodig die verder gaat dan de standaardtabel.
Begin met de productreden voor nog een laag. Het kan gaan om kleurplaatsing, gerecycled kernmateriaal of een functionele barrière. Vermeld het materiaal in elke laag en de doelverhouding. Controleer compatibiliteit, verwerkingstemperaturen en de toegestane variatie.
Vraag dan het smelttrajectdiagram aan. Het moet elke extruder, adapter, kopkanaal en controlepunt identificeren. Het voorstel moet ook de motorafmetingen, verwarmingsbelastingen, materiaalbehandeling en het herziene nutstotaal weergeven. Een generiek ‘meerlaags’ label definieert deze apparatuur niet.
Het omschakelwerk groeit met elk materiaalpad. Het spoelvolume, de toegang tot de reiniging, de kleurvolgorde en de scheiding van afval beïnvloeden de bedrijfstijd. Als het product niet meerdere lagen nodig heeft, kan het extra systeem werk toevoegen zonder koperswaarde te creëren.
Enkellaagse richting
Gebruik één gedefinieerde harsstroom wanneer met één wandstructuur aan de productprestaties, kleur en recyclingplan kan worden voldaan.
Meerlaagse richting
Vraag een projectspecifieke co-extrusieconfiguratie aan wanneer elke laag een gedocumenteerde functie en acceptatiebereik heeft.
Kinggle'smeerlaagse co-extrusiegeleiderlegt laagrollen uit en de vragen die thuishoren in de offerteaanvraag.
Plan de volledige cel rond een machine van 22 ton
De gepubliceerde machineafmetingen zijn 6,6 x 4,2 x 5,2 m. Het machinegewicht bedraagt 22 ton. Met deze waarden wordt de installatie-indeling gestart. Ze omvatten niet de onderhoudsvrijgave, trappen, matrijsbehandeling, harsapparatuur, compressor, koelsysteem, afhaal- of stroomafwaartse afwerking.
Controleer eerst het verticale pad. Het gebouw heeft voldoende hoogte nodig voor de machine, platformtoegang en geplande hijswerkzaamheden. Markeer de route voor de matrijskop en extrudercomponenten als onderhoud boven het hoofd moet worden verwijderd. Bevestig de kraancapaciteit en het haakbereik op basis van de definitieve tekening.
De KGB110A-pagina publiceert 0,3 MPa en 120 L/min voor koelwater. Het projectblad vermeldt ook de inlaattemperatuur, retourlimiet, waterkwaliteit, filtratie en circuitomvang. Een stroomgetal zonder temperatuur kan het koelsysteem niet dimensioneren.
Voor perslucht vermeldt de pagina 0,8 MPa en 1,8 m³/min. Bevestig de piek- en gemiddelde vraag, de afmetingen van de ontvanger, het dauwpunt, de filtratie en de aansluitingsgrootte. Grote blaasgebeurtenissen kunnen de druk naar beneden halen als het maaibord te klein is.
De pagina vermeldt 52 tot 60 kW als gemiddeld energieverbruik. Omdat kW vermogen is, moet u dit beschouwen als een gepubliceerde referentie voor het bedrijfsvermogen. Reken het niet om naar kWh per onderdeel.EUROMAP 46.2koppelt productgerelateerde energiemeting aan een bepaalde machine, matrijs en product onder stabiele omstandigheden.
Defabriekshandleidingomvat elektrische grenzen, lucht, water, civiele werkzaamheden en toegang. Gebruik voor de goedkeuring van de installatie de definitieve overzichtstekening in plaats van de openbare envelop.

Bewijs de configuratie met een traceerbare productproef
Bij een fabrieksproef moet de producttaak die in het voorbeeldbestand wordt beschreven, opnieuw worden gemaakt. De goedgekeurde mal, hars en belangrijke opties moeten aanwezig zijn. Als er een vervangingsmiddel wordt gebruikt, noteer dan het verschil en beperk de conclusies dienovereenkomstig.
Plan de monsterreeks voordat u gaat hardlopen. Nummer de onderdelen in vormvolgorde. Bepaal wanneer de stabiele productie begint en hoe lang het meetvenster duurt. EUROMAP 46.2 vereist stabiele machineomstandigheden voor zijn productgerelateerde energiemethode en documenteert de productkwaliteit als onderdeel van de testcontext.
- Identificeer de configuratie.Registreer het serienummer van de machine, kopoptie, matrijsgereedschap, matrijsrevisie, controller en geïnstalleerde automatisering.
- Controleer de formulering.Registreer harskwaliteit, leverancier, kleur, additieven en maalgoed van het daadwerkelijke proefmateriaal.
- Leg het recept vast.Bewaar temperaturen, opname-instellingen, wandprofiel, blaasinstellingen, koelomstandigheden en automatiseringstijdstip.
- Sluit de massabalans.Weeg het product, elke trimstroom en de volledige brutoopname. Vergelijk het met de opgegeven hoofdbasis.
- Meet de muurkaart op.Gebruik de genummerde locaties en afgesproken werkwijze. Houd de metingen gekoppeld aan elk monsternummer.
- Voer functionele controles uit.Pas alleen de productspecifieke tests en limieten toe die in de goedgekeurde eis zijn beschreven.
- Tel de output eerlijk.Gescheiden droogcyclus, brutocycli, geaccepteerde onderdelen, uitval en stops gedurende de afgesproken periode.
- Nutsvoorzieningen registreren.Meet stroom, lucht en water op gedefinieerde grenzen terwijl het geaccepteerde product wordt gemaakt.
- Sluit openstaande posten.Geef elke afwijking een eigenaar, corrigerende actie, bewijsvereiste en vervaldatum.
Selecteer niet alleen het beste deel voor het rapport. Houd een reeks aan die variatie laat zien. Als het recept verandert, begin dan met een nieuwe monstergroep. Dit scheidt procesontwikkeling van acceptatiebewijs.
Maak vóór de test overeenstemming over de meetinstrumenten. Registreer de schaalresolutie, diktemethode en kalibratiestatus waar deze het resultaat beïnvloeden. Gebruik dezelfde hulpmiddelen voor de voorbeeldreeks. Als de koper en leverancier met verschillende methoden meten, vergelijk deze methoden dan voordat u besluit dat de onderdelen het niet eens zijn.
Een mislukt resultaat heeft context nodig. Bewaar de bijbehorende instellingen, alarmgeschiedenis, monsternummer en inspectierecord. Een gecorrigeerd onderdeel kan de reparatie bewijzen, maar mag de eerdere afwijking niet uitwissen. Deze geschiedenis helpt het team te beslissen of de oplossing stabiel of tijdelijk is.
Bewaar onbewerkte gegevens, foto's, receptexports en ondertekende samenvattingen samen. Defabrieksacceptatietestgidsbiedt een breder protocol voor machine-, product- en documentcontroles.
Gebruik vier poorten om te beslissen of de KGB110A past
De KGB110A hoort op de shortlist als vier bewijspoorten sluiten. Ten eerste past de mal op de plaat, de envelop, het diktebereik en de beweging. Ten tweede kan het geselecteerde clubhoofd de grove parison leveren met een nuttig controlebereik. Ten derde ondersteunt extrusieherstel de doelcyclus met het eigenlijke materiaal. Ten vierde kan de fabriek de benodigde voorzieningen en afhandeling leveren.
Een 160L-label kan geen enkele poort vervangen. Een lang onderdeel kan de matrijscontrole niet doorstaan. Een zwaar onderdeel kan de schotcontrole niet doorstaan. Een korte cyclus kan de herstelcontrole mislukken. Een fabriek met een beperkte hoogte kan de installatiecontrole niet doorstaan.
Ga een machinebereik lager als het product en de matrijs veel kleiner zijn en het grotere platform geen bruikbare capaciteit toevoegt. Ga omhoog of vraag een andere configuratie aan wanneer de vraag naar brutoschot, vormruimte of klem het bewezen bereik overschrijdt. DeKGB100B 120L-geleiderbiedt de aangrenzende technische controles op het lagere bereik.
Rond de keuze af met een ondertekende eisenmatrix. Elke regel moet de inbreng van de koper vermelden, de voorgestelde configuratie en het bewijsmateriaal dat naleving zal aantonen. Onbekende items moeten open blijven in plaats van te worden vervangen door een brochureaanname.
Het machinemodel is dan het resultaat van het productbestand. Die opdracht geeft de matrijsontwerper, machinebouwer en koper één set feiten om mee te werken.
Veelgestelde vragen
Voor welke producten is de blaasvormmachine KGB110A 160L bedoeld?
Op de productpagina van Kinggle staan vaten, meubels, drijvers, pontons, speelgoed, auto-onderdelen en verkeersbarrières. Dit zijn applicatiefamilies. Voor het specifieke product zijn nog steeds controles nodig op vormpassing, bruto parisonmassa, klemvraag, materiaal, koeling en verwijdering.
Waarom moet ik naast een tekening ook een fysiek monster opsturen?
De tekening definieert de goedgekeurde geometrie, terwijl het monster het technische team helpt bij het inspecteren van het gewicht, de scheidingslijn, de bekleding, de wandverdeling en het hanteren. Gebruik beide indien mogelijk. De tekening en schriftelijke tests moeten bepalen of het monster afwijkt van het huidige ontwerp.
Is 320 stuks/uur de productieoutput van de KGB110A?
Nee. Op de KGB110A-pagina wordt 320 stuks/uur aangegeven als droogcyclus. Geaccepteerde output moet bestaan uit extrusieherstel, parisonvorming, blazen, afkoelen, uitnemen, trimmen, uitval en getelde stops met de productiematrijs en hars.
Kan een afgewerkt PE-onderdeel van 15 kg op KGB110A rijden?
De openbare tabel toont 9(15) kg als referentie voor het gewicht van de PE-accu, niet de capaciteit van het eindproduct. De bruto parisonmassa omvat het product en alle flitsen of trimmen. Bevestig de geselecteerde opvoerhoogte, harsbasis en operationele marge en bewijs vervolgens het resultaat in de productproef.
Maakt de standaard KGB110A meerlaagse producten?
De productbeschrijving vermeldt enkellaags- en meerlaagsoplossingen, terwijl de openbare tabel één schroef en één extrudermotor vermeldt. Een meerlaagsproject heeft een afzonderlijke smeltpadtekening, extruderlijst, kopconfiguratie, laagverhoudingsbereik en herzien gebruiksblad nodig.
Wat moet er in een KGB110A-onderzoek worden opgenomen?
Stuur de producttekening, voorbeeldfoto's, afmetingen, nettogewicht, wandkaart, hars, schatting van de trim, kwaliteitstests, geaccepteerd outputdoel, matrijsgegevens en fabrieksvoorzieningen. Kinggle kan vervolgens de kop, de matrijsruimte, de extrusie-opstelling en het acceptatieplan bevestigen.
Stuur het productbewijs, niet alleen een volume
Deel het voorbeeldbestand, de schimmelinformatie, het uitvoerdoel en de plantomstandigheden met Kinggle. Het projectteam kan deze feiten gebruiken om de KGB110A-configuratie te bevestigen en een productgebaseerde proef te definiëren.
Vraag een KGB110A-configuratiebeoordeling aanBronnen en beoordelingsbasis
- Kinggle, 160L accumulatie-blaasvormmachine, model KGB110A. Productpositionering, specificaties en vermelde toepassingen, gecontroleerd op 15 september 2026.
- Kinggle-verkoopproces. Productinformatieverzoek en aangegeven inspectieworkflow, gecontroleerd op 15 september 2026.
- Moog DigiPack III-instructiehandleiding gehost door Kinggle. Opgeslagen productbestanden en geprogrammeerde wanddiktecontrole voor accumulator- of continumachines.
- EUROMAP 46.2, Extrusieblaasmachines, Bepaling van productgerelateerd energieverbruik. Versie 1.0, januari 2014.
Noot van de redactie:Kinggle is de fabrikant en uitgever van deze handleiding. Productgegevens worden gepresenteerd als eerste gepubliceerde informatie. De ondertekende projectspecificatie en de getuige-proef moeten de bestelde machine besturen.