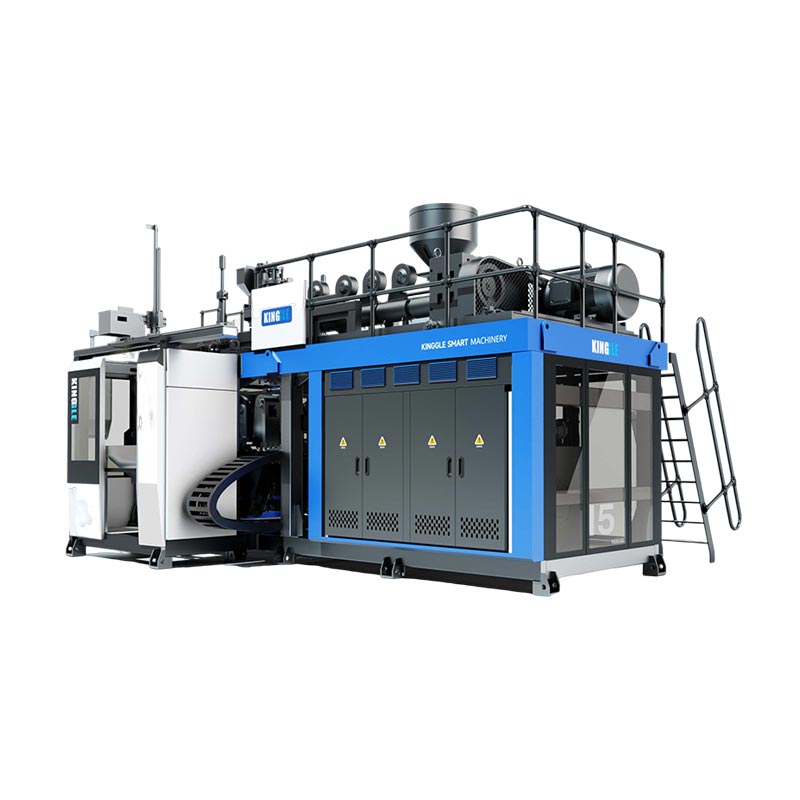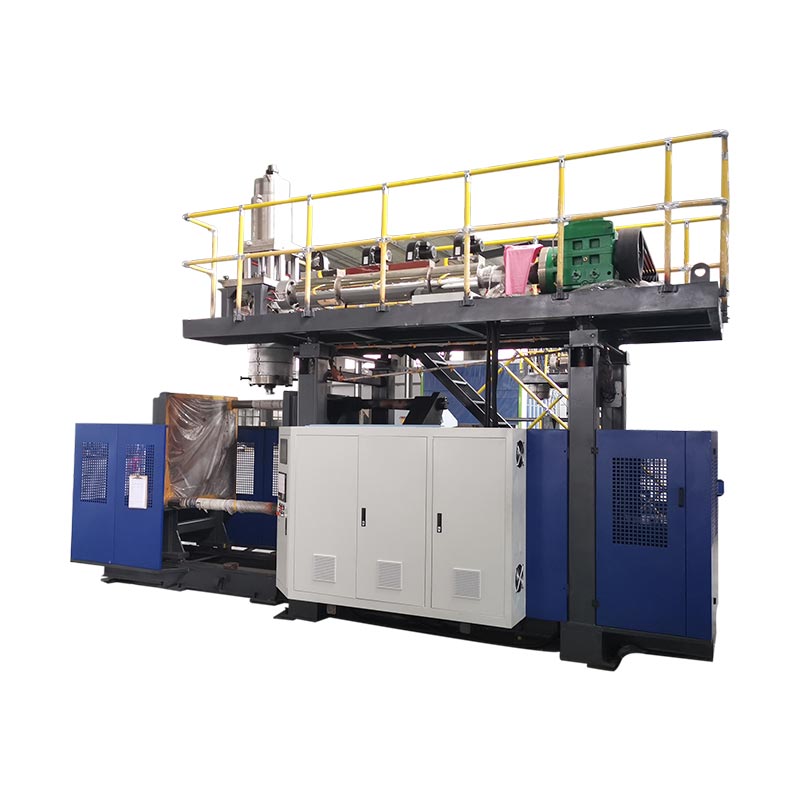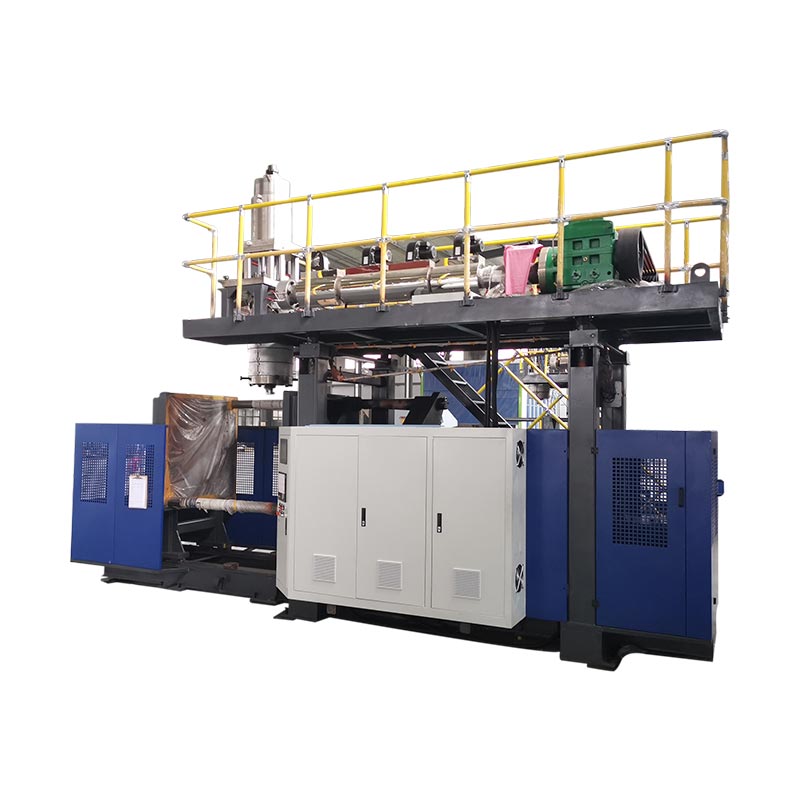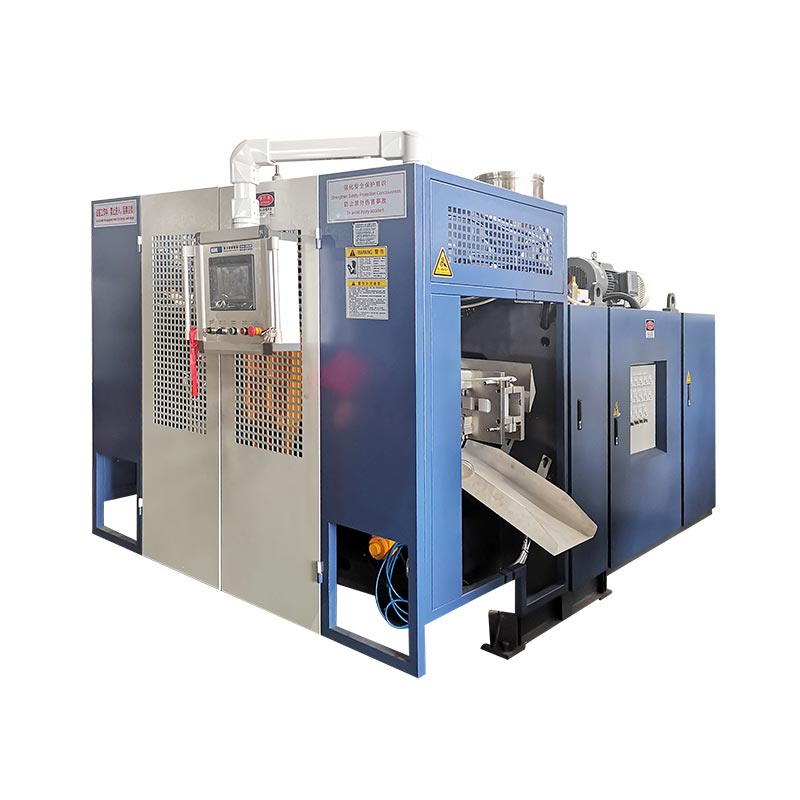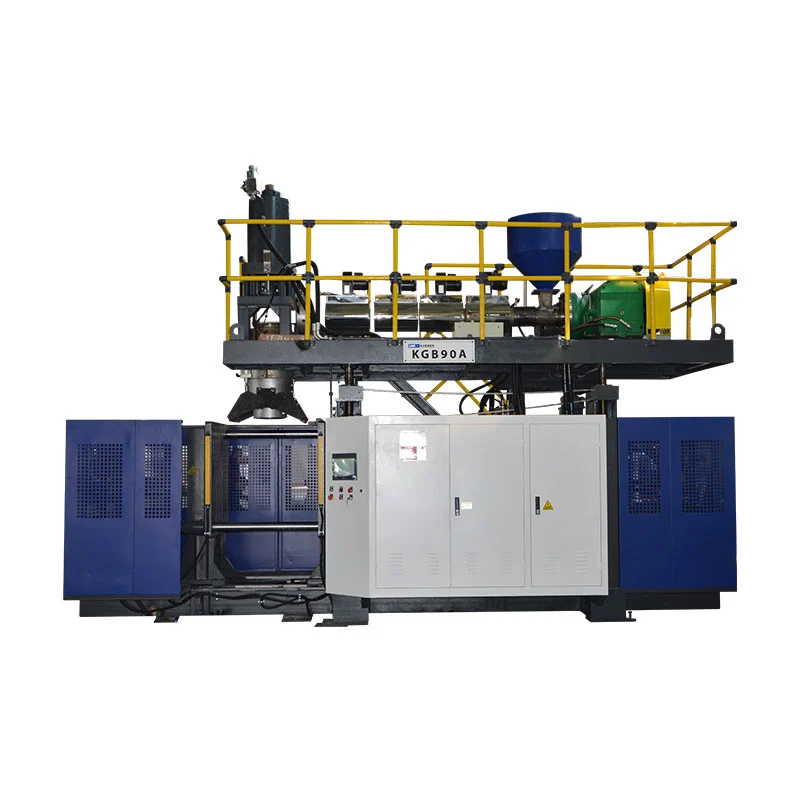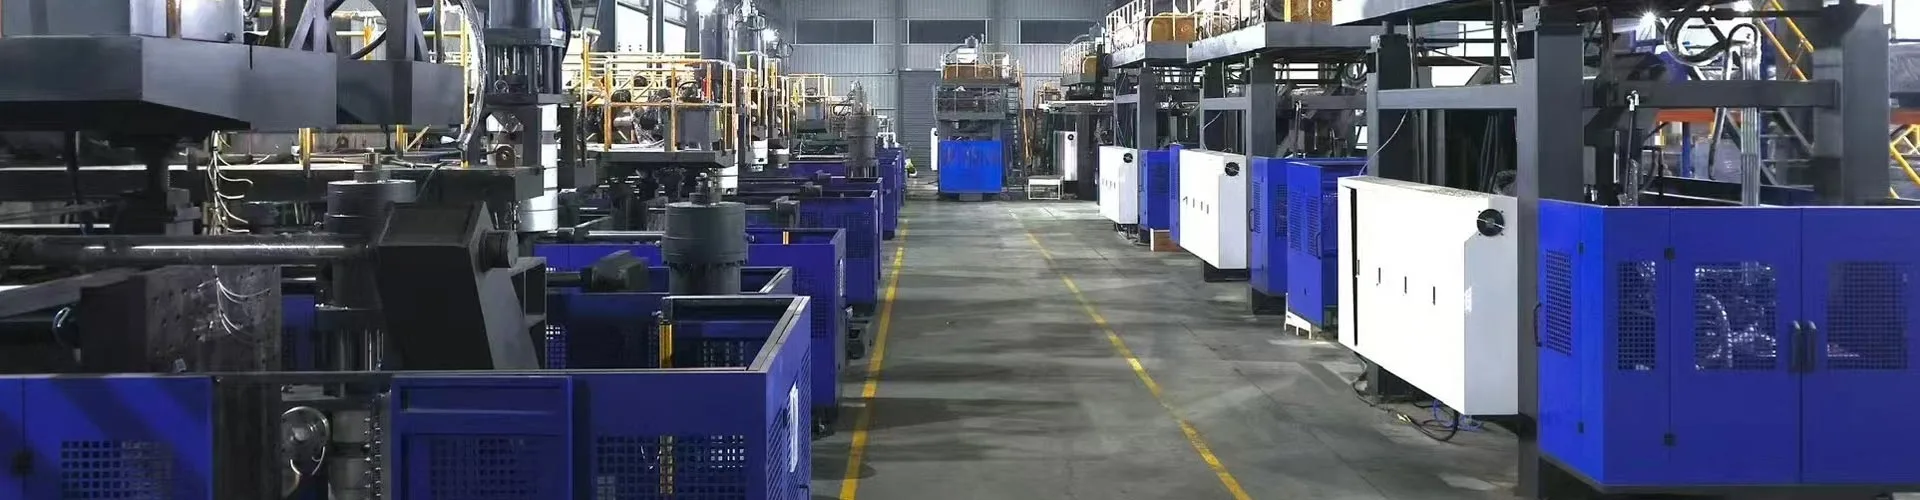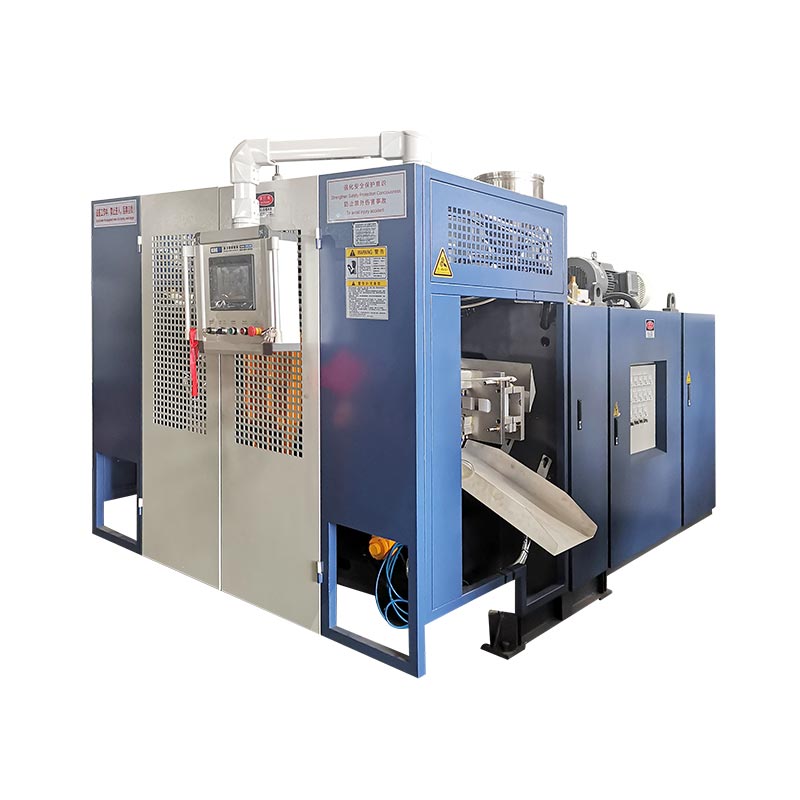
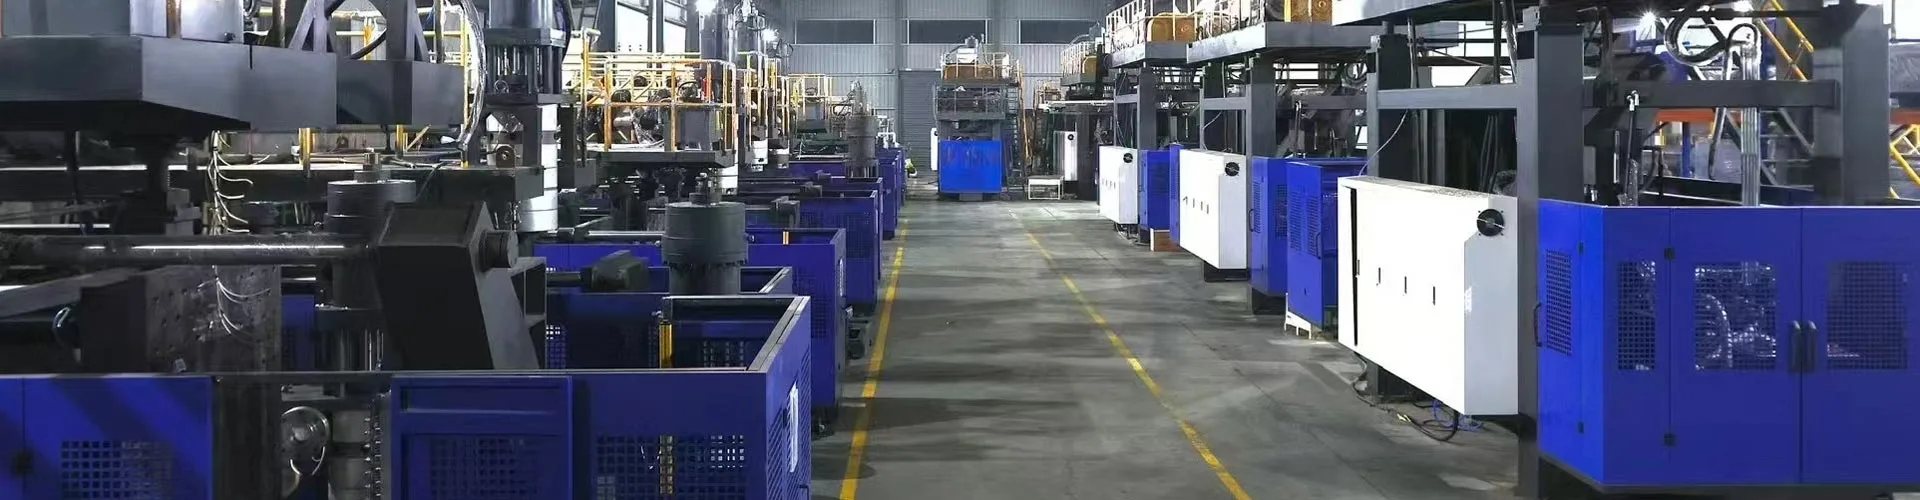
A continue blaasvormmachineextrudeert non-stop een parison terwijl vormstations naar binnen bewegen om het op te vangen en op te blazen. De extruder staat nooit stil, waardoor dit de snelste route is voor HDPE- en PP-containers van ongeveer 0,5 tot 30 liter. Drie variabelen bepalen uw output: aantal stations, matrijskopholtes en cyclustijd. Drie andere bepalen uw kosten: energie per onderdeel, onderhoud en afval. Deze gids behandelt beide kanten, met echte specificaties van onze eigen machines.
Continue extrusie bedekt de meeste plastic containers die u op een dag verwerkt. Wasmiddelflessen, motoroliekannen, jerrycans, agrochemische verpakkingen – ze komen bijna allemaal van dit soort machines.
Eén verduidelijking vóór de details. Doorzichtige PET-waterflessen komen uit een ander proces, injectie-rekblaasgieten, op verschillende machines. Deze gids behandelt continu extrusieblaasgieten voor HDPE, PP, PVC en PA. Als uw product een PET-drankfles is, is de apparatuur in onzecontinu machinebereikzal het niet redden.
Machineconfiguraties: hoe de mallen de parison ontmoeten
Elke continumachine lost hetzelfde probleem op. De parison stroomt zonder te stoppen, dus de mal moet ernaartoe komen, sluiten, blazen en leegmaken voor het volgende schot. Hoe de machine dat doet, bepaalt de configuratie.
Machines voor het verplaatsen van mallenpendel de mal horizontaal naar de parison. De constructie is eenvoudig, beproefd en kosteneffectief. Het betreft containers van 2 tot 15 liter.
Machines met gebogen armenzwaai de mal door een boog, wat de reis verkort en de cyclus versnelt. Ze hebben ook co-extrusiekoppen voor 1 tot 6 lagen. Dit is de klasse voor flessen met een hoog rendement en gelaagde flessen.
Dan komt het aantal stations.Enkel station (L)voert één mallenset uit.Dubbelstation (D)Er lopen twee mallen, waardoor één extruder wordt geactiveerd, zodat de ene kant blaast terwijl de andere wordt uitgeworpen.
| Configuratie | Containerassortiment | Beste voor | Afruil |
|---|---|---|---|
| Vormverplaatsing, één station | 2–15 liter | Bescheiden volumes, frequente productwisselingen | Laagste output per machine |
| Vormverplaatsing, dubbel station | 2–15 liter | Hoge volumes op één productfamilie | Hogere kosten; heeft een constante vraag nodig |
| Gebogen arm, enkel station | 5–30 liter | Snelheid, gelaagde wanden, grotere jerrycans | Hogere energieopname |
| Gebogen arm, dubbel station | 5–30 liter | Maximale output, meerlaags op volume | Hoogste kapitaal en vloeroppervlak |
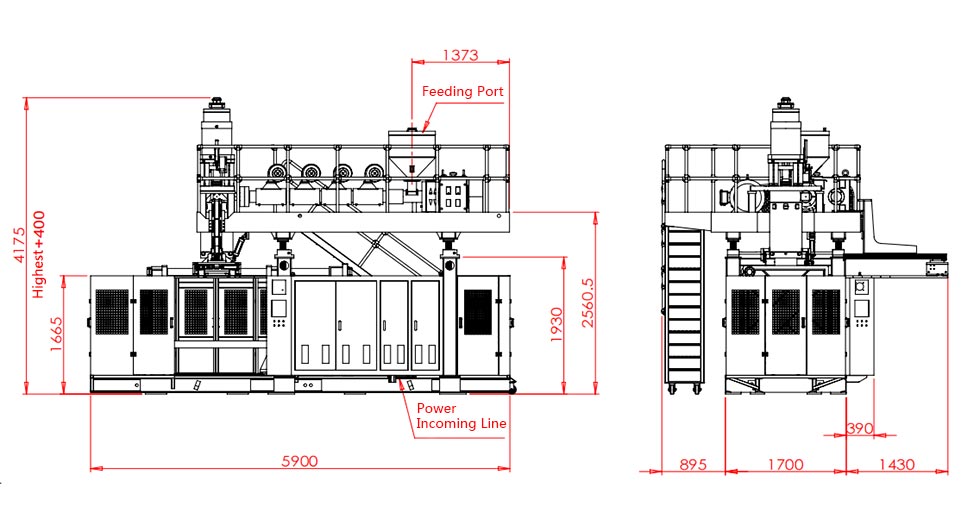
Plantfit, vroeg gecontroleerd:bevestig vier dingen voordat u een besluit neemt: vloeroppervlak ten opzichte van de voetafdruk van de machine, plafondhoogte voor de matrijskop en hopperlader, driefasige stroom voor de aangesloten belasting en capaciteit voor gekoeld water. Het machinegewicht varieert van 2,5 ton op een enkel station van 2 liter tot 28,5 ton op een dubbel station van 30 liter met gebogen armen. Controleer dus ook uw vloerbelasting.
Amerikaanse kopers zouden nog een vroege cheque moeten toevoegen. Containers voor voedsel, drank of farmaceutisch contact brengen FDA-materiaalvereisten met zich mee die vorm geven aan uw hars- en eventueel maalgoedbeleid. Regels voor gerecycleerde inhoud variëren ook per staat en veranderen vaak, dus bevestig de huidige vereisten voor uw productcategorie voordat u de harsspecificatie vergrendelt.
Productieprestaties: specificaties omzetten in flessen per uur
Elke catalogus drukt een uitvoernummer af. Lees het goed, anders belooft u te veel bij aflevering.
Die cijfers tonen dedroge cyclus— de machine draait leeg op volle snelheid, geen plastic, geen koeling. Gebruik ze om machines eerlijk te vergelijken. Gebruik ze nooit als productieprognose.
Hier zijn de echte droge-cycluscijfers uit ons continue assortiment, met de specificaties die hen aandrijven.
| Model | Maximale container | Droge cyclus | Klemmen | Schroef | HDPE-capaciteit | Gem. energie |
|---|---|---|---|---|---|---|
| KGB2L | 2 liter | 600 st./uur | 40 kN | 50 mm, L/D 25 | 30 kg/uur | 12–18 kW |
| KGB2D | 2 liter | 600 × 2 | 40 kN | 60 mm, L/D 25 | 55 kg/uur | 12–18 kW |
| KGB5L | 5 liter | 500 st./uur | 65 kN | 60 mm, L/D 25 | 55 kg/uur | 16–25 kW |
| KGB5D | 5 liter | 500 × 2 | 65 kN | 70 mm, L/D 25 | 80 kg/uur | 16–25 kW |
| KGB15L | 15 liter | 450 st./uur | 165 kN | 75 mm, L/D 25 | 100 kg/uur | 25–34 kW |
| KGB15D | 15 liter | 450 × 2 | 165 kN | 90 mm, L/D 25 | 120 kg/uur | 25–34 kW |
| KGH15L | 15 liter | 500 st./uur | 200 kN | 80 mm, L/D 25 | 150 kg/uur | 40–50 kW |
| KGH15D | 15 liter | 500 × 2 | 200 kN | 90 mm, L/D 25 | 180 kg/uur | 40–50 kW |
| KGH30L | 30 liter | 450 st./uur | 300 kN | 90 mm, L/D 25 | 180 kg/uur | 70–80 kW |
| KGH30D | 30 liter | 450 × 2 | 300 kN | 100 mm, L/D 25 | 300 kg/uur | 70–80 kW |
Nu de wiskunde die deze cijfers omzet in een productieplan.
Twee regels maken dat derate eerlijk. Dikkere muren koelen langzamer af, waardoor zware delen harder afnemen dan lichte. En omschakelingen kosten uren die nooit in een cyclustijdnummer voorkomen.
Meet uw eigen derate na installatie. Laat de machine leeg draaien om de droogcyclus te bevestigen, voer vervolgens een volledige productieploeg uit en verdeel de goede onderdelen in uren. Die verhouding wordt uw planningsfactor en blijft stabiel zodra het proces tot rust is gekomen.
Pas de lijn aan, niet alleen de machine:beoordeel uw blaasvormoutput ten opzichte van uw vullijn, niet op zichzelf. Een machine die sneller is dan uw vulmiddel, bouwt inventaris op en zorgt voor rommel op de vloer. Vermenigvuldig uw geplande aantal stuks per uur met de ploeguren, deel deze door flessen per doos en vergelijk dat aantal met uw stroomafwaartse doos- en palletdoorvoer voordat u koopt.
Materialen en onderdeelontwerp
Continue extrusie loopt van PE, PP, PVC en PA. HDPE is geschikt voor de meeste flessen en jerrycans, en het vergevingsgezinde verwerkingsvenster verklaart waarom het de categorie domineert.
De schroef doet het echte werk. De diameter en lengte-diameterverhouding bepalen hoeveel hars de machine per uur smelt, en dat beperkt de productie voordat iets anders dat doet. Onze machines draaien schroeven van 50 tot 100 mm bij L/D 25, met 3 tot 5 verwarmingszones op de loop en 3×5 tot 3×8 verwarmingssecties in de matrijskop.
| Materiaal | Typische producten | Wat te bekijken |
|---|---|---|
| HDPE | Wasmiddelflessen, jerrycans, motoroliekannen, zuivel | Meest vergevingsgezind. Stem de smeltindex af op het gewicht van het onderdeel – verlaag de MFI voor grotere onderdelen |
| PP | Hot-fill en hogere temperatuurverpakkingen | Smaller verwerkingsvenster; koelt langzamer af, waardoor de cycli langer worden |
| PVC | Doorzichtige flessen, speciale chemische verpakkingen | Warmtegevoelig. Degradeert als het warm blijft; zuiveren vóór elke stopzetting |
| Maal mengsels | Kostenreductie voor de meeste producten | Meng in een gecontroleerde verhouding; Verontreinigd maalgoed brengt vlekken in de smelt |
Het ontwerp van onderdelen stelt beperkingen die de machine niet kan overwinnen. Diepe ondersnijdingen bestrijden de afknijp. Scherpe hoeken verdunnen de muur waar de glasklomp zich het meest uitstrekt. Handgrepen hebben voldoende diameter van de matrijskop nodig om netjes te kunnen vormen; onze koppen lopen 90 tot 220 mm op modellen met enkele matrijs.
Breng de tekening naar uw leverancier voordat u een mal gaat snijden. Onze ervaring is dat de meeste klachten over wanddikte terug te voeren zijn op een ontwerpbeslissing en niet op een machine-instelling – en een uur aan de tekening voorkomt weken van vallen en opstaan.
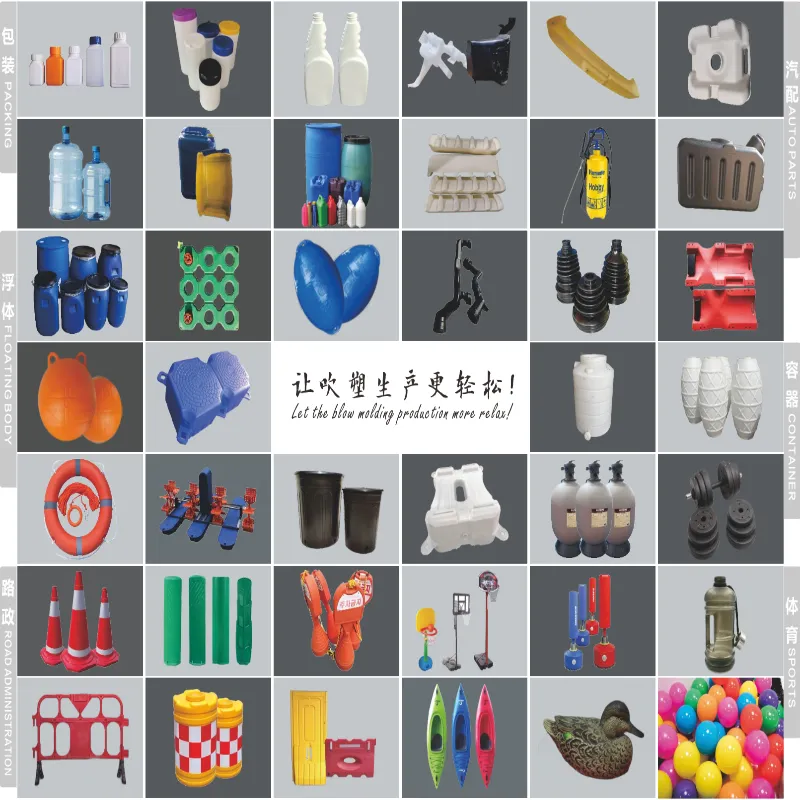
Lagen openen meer opties. Een co-extrusiekop voegt een gekleurde huid, een transparante zichtstreep of een verborgen gerecyclede kern toe - allemaal in dezelfde opname. Onze machines met gebogen armen draaien 1 tot 6 lagen, volledig afgedekt in demeerlaagse geleider.
Automatisering, besturing en energie
De controlestapel beslist of de kwaliteit over de ploegen heen behouden blijft. Vraag een leverancier wat erin zit, en verwacht namen, geen bijvoeglijke naamwoorden.
Onze machines draaien op Mitsubishi PLC's, MOOG-servobesturing, Weinview HMI's en OMRON-, Schneider- en GEFRAN-componenten. Geprogrammeerde wanddiktecontrole varieert de matrijsopening door het schot, waardoor materiaal wordt geplaatst waar het onderdeel het nodig heeft en wordt verwijderd waar het niet nodig is.
Stel voor lijnintegratie drie specifieke vragen: welke protocollen de PLC beschikbaar stelt voor MES- of SCADA-verbinding, of alarmen worden geëxporteerd als gestructureerde gegevens en of de leverancier diagnostiek op afstand aanbiedt. We bieden IoT-monitoring op afstand, zodat onze technici een machine in realtime kunnen inspecteren en problemen kunnen signaleren voordat ze de productie stopzetten.
Energie verdient een eigen analyse. Drie belastingen domineren: vatverwarming, het aandrijfsysteem en koeling. In de bovenstaande tabel wordt het gemiddelde verbruik per model weergegeven, en het koelwater stroomt van 50 tot 180 l/min, afhankelijk van de machinegrootte.
Vergelijk leveranciers op basis van het cijfer per onderdeel, niet op uurbasis. Een snellere machine verspreidt hetzelfde kilowatt over meer flessen, waardoor de machine met een hogere rating vaak goedkoper is in gebruik.
Levenscycluseconomie: wat de machine kost om te bezitten
De aankoopprijs is één betaling. Het eigendom loopt tien jaar. Vijf factoren bepalen de kapitaalkosten, en vier bepalen de bedrijfskosten.
| Kostendrijver | Categorie | Opmerkingen |
|---|---|---|
| Machinegrootte en aantal stations | Hoofdstad | De grootste afzonderlijke variabele |
| Aantal lagen | Hoofdstad | Elke laag voegt een extruder en kopcomplexiteit toe |
| Schimmels en gaatjes | Hoofdstad | Meestal afzonderlijk geciteerd – budget voor hen |
| Stroomafwaartse automatisering | Hoofdstad | Ontbramen, lektesten, transporteren |
| Energie | Operationeel | Gebruik de afbeelding per onderdeel hierboven |
| Werk | Operationeel | Valt sterk af bij geautomatiseerd ontbramen en hanteren |
| Schrapen en opnieuw malen | Operationeel | Als u de maalcyclus sluit, wordt de hoeveelheid materiaal waarvoor u al hebt betaald, hersteld |
| Reserveonderdelen en onderhoud | Operationeel | Jaarlijks budget; voorraad van slijtvaste artikelen ter plaatse |
Bouw uw terugverdienmodel op de delta, niet op het totaal. Vergelijk de nieuwe regel met wat u vandaag gebruikt: gewonnen onderdelen per uur, bespaarde arbeidsuren, minder afval, gewijzigde energie per onderdeel. Deel de machine- en gereedschapskosten door die jaarlijkse winst, en u beschikt over een terugverdientijd in uw eigen cijfers in plaats van die van een leverancier.
Onderhouds- en storingsmodi
Uptime komt voort uit een planning, niet uit geluk. Plan drie werkniveaus.
| Interval | Taken |
|---|---|
| Dagelijks | Controleer de matrijskopverwarmers en temperaturen; maak het afknijpgebied vrij; controleer de koelwaterstroom en -druk |
| Wekelijks | Inspecteer de klemvlakken en paspennen; controleer de servo- en hydraulische druk; controleer het schrootpercentage op drift |
| Driemaandelijks | Voer prestatiediagnostiek uit; inspecteer het smeersysteem; kalibreer kritische componenten |
| Jaarlijks | Inspecteer de slijtage van schroeven en cilinders; onderhoud de snijkop; bekijk de volledige inventaris van reserveonderdelen |
Veel voorkomende faalwijzen volgen patronen: versleten afknijpranden verzwakken de basislassen, afdrijvende verwarmingszones veranderen de wandverdeling en doffe klemvlakken laten flitsen verschijnen. Elke fout verschijnt eerst als een defect aan het onderdeel.
De training van operators betaalt zich sneller terug dan welk reserveonderdeel dan ook. Bevestig wat uw leverancier omvat, en bevestig dat de installatie de machinebeveiligings- en vergrendelingsprocedures dekt volgens uw lokale veiligheidseisen. In de VS betekent dit dat de OSHA-naleving is ondertekend voordat de productielijn in bedrijf is.
Vraag schriftelijk naar de garantie:die van ons heeft een looptijd van één jaar op de hele machine vanaf aankomst in uw fabriek, waarbij hoofdcomponenten zoals de MOOG wanddikteregelaar en servomotoren een looptijd hebben van twee jaar. Vraag elke leverancier wat hun garantie dekt, wat deze uitsluit en hoe snel reserveonderdelen uw land bereiken.
Uw configuratie kiezen
Werk in deze volgorde: containervolume en materiaal verkleinen de machineklasse, het jaarlijkse volume bepaalt het enkele of dubbele station, en de laagvereisten bepalen de vormbewegende of gebogen arm. Cavities schaalt de uitvoer vervolgens naar uw voorspelling.
Onsselectiegids in vijf stappenbewandelt dat maatpad in detail. Voor containers van meer dan 30 liter wordt de parison te zwaar voor continue extrusie, en de beslissing verschuift naar accumulatormachines – behandeld in onzeaccumulator versus continue vergelijking.
Veelgestelde vragen
Wat is een continue blaasvormmachine?
Een continue blaasvormmachine extrudeert non-stop een buis van gesmolten plastic, een parison genaamd, terwijl een of twee vormstations naar binnen bewegen om het onderdeel op te vangen, te sluiten en op te blazen. De extruder stopt nooit. Dit is geschikt voor kleine en middelgrote containers in HDPE, PP en PVC – flessen, jerrycans en smeermiddelverpakkingen. Voor grote onderdelen worden in plaats daarvan accumulatormachines gebruikt, omdat een zware, hangende parison zich uitstrekt voordat de mal sluit.
Hoe bereken ik flessen per uur op basis van cyclustijd en caviteiten?
Vermenigvuldig het aantal cycli per uur met het aantal holtes per matrijskop en het aantal stations. Een machine met een vermogen van 600 droogcycli per uur met een kop met 2 caviteiten op een dubbel station haalt in theorie 2.400 stuks per uur. Pas vervolgens een realistische korting toe voor koeling, handling en omschakeling, omdat catalogusbeoordelingen aangeven dat de machine leeg blijft. Plan capaciteit op het gereduceerde nummer.
Welke materialen draaien op een continu blaasvormmachine?
HDPE, PP, PVC en PA werken goed op continue extrusieblaasmachines. HDPE domineert de productie van flessen en jerrycans. Zorg ervoor dat de schroef past bij het materiaal: stijvere soorten hebben een groter smeltvermogen nodig. Daarom zijn de schroefdiameter en de verhouding tussen lengte en diameter van belang. Doorzichtige PET-drankflessen gebruiken een ander proces: spuitgieten en verschillende machines.
Hoeveel energie verbruikt een continublaasmachine?
Het gemiddelde energieverbruik wordt aangepast aan de grootte van de machine. Kinggle continue machines draaien 12 tot 18 kW in de 2 L-klasse, 16 tot 25 kW in de 5 L-klasse, 25 tot 34 kW in de 15 L-klasse en 40 tot 80 kW op snelle modellen met gebogen armen. Vergelijk leveranciers op energie per voltooid onderdeel in plaats van per uur, omdat een snellere machine dezelfde trek over meer stukken verspreidt.
Welk onderhoud heeft een continublaaslijn nodig?
Plan dagelijkse, wekelijkse en driemaandelijkse werkzaamheden. Dagelijks: controleer de matrijskopverwarmers, maak het knelgebied vrij, controleer de koelwaterstroom. Wekelijks: inspecteer de klemoppervlakken en hydraulische of servodrukken. Driemaandelijks: voer prestatiediagnostiek uit, inspecteer het smeersysteem en kalibreer kritische componenten. Houd reserveonderdelen met een snelle slijtage ter plaatse, aangezien een ontbrekend onderdeel meer aan stilstand kost dan aan voorraad.
De volgende stap hangt af van waar u zich bevindt
Stuur uw containergegevens – volume, materiaal, wanddikte, beoogde output – en onze technici zullen reageren met het juiste pad voor uw podium:
- Een nieuw product uitproberen?Wij adviseren een startconfiguratie en voeren uw onderdeel uit in een voorbeeldproef.
- Capaciteit toevoegen?We zullen de uitvoerwiskunde bouwen op basis van uw vullijn en het bijbehorende model citeren.
- Een verouderde machine vervangen?We vergelijken de energie per onderdeel en schroot met uw huidige lijn, zodat de terugverdientijd uit uw cijfers komt.
Elke offerte vermeldt het model, de componenten, de handelsvoorwaarden en de doorlooptijd; reguliere modellen hebben een looptijd van 30 tot 40 dagen, op maat gemaakte modellen 60 tot 120 dagen. Blader door devolledig continu machinebereikterwijl u uw cijfers verzamelt.
Configuratie en offerte aanvragen →Een continue blaasvormmachine verdient zijn plaats door ritme: een extruder die nooit stopt, mallen die gelijke tred houden en een lijn op maat van uw vulmiddel. Verkrijg de configuratie, het aantal caviteiten en de juiste reductie, en de uitvoerwiskunde in de productie. Zie de modellen en specificaties in deserie continue blaasvormmachines.